


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


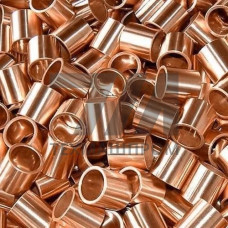
Металлические втулки ГОСТ 493-79 — это позиционируемые и опорные элементы, изготовленные из оловянно-цинковых и оловянно-свинцовых бронз, регламентируемых межгосударственным стандартом на сортамент литейных сплавов. Ключевое отличие данной номенклатуры — строгая привязка химического состава и механических характеристик к маркировке по ГОСТ 493-79, что обеспечивает повторяемость триботехнических параметров в парах трения скольжения.
В отличие от втулок из антифрикционных чугунов или порошковых материалов, бронзовые втулки по ГОСТ 493-79 характеризуются стабильным коэффициентом трения в условиях граничной смазки и повышенной сопротивляемостью задирам при ударных нагрузках. Основные марки — БрО5Ц5С5, БрО6Ц6С3, БрО3Ц12С5, БрО10Ц2 — различаются соотношением олова, цинка и свинца, что определяет их поведение в конкретных узлах: от малонагруженных втулок скольжения до тяжелонагруженных шарниров гидроцилиндров.
Металлические втулки ГОСТ 493-79 поставляются в двух исполнениях: литые с последующей механической обработкой и обработанные давлением. Для литых заготовок характерна мелкозернистая структура без усадочной пористости в рабочем сечении, что достигается центробежным литьем в кокиль. Механическая обработка выполняется по квалитетам IT7–IT9 для посадочных поверхностей и IT8–IT10 для внутреннего отверстия; шероховатость Ra 1,25–2,5 мкм достигается тонким растачиванием или хонингованием.
Стандартный сортамент охватывает втулки с внутренним диаметром от 10 до 200 мм, однако по согласованию возможны исполнения с буртом, масляными канавками и фасками под стопорные кольца. Допуск соосности наружной и внутренней поверхностей не превышает 0,02 мм на длине 100 мм, что критично для прецизионных узлов металлорежущих станков и насосного оборудования.
Рабочий диапазон температур для втулок из бронз по ГОСТ 493-79 составляет от –40 до +250 C в зависимости от марки. При этом предельная скорость скольжения достигает 5 м/с для БрО5Ц5С5 и 8 м/с для БрО10Ц2 при удельных нагрузках до 15 МПа. Материал демонстрирует устойчивость к ударным нагрузкам и вибрациям, что позволяет применять его в узлах с реверсивным движением и знакопеременными нагрузками.
Химический состав сплавов обеспечивает образование устойчивой оксидной пленки на поверхности трения, снижающей схватывание с контртелом из закаленной стали. В присутствии абразивных частиц в смазочной среде бронзовые втулки работают с минимальным износом вала за счет способности к приработке и перераспределению нагрузки по длине контакта.
| Марка | Предел прочности, МПа | Относительное удлинение, % | Твердость HB | Рекомендуемая нагрузка, МПа |
|---|---|---|---|---|
| БрО5Ц5С5 | 180–220 | 8–12 | 60–75 | до 10 |
| БрО6Ц6С3 | 200–240 | 6–10 | 65–80 | до 12 |
| БрО3Ц12С5 | 160–200 | 10–15 | 55–70 | до 8 |
| БрО10Ц2 | 220–260 | 3–6 | 75–90 | до 15 |
Выбор конкретной марки бронзы определяется сочетанием удельной нагрузки, скорости скольжения и характера смазки. Для узлов с обильной циркуляционной смазкой и умеренными нагрузками оптимальна БрО5Ц5С5, обеспечивающая хорошую прирабатываемость. В условиях ограниченной смазки и высоких контактных давлений предпочтительна БрО10Ц2 с повышенным содержанием олова, формирующим твердый раствор упрочнения. При ударных нагрузках и вибрациях применяется БрО3Ц12С5, обладающая максимальной вязкостью среди перечисленных марок.
Металлические втулки ГОСТ 493-79 поставляются с сертификатом качества, подтверждающим химический состав и механические свойства каждой партии. Допускается изготовление по чертежам заказчика с индивидуальными требованиями к фаскам, канавкам и точности обработки. Для серийного производства доступны поковки и центробежнолитые заготовки с минимальным припуском под механическую обработку.
Посадочные поверхности обрабатываются по квалитетам IT7–IT9, внутреннее отверстие — по IT8–IT10. Шероховатость Ra 1,25–2,5 мкм достигается тонким растачиванием, при необходимости выполняется хонингование до Ra 0,63 мкм.
БрО5Ц5С5 содержит 5% олова и 5% цинка, обладает лучшей прирабатываемостью и вязкостью, работает при скоростях до 5 м/с. БрО10Ц2 с 10% олова имеет повышенную твердость и износостойкость, выдерживает нагрузки до 15 МПа при скоростях до 8 м/с.
Да, по чертежам заказчика изготавливаются втулки с буртом, кольцевыми и винтовыми масляными канавками, фасками под стопорные кольца. Допуск соосности поверхностей не превышает 0,02 мм на 100 мм длины.
Рабочие температуры составляют от –40 до +250 C. При кратковременных пиковых нагрузках допустимо повышение до +300 C без потери несущей способности материала.