


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


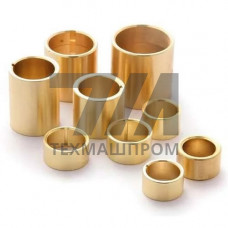
Металлические втулки Л59-1 — это детали вращения и скольжения, изготовленные из свинцовистой латуни марки Л59-1 (ЛС59-1 по ГОСТ 15527-2004). Данная марка представляет собой двухкомпонентный сплав на основе меди с содержанием меди 57–60 %, свинца 0,8–1,9 % и цинка в качестве основы. Именно присутствие свинца придаёт втулкам Л59-1 улучшенные антифрикционные свойства и хорошую обрабатываемость резанием, что делает их востребованными в узлах трения низкой и средней нагруженности.
Втулки Л59-1 изготавливаются методами горячей штамповки, литья или механической обработки из пруткового проката. Сплав Л59-1 относится к деформируемым латуням и поставляется в виде прутков по ГОСТ 2060-2006. Ключевые параметры материала:
Свинец в составе Л59-1 выполняет роль твёрдой смазки: он образует на поверхности трения тонкую плёнку, снижающую схватывание с контртелом. Это особенно важно при работе в условиях недостаточной подачи смазочного материала или при реверсивном движении.
Металлические втулки Л59-1 выпускаются в широком диапазоне типоразмеров — от 5 до 200 мм по наружному диаметру. Стандартные исполнения включают:
Точность изготовления внутреннего диаметра — как правило, по H7–H9. Шероховатость рабочей поверхности Ra 0,8–1,6 мкм. Отклонение от соосности не превышает 0,02 мм на 100 мм длины.
| Наружный диаметр, мм | Внутренний диаметр, мм | Длина, мм | Масса, кг | Применение |
|---|---|---|---|---|
| 10 | 6 | 10 | 0,004 | Бытовая техника, приборы |
| 20 | 14 | 20 | 0,032 | Насосы, редукторы |
| 40 | 30 | 40 | 0,210 | Конвейеры, рольганги |
| 60 | 50 | 60 | 0,520 | Прокатные станы, прессы |
| 100 | 80 | 80 | 1,850 | Тяжёлое машиностроение |
Втулки из Л59-1 находят применение в узлах, где требуется сочетание коррозионной стойкости, антифрикционных свойств и немагнитности. Конкретные направления:
В отличие от стальных втулок, латунные Л59-1 не требуют обязательной твёрдой смазки при умеренных нагрузках и не вызывают электрохимической коррозии при контакте с алюминиевыми сплавами. Однако при скоростях скольжения выше 3 м/с и удельных давлениях свыше 10 МПа рекомендуется применение смазки.
Втулки Л59-1 не предназначены для работы в средах, содержащих аммиак, сероводород и растворы солей аммония — эти агенты вызывают селективное растворение цинка (обесцинкование). Также не рекомендуется эксплуатация при температуре выше 200 C из-за снижения механических свойств и риска ползучести. При контакте с нержавеющей сталью в морской воде возможно проявление гальванической коррозии.
Латунь Л59-1 имеет более низкую стоимость и лучшую обрабатываемость резанием, но уступает бронзе БрО10Ф1 по пределу прочности и допустимым нагрузкам. БрО10Ф1 применяется при более высоких удельных давлениях и скоростях скольжения.
Да, при умеренных нагрузках (до 5 МПа) и скоростях скольжения до 1 м/с. Свинец в составе обеспечивает самосмазывающий эффект. При более жёстких режимах требуется подача масла или консистентной смазки.
Рекомендуется посадка H7/p6 или H7/r6. Натяг составляет 0,01–0,03 мм в зависимости от диаметра. Перед запрессовкой втулку охлаждают или корпус нагревают до 80–100 C.
Ближайший аналог по DIN — CuZn39Pb3 (2.0401). Однако полного соответствия нет: Л59-1 содержит 57–60 % меди, тогда как CuZn39Pb3 — 57–59 %. Возможна замена с пересчётом нагрузочной способности.