


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


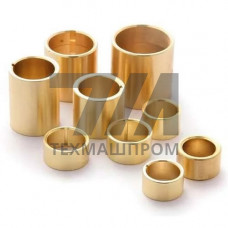
Металлические втулки ЛК — это класс подшипниковых и переходных деталей, изготавливаемых методом литья или механической обработки из литейных латуней и бронз, предназначенных для работы в узлах скольжения при умеренных нагрузках и ограниченной подаче смазки. Аббревиатура «ЛК» в номенклатуре металлообрабатывающих производств традиционно указывает на литые конструкции, получаемые литьём в кокиль или центробежным литьём с последующей токарной доводкой посадочных поверхностей.
В отличие от втулок из антифрикционного чугуна или спечённых порошковых изделий, литые втулки ЛК обладают монолитной структурой без остаточной пористости, что определяет их поведение под знакопеременной нагрузкой и в условиях ударного нагружения. Ключевой параметр — твёрдость по Бринеллю в пределах 60–120 HB в зависимости от марки сплава, что обеспечивает приработку поверхности без схватывания с валом.
Основу номенклатуры составляют оловянные и безоловянные литейные сплавы. Выбор марки определяется скоростью скольжения, удельным давлением и температурой в зоне контакта.
Втулки ЛК выпускаются с гладким цилиндрическим отверстием, с кольцевыми канавками для распределения смазки, с буртом для осевой фиксации и с конической наружной поверхностью для посадки в разъёмные корпуса. Посадочное отверстие обрабатывается по H7–H8, наружная поверхность — по h6–h9 в зависимости от способа монтажа: запрессовка с натягом, установка по переходной посадке или свободная посадка с фиксацией штифтом.
Для узлов, работающих при граничной смазке, применяется исполнение с винтовой канавкой и смазочными карманами, заполняемыми консистентным составом на весь межрегламентный период. Толщина стенки выбирается из соотношения 0,08–0,12 от наружного диаметра, что обеспечивает достаточную жёсткость при запрессовке без деформации отверстия.
| Марка сплава | Предел прочности, МПа | Твёрдость, HB | Допустимое давление, МПа | Скорость скольжения, м/с |
|---|---|---|---|---|
| БрО5Ц5С5 | 150 | 60 | 8 | 3,0 |
| БрО10Ф1 | 220 | 80 | 15 | 5,0 |
| БрА9Ж3Л | 400 | 100 | 20 | 4,0 |
| ЛЦ40С | 220 | 90 | 10 | 2,5 |
| БрАЖ9-4Л | 390 | 110 | 18 | 3,5 |
Втулки ЛК устанавливаются в опорах шпинделей металлорежущих станков, в шарнирах экскаваторной техники, в узлах подъёмно-транспортного оборудования, в арматуре трубопроводных систем, в буксах тележек и в направляющих втулках прессового инструмента. В прокатных станах применяются втулки из алюминиево-железистых бронз, работающие при температуре до 200 C и обильной циркуляционной смазке.
В химическом аппаратостроении востребованы латунные втулки ЛК, стойкие к водным растворам солей и слабым кислотам при температуре до 100 C. В узлах сельскохозяйственной техники применяются втулки с канавками под пластичную смазку, работающие в абразивной среде при давлении до 6 МПа.
Литая структура без графитовых включений обеспечивает более высокую ударную вязкость и стойкость к знакопеременным нагрузкам, однако требует обязательной подачи смазки, тогда как чугунные втулки могут работать при ограниченной смазке за счёт графита.
Для бронзовых втулок при скорости скольжения до 3 м/с рекомендуемый диаметральный зазор составляет 0,05–0,12 мм в зависимости от диаметра вала и температурного режима узла.
Кратковременная работа без смазки возможна при давлении не более 2 МПа и скорости до 0,5 м/с, однако длительная эксплуатация приводит к схватыванию и ускоренному износу сопряжённой поверхности вала.
Проводятся ультразвуковая дефектоскопия на выявление раковин и пористости, замер твёрдости по Бринеллю, контроль геометрии по H7 и h6, а также испытания на смятие при нагрузке, превышающей рабочую на 25 %.