


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


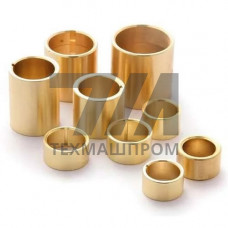
Металлические втулки ЛМцС — это изделия, изготавливаемые из латуни марки ЛМцС (латунь медно-цинковая, легированная марганцем и кремнием). Данный сплав относится к группе кремнистых латуней, которые отличаются повышенной прочностью, износостойкостью и антифрикционными свойствами. Втулки из ЛМцС применяются в узлах трения, работающих при умеренных скоростях скольжения и значительных удельных нагрузках, где требуется сочетание коррозионной стойкости и способности работать в паре со стальными валами без интенсивного износа сопряженных поверхностей.
Химический состав сплава ЛМцС регламентируется ГОСТ 15527-2004. Основные легирующие компоненты — марганец (1,0–2,0%) и кремний (0,6–1,1%), которые формируют в структуре твердые интерметаллидные фазы, повышающие сопротивление абразивному изнашиванию. Содержание цинка варьируется в пределах 33–38%, что обеспечивает оптимальное сочетание пластичности и твердости. Втулки из ЛМцС демонстрируют предел прочности на разрыв 340–440 МПа и твердость по Бринеллю 90–120 HB, что делает их пригодными для замены бронзовых втулок в ряде узлов без изменения геометрии посадочных мест.
Втулки ЛМцС производятся двумя основными методами: литьем в кокиль с последующей механической обработкой и горячей деформацией с образованием заготовки. Литье обеспечивает получение втулок сложной конфигурации с минимальным припуском на обработку, однако структура литого металла характеризуется наличием дендритной ликвации. Для ответственных узлов применяется горячая штамповка, которая формирует мелкозернистую структуру с равномерным распределением упрочняющих фаз. После механической обработки рабочие поверхности втулок подвергают точению и расточке до шероховатости Ra 1,6–3,2 мкм, что обеспечивает стабильный гидродинамический режим смазки в паре трения.
Втулки из ЛМцС поставляются в различных исполнениях: цилиндрические гладкие, с буртом, с внутренней кольцевой проточкой для удержания смазочного материала, а также с отверстиями для подвода смазки. Геометрические параметры — внутренний диаметр, наружный диаметр и длина — нормируются в соответствии с чертежами заказчика или типовыми рядами, установленными для подшипников скольжения.
Ключевым преимуществом втулок ЛМцС является их способность работать в условиях граничной смазки при недостаточном поступлении масла. Сплав формирует на поверхности тонкую оксидную пленку, которая предотвращает схватывание со стальным валом при кратковременных перерывах в подаче смазки. Допустимая рабочая температура для втулок ЛМцС составляет –40…+250 C, что позволяет использовать их в узлах, подверженных локальному нагреву от трения.
Основные области применения втулок ЛМцС:
В сравнении с бронзовыми втулками, латунные втулки ЛМцС обладают меньшей стоимостью при сопоставимой износостойкости в средне-нагруженных узлах. Однако при работе в условиях высоких контактных давлений (свыше 15 МПа) или при наличии абразивных частиц в смазке предпочтение следует отдавать оловянным бронзам. Втулки ЛМцС не рекомендуется применять в морской воде и средах, содержащих сероводород, вследствие склонности к обесцинкованию.
| Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Твердость, HB | Предел прочности, МПа |
|---|---|---|---|---|
| 20 | 28 | 25 | 95 | 380 |
| 40 | 52 | 40 | 100 | 400 |
| 60 | 75 | 60 | 105 | 420 |
При подборе втулок ЛМцС для конкретного узла необходимо учитывать режим нагружения, скорость скольжения и условия смазки. Для тихоходных высоконагруженных шарниров (скорость до 0,5 м/с) выбирают втулки с увеличенной толщиной стенки, компенсирующей упругие деформации. Для быстроходных валов (скорость до 2 м/с) требуется обеспечить гарантированный зазор 0,05–0,15 мм для формирования устойчивого масляного клина. Посадка втулки в корпус выполняется с натягом 0,02–0,05 мм, что исключает проворачивание и улучшает отвод тепла от зоны трения.
Втулки ЛМцС поставляются в состоянии поставки — без термической обработки или после низкотемпературного отжига для снятия внутренних напряжений, возникших при механической обработке. Для узлов, работающих при ударных нагрузках, рекомендуется применять втулки, прошедшие стабилизирующий отжиг при 250–300 C, который повышает вязкость материала без снижения твердости.
Втулки ЛМцС содержат марганец и кремний, которые формируют упрочняющие фазы, повышающие износостойкость и предел текучести по сравнению со свинцовистой латунью ЛС59-1. При этом ЛМцС уступает ЛС59-1 по обрабатываемости резанием, но превосходит по антифрикционным свойствам при граничной смазке.
Кратковременная работа без смазки допустима при удельных нагрузках до 5 МПа и скорости скольжения до 0,3 м/с. Для продолжительной эксплуатации в сухом режиме втулки ЛМцС непригодны — требуется регулярная подача масла или консистентной смазки.
Внутренний диаметр обрабатывается по квалитету H7–H8, наружный — по квалитету r6–s6 для посадки с натягом. Отклонение от соосности внутренней и наружной поверхностей не превышает 0,02 мм на длине 100 мм.
Сплав ЛМцС не имеет санитарно-эпидемиологического допуска для контакта с пищевыми продуктами. Для пищевых производств применяются втулки из коррозионностойких сталей или специальных безоловянных бронз, разрешенных для контакта с пищевыми средами.