


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


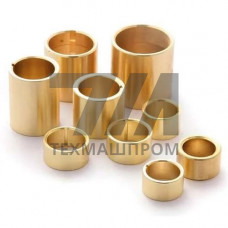
Металлические втулки ЛЦ14К3С3 — это детали подшипниковых узлов и узлов трения, изготовленные из литейной свинцовосодержащей латуни марки ЛЦ14К3С3 по ГОСТ 17711-93. Химический состав сплава: медь — 78,0–81,0 %, кремний — 2,5–4,5 %, свинец — 12,0–16,0 %, цинк — остальное. Такое сочетание даёт гетерогенную структуру с равномерно распределёнными включениями свинца, которые выполняют роль твёрдой смазки и снижают коэффициент трения без внешней подачи масла.
Втулки ЛЦ14К3С3 получают литьём в кокиль, в песчаные формы или центробежным способом с последующей механической обработкой — точением, растачиванием, развёртыванием. Сплав обладает узким интервалом кристаллизации, что обеспечивает плотную структуру отливки без усадочной пористости при соблюдении температурного режима заливки 950–1000 C.
| Параметр | Значение | Условия | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности в | 200–250 МПа | 20 C, литое состояние | растяжение | ГОСТ 1497 |
| Относительное удлинение | 6–10 % | 20 C | растяжение | ГОСТ 1497 |
| Твёрдость HB | 60–80 | поверхность трения | Бринелль | ГОСТ 9012 |
| Плотность | 8,7–8,9 г/см | 20 C | гидростатическое взвешивание | ГОСТ 20018 |
| Максимальная рабочая температура | до 200 C | длительный режим | испытание на стойкость | ТУ изготовителя |
Свинец в составе ЛЦ14К3С3 образует самостоятельную фазу, не растворяющуюся в медной матрице. При работе втулки в условиях граничного трения свинец выдавливается на поверхность и формирует разделительную плёнку, что позволяет эксплуатировать узел при недостаточной подаче смазки. Это свойство критично для оборудования с ограниченным доступом к точкам смазки — например, для втулок поворотных кулаков карьерных самосвалов или узлов гусеничных цепей.
Сплав устойчив в атмосферных условиях, пресной воде и нейтральных солевых растворах. В кислых и аммиачных средах, а также в морской воде с повышенной хлоридностью наблюдается селективное растворение свинцовой фазы, поэтому для таких условий втулки ЛЦ14К3С3 не применяют. При контакте с алюминиевыми сплавами возможна гальваническая коррозия, что требует электроизоляционных прокладок в узле.
Обрабатываемость резанием высокая: свинец улучшает стружкодробление, обеспечивая чистоту поверхности Ra 1,6–3,2 мкм при точении без полирования. Посадочные поверхности втулок выполняют по H7–H8, наружные — по h6–h7 в зависимости от требуемого натяга при запрессовке.
ЛЦ14К3С3 дешевле и лучше обрабатывается резанием, но уступает БрО10Ф1 по допустимой нагрузке и температуре. Бронза выдерживает до 250 C и давление до 60 МПа, латунь ЛЦ14К3С3 — до 200 C и 30–40 МПа.
Сварка не рекомендуется: свинец испаряется при нагреве выше 900 C, вызывая пористость шва и токсичные выделения. Соединение выполняют пайкой или механическим креплением.
При запрессовке в стальной корпус назначают натяг 0,02–0,05 мм в зависимости от диаметра. После запрессовки внутренний диаметр растачивают в размер по H7.
Нет. Свинец, входящий в состав сплава, токсичен и выщелачивается в контактирующие среды. Для пищевого оборудования используют оловянные бронзы или нержавеющие стали.