


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


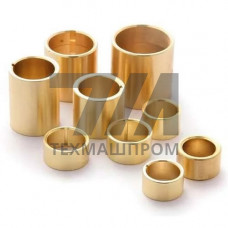
Металлические втулки из сплава ЛЦ16К4 — это литейные антифрикционные изделия, изготовленные из латуни с добавлением кремния и свинца. Материал относится к группе кремнистых латуней, легированных свинцом для улучшения обрабатываемости резанием и снижения коэффициента трения. Втулки ЛЦ16К4 применяются в узлах трения скольжения, работающих при умеренных скоростях и нагрузках, где требуется сочетание коррозионной стойкости и стабильных трибологических характеристик.
Химический состав сплава регламентируется ГОСТ 17711–93. Основные компоненты: медь — 78–81 %, кремний — 3,0–4,5 %, свинец — 3,0–4,5 %, цинк — остальное. Кремний обеспечивает повышенную твёрдость и износостойкость, свинец выступает в роли твёрдой смазки, локализуясь по границам зёрен и снижая склонность к задирам при граничном трении. Микроструктура — двухфазная ( + ), что определяет высокую несущую способность при контактных нагрузках до 15–20 МПа.
Втулки ЛЦ16К4 производятся литьём в кокиль или центробежным литьём с последующей механической обработкой. Центробежное литьё обеспечивает более плотную структуру без усадочных раковин и газовой пористости, что критично для тонкостенных втулок с отношением длины к диаметру более 1,5. После отливки заготовки подвергаются обточке, расточке и дорнованию для достижения требуемой шероховатости поверхности Ra 0,8–1,6 мкм.
Механические характеристики сплава в литом состоянии:
Рабочая температура эксплуатации втулок ЛЦ16К4 ограничена диапазоном от –40 C до +250 C. При превышении верхнего порога наблюдается разупрочнение матрицы и снижение антифрикционных свойств из-за диффузии свинца к поверхности трения.
Втулки из ЛЦ16К4 демонстрируют стабильную работу в паре с закалёнными стальными валами (HRC 45–55) при смазке пластичными материалами или масляной ванной. Коэффициент трения в установившемся режиме составляет 0,08–0,12 при удельной нагрузке до 10 МПа и скорости скольжения до 2 м/с. В условиях недостаточной смазки сплав сохраняет работоспособность за счёт плёнки свинца, предотвращающей схватывание контактирующих поверхностей.
Износостойкость втулок ЛЦ16К4 в 1,5–2 раза выше, чем у стандартных свинцовистых латуней ЛС59-1, благодаря упрочняющему действию кремния. Приработка пары происходит в течение 2–4 часов, после чего интенсивность изнашивания стабилизируется на уровне 0,01–0,03 мм/1000 ч при соблюдении регламента смазки.
Металлические втулки ЛЦ16К4 востребованы в узлах, где недопустимо применение бронз из-за искрообразования или где требуется снижение массы конструкции. Основные направления использования:
В пищевом машиностроении и на объектах с повышенными требованиями к гигиене применение ЛЦ16К4 ограничено из-за содержания свинца, однако в общепромышленном оборудовании, горнодобывающей технике и металлургических агрегатах сплав полностью отвечает условиям эксплуатации.
Втулки ЛЦ16К4 поставляются в двух исполнениях: цилиндрические гладкие и с буртом. Наружный диаметр варьируется от 10 до 200 мм, внутренний — от 6 до 150 мм, длина — от 10 до 300 мм. Посадочные размеры выполняются по квалитетам H7/H8 для отверстия и h6/h7 для наружной поверхности. Рекомендуемый натяг при запрессовке в корпус из стали или чугуна — 0,02–0,05 мм на каждые 50 мм диаметра.
| Наружный диаметр, мм | Внутренний диаметр, мм | Длина, мм | Твёрдость, HB | Шероховатость Ra, мкм |
|---|---|---|---|---|
| 20 | 12 | 25 | 85 | 1,6 |
| 40 | 30 | 50 | 90 | 1,6 |
| 80 | 60 | 100 | 95 | 0,8 |
Для повышения ресурса узла рекомендуется предусматривать канавки для смазки на внутренней поверхности втулки — продольные или кольцевые, глубиной 0,5–1,0 мм. При работе в абразивной среде необходима установка уплотнений и защитных манжет, исключающих попадание частиц в зону трения.
ЛЦ16К4 легче бронзовых на 10–12 %, имеет более высокую теплопроводность и лучше обрабатывается резанием. При этом уступает оловянным бронзам по предельной скорости скольжения и стойкости к ударным нагрузкам, поэтому применяется при умеренных режимах работы.
Оптимальны пластичные смазки на литиевой или кальциевой основе (Литол-24, ЦИАТИМ-201) при температуре до +120 C. Для высокотемпературных узлов применяются смазки с дисульфидом молибдена, сохраняющие свойства до +200 C.
Кратковременно — да, при скорости до 0,3 м/с и нагрузке до 5 МПа. Свинец в составе сплава обеспечивает эффект самосмазывания, однако длительная работа в сухом режиме приводит к ускоренному износу и требует увеличения зазора в сопряжении.
Рекомендуемый радиальный зазор — 0,05–0,15 % от диаметра вала. Для вала диаметром 50 мм зазор составит 0,025–0,075 мм. Точное значение зависит от скорости вращения и температурного режима узла.