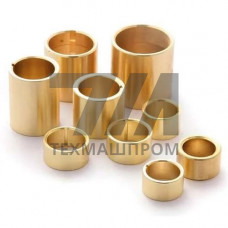
Металлические втулки ЛЦ23А6Ж3Мц2 в Минске


Металлические втулки ЛЦ23А6Ж3Мц2 — латунные втулки скольжения с повышенной износостойкостью

Металлические втулки ЛЦ23А6Ж3Мц2 — это литые изделия из алюминиево-железомарганцовистой латуни, предназначенные для работы в узлах трения с высокими удельными нагрузками. Материал ЛЦ23А6Ж3Мц2 относится к группе многокомпонентных латуней, легированных алюминием (5,5–7,0 %), железом (2,0–4,0 %) и марганцем (1,5–3,0 %). Такое сочетание элементов формирует двухфазную структуру с интерметаллидными включениями, что обеспечивает сочетание высокой твёрдости, антифрикционных свойств и сопротивления пластической деформации при нагреве. Втулки из ЛЦ23А6Ж3Мц2 изготавливаются методом литья в кокиль или центробежным литьём. Центробежная технология предпочтительна для получения плотной мелкозернистой структуры без усадочных раковин, что критично для тонкостенных гильз, работающих под знакопеременными нагрузками. Механическая обработка посадочных поверхностей выполняется по 7–9 квалитету точности, шероховатость рабочей поверхности — Ra 1,6–3,2 мкм.

Технические характеристики материала

Латунь ЛЦ23А6Ж3Мц2 демонстрирует стабильные механические показатели в интервале рабочих температур от –40 до +300 C. Предел прочности при растяжении составляет 490–590 МПа, относительное удлинение — 10–18 %, твёрдость по Бринеллю — 160–200 HB. Коэффициент трения в паре с закалённой сталью при смазке — 0,08–0,12, без смазки — 0,18–0,25.

Конструктивные особенности и типоразмеры

Втулки ЛЦ23А6Ж3Мц2 выпускаются в двух исполнениях: цилиндрические гладкие и с буртом. Посадочный натяг в корпус — H7/r6 или H7/s6, рекомендуемый зазор в сопряжении с валом — H7/f8 или H7/e8. Для тяжёлых условий эксплуатации предусмотрены исполнения с винтовой канавкой для подачи смазки на рабочую поверхность.
Наружный диаметр, ммВнутренний диаметр, ммДлина, ммТвёрдость, HBПрименение
403050170Направляющие втулки
604580180Опоры валов
10080120190Шарнирные узлы

Области применения

Втулки ЛЦ23А6Ж3Мц2 востребованы в узлах, где бронзовые аналоги не обеспечивают требуемый ресурс из-за абразивного изнашивания или ударных нагрузок. Основные направления использования:
  • гидроцилиндры и пневмоцилиндры строительной и дорожной техники — направляющие штока и поршня;
  • шарнирные соединения стреловых самоходных кранов, экскаваторов, погрузчиков;
  • опоры скольжения валков прокатных станов и ножниц;
  • подшипниковые узлы насосов, перекачивающих абразивосодержащие жидкости;
  • втулки поворотных цапф и редукторных механизмов металлургического оборудования;
  • опорные элементы в приводах конвейерных линий горнорудных предприятий.

Преимущества перед бронзовыми втулками

По сравнению с оловянными бронзами (БрО10Ф1, БрО5Ц5С5) латунь ЛЦ23А6Ж3Мц2 обеспечивает более высокую твёрдость поверхности при сопоставимой усталостной прочности. Материал лучше сопротивляется схватыванию при граничной смазке и сохраняет работоспособность при кратковременных перерывах в подаче масла. Стоимость заготовок из ЛЦ23А6Ж3Мц2 на 20–30 % ниже, чем из оловянных бронз, что делает её экономически оправданной для серийного производства узлов трения.

Особенности монтажа и эксплуатации

При запрессовке втулки в корпус необходимо контролировать усилие и исключать перекос — деформация посадочной поверхности приводит к уменьшению внутреннего диаметра на 0,02–0,05 мм. После запрессовки рекомендуется выполнить контрольную развёртку отверстия до номинального размера. В процессе эксплуатации требуется регулярное пополнение смазки: при окружных скоростях до 2 м/с — пластичная смазка на литиевой основе, при более высоких скоростях — циркуляционная подача масла.

Вопросы и ответы

Чем отличается втулка ЛЦ23А6Ж3Мц2 от втулки из ЛЦ40Сд?

ЛЦ23А6Ж3Мц2 содержит алюминий и железо, что даёт твёрдость 160–200 HB против 90–120 HB у свинцовистой латуни ЛЦ40Сд. Втулки из ЛЦ23А6Ж3Мц2 выдерживают ударные нагрузки и работают при более высоких удельных давлениях, но требуют лучшего смазывания.

Какие допуски назначаются на посадочные поверхности втулок?

Наружный диаметр обрабатывается по r6 или s6 для посадки с натягом в корпус, внутренний — по H7 с последующей развёрткой после запрессовки. Допуск соосности поверхностей — 0,02–0,03 мм.

При каких температурах допустима работа втулок ЛЦ23А6Ж3Мц2?

Рабочий диапазон — от –40 до +300 C. При температуре выше 250 C наблюдается снижение твёрдости на 10–15 %, что необходимо учитывать при расчёте ресурса узла.

Требуется ли дополнительная обработка рабочей поверхности втулки?

Для ответственных узлов рекомендуется хонингование или раскатывание рабочей поверхности до Ra 0,8–1,6 мкм. Это снижает приработочный износ и повышает несущую способность сопряжения.