


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


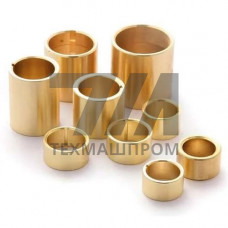
Металлические втулки ЛЦ30А3 — это детали, изготовленные из литейной латуни марки ЛЦ30А3 (Л — латунь, Ц — цинк, 30 — массовая доля цинка, А3 — алюминий и свинец в сумме до 3 %). Сплав относится к группе специальных литейных латуней и регламентируется ГОСТ 17711-93. Втулки получают методом литья в кокиль, в песчаные формы или центробежным литьём с последующей механической обработкой посадочных поверхностей.
Химический состав латуни ЛЦ30А3: медь — 60–63 %, цинк — 27–30 %, алюминий — 1,5–2,5 %, свинец — 0,5–1,5 %, примеси (железо, марганец, кремний) — не более 1 %. Такое сочетание обеспечивает гетерогенную структуру +-фаз с включениями свинца, что придаёт материалу антифрикционные свойства и стойкость к знакопеременным нагрузкам.
| Параметр | Значение | Единица | Условия испытаний | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 290–390 | МПа | литьё в кокиль | ГОСТ 17711-93 |
| Относительное удлинение | 10–18 | % | литьё в кокиль | ГОСТ 17711-93 |
| Твёрдость HB | 80–110 | — | при 20 C | ГОСТ 9012-59 |
| Плотность | 8,3–8,5 | г/см | при 20 C | — |
| Температура плавления | 900–960 | C | — | — |
| Коэффициент трения | 0,08–0,12 | — | со смазкой И-20 | — |
Латунь ЛЦ30А3 обладает узким интервалом кристаллизации, что снижает склонность к образованию усадочной пористости при литье в металлические формы. Линейная усадка составляет 1,4–1,8 %. Втулки отливают с припуском 1,5–3 мм на сторону под механическую обработку. Для снятия внутренних напряжений применяют отжиг при 250–300 C с выдержкой 1–2 ч.
Обрабатываемость резанием — удовлетворительная: свинец выполняет роль внутренней смазки, дробя стружку. Шероховатость посадочных поверхностей после чистового точения достигает Ra 1,6–0,8 мкм. Точность размеров — по IT8–IT10.
Втулки ЛЦ30А3 не предназначены для работы в средах с повышенной концентрацией сероводорода и аммиака, вызывающих коррозионное растрескивание. Рабочий диапазон температур — от –40 C до +200 C. При превышении 200 C наблюдается снижение прочностных характеристик вследствие разупрочнения -фазы. Предельная скорость скольжения в паре со стальным валом без смазки — не более 1,5 м/с.
ЛЦ30А3 содержит 27–30 % цинка и до 2,5 % алюминия, обеспечивая более высокую пластичность и лучшую обрабатываемость. ЛЦ38Мц2С2 имеет больше цинка (38 %) и легирована марганцем, что повышает прочность и коррозионную стойкость в морской воде, но снижает технологичность литья.
Центробежное литьё даёт наиболее плотную структуру без газовой пористости и усадочных раковин. Литьё в кокиль также обеспечивает высокое качество, но уступает центробежному по однородности структуры при изготовлении втулок с отношением длины к диаметру более 2:1.
Замена возможна на бронзу БрАЖ9-4 или БрО5Ц5С5 при более высоких нагрузках и температурах. Однако бронзовые втулки дороже, а по антифрикционным свойствам при умеренных нагрузках ЛЦ30А3 не уступает. Замена требует пересчёта посадочных зазоров из-за разницы коэффициентов линейного расширения.
Применяют минеральные масла И-20А, И-40А, литиевые смазки Литол-24, ЦИАТИМ-201. Для узлов с ограниченным доступом используют графитовые смазки. Недопустимо применение смазок с активными сернистыми присадками, вызывающими коррозию латуни.