


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


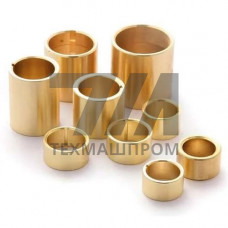
Втулки металлические ЛЦ38Мц2С2 — это антифрикционные изделия, изготовленные из латунного сплава системы Cu–Zn–Mn–Si–Pb методом литья в кокиль или центробежным литьём. Материал относится к группе кремнистых латуней, легированных марганцем и свинцом, и предназначен для узлов трения, работающих в условиях ограниченной смазки или без неё. Характерная особенность сплава — наличие твёрдых кремнистых фаз в пластичной латунной матрице, что обеспечивает высокую износостойкость пары трения без применения биметаллических вставок.
Сплав ЛЦ38Мц2С2 нормируется по ГОСТ 17711–93. Основные легирующие компоненты:
Микроструктура литой заготовки состоит из -фазы и эвтектоидной составляющей с включениями силицидов марганца. Такая морфология обеспечивает стабильную работу втулки при граничном трении и исключает схватывание контактных поверхностей при кратковременном прекращении подачи смазки.
Втулки из ЛЦ38Мц2С2 демонстрируют сбалансированный комплекс свойств для нагруженных узлов скольжения:
Материал сохраняет пластичность при ударных нагрузках и не склонен к хрупкому разрушению при низких температурах. В отличие от оловянных бронз, ЛЦ38Мц2С2 не требует дефицитного олова, что снижает стоимость изделий при сопоставимой несущей способности.
| Параметр | ЛЦ38Мц2С2 | ЛЦ40С | БрО5Ц5С5 |
|---|---|---|---|
| Предел прочности, МПа | 340–440 | 280–340 | 200–280 |
| Твёрдость, HB | 100–130 | 80–100 | 60–80 |
| Коэффициент трения | 0,08–0,12 | 0,12–0,18 | 0,10–0,15 |
| Рабочая температура, C | –40…+250 | –40…+200 | –40…+220 |
Втулки ЛЦ38Мц2С2 востребованы в узлах, где сочетаются умеренные удельные давления, знакопеременные нагрузки и затруднённый доступ для обслуживания. Типовые области использования:
Сплав устойчив к воздействию пресной и морской воды, слабых растворов щелочей и органических кислот, что допускает применение в арматуре судовых систем и запорной трубопроводной арматуре. Обрабатываемость резанием оценивается как хорошая: втулки легко растачиваются, развёртываются и нарезаются под шпоночные пазы без образования сливной стружки.
Втулки поставляются в двух исполнениях: цилиндрические гладкие и с буртом. Наружный диаметр варьируется от 10 до 250 мм, внутренний — от 6 до 200 мм. Посадочные поверхности обрабатываются по квалитетам H7–H9, шероховатость Ra 1,6–3,2 мкм. Для ответственных узлов предусмотрена расточка внутреннего отверстия с допуском H8 и последующая пригонка по валу.
При проектировании пары трения следует учитывать, что рекомендуемая твёрдость контртела (вала) должна быть не ниже 45 HRC. При высоких окружных скоростях (более 5 м/с) необходима принудительная подача смазки; в тихоходных узлах допускается работа с периодической смазкой консистентными материалами.
ЛЦ38Мц2С2 дополнительно легирован марганцем и кремнием, что повышает прочность на 20–30 % и формирует антифрикционную структуру. ЛЦ40С — двойная латунь без кремнистых фаз, её износостойкость в узлах трения существенно ниже.
Используется литьё в кокиль для серийных изделий диаметром до 150 мм и центробежное литьё для крупногабаритных втулок. Центробежный метод обеспечивает более плотную структуру и минимальную пористость в теле отливки.
Втулки поставляются с чистовой расточкой и наружной обточкой. Для узлов с повышенными требованиями к соосности возможна финишная обработка отверстия развёрткой или хонингованием.
Допустимое удельное давление составляет 15–25 МПа при скорости скольжения до 2 м/с. При снижении скорости до 0,5 м/с допускается повышение нагрузки до 35 МПа.