


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


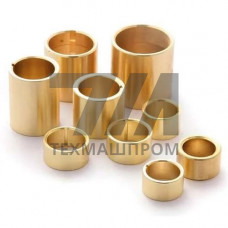
Металлические втулки ЛЦ40Мц1.5 изготавливаются из литейной латуни марки ЛЦ40Мц1.5 по ГОСТ 17711-93. Данный сплав относится к группе специальных латуней с повышенным содержанием марганца и цинка, что обеспечивает сочетание высокой прочности, износостойкости и коррозионной стойкости в условиях знакопеременных нагрузок и абразивного воздействия. Втулки ЛЦ40Мц1.5 применяются в узлах трения, где требуется стабильность геометрии при температурах до +200 C и устойчивость к ударным нагрузкам.
Химический состав латуни ЛЦ40Мц1.5 регламентируется ГОСТ 17711-93: медь — 53–58 %, марганец — 1,0–2,0 %, цинк — остальное, примеси железа, свинца и фосфора — в пределах допустимых норм. Марганец повышает предел прочности и твёрдость, одновременно улучшая литейные свойства расплава. Втулки, полученные методом центробежного или кокильного литья, имеют плотную мелкозернистую структуру без пористости и усадочных раковин.
| Параметр | Значение | Условия испытаний | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 300 | растяжение, 20 C | МПа | ГОСТ 1497-84 |
| Относительное удлинение | 12 | растяжение, 20 C | % | ГОСТ 1497-84 |
| Твёрдость по Бринеллю | 90–130 | HB, шарик 10 мм | HB | ГОСТ 9012-59 |
| Плотность | 8,4–8,6 | 20 C | г/см | ГОСТ 17711-93 |
| Температура эксплуатации | до +200 | длительный нагрев | C | — |
Втулки ЛЦ40Мц1.5 производятся методами литья в кокиль, центробежного литья или литья под давлением. Центробежное литьё обеспечивает направленную кристаллизацию и минимальную анизотропию механических свойств по сечению стенки. После отливки заготовки подвергаются механической обработке: токарной обточке наружного и внутреннего диаметров, расточке канавок под смазку, сверлению отверстий. Шероховатость посадочных поверхностей — Ra 1,6–3,2 мкм. Для повышения износостойкости применяется финишная антифрикционная обработка или запрессовка графитовых вставок.
Латунь ЛЦ40Мц1.5 сохраняет работоспособность при удельных давлениях до 20 МПа и скоростях скольжения до 3 м/с при наличии смазки. Сплав устойчив к атмосферной коррозии, морской воде и ряду органических кислот. Втулки не требуют частого обслуживания, допускают работу в условиях повышенной влажности и запылённости. По сравнению с бронзовыми аналогами, втулки ЛЦ40Мц1.5 имеют меньшую стоимость при сопоставимом ресурсе в узлах с умеренными нагрузками.
Химический состав и механические свойства латуни ЛЦ40Мц1.5 устанавливает ГОСТ 17711-93. Размеры и предельные отклонения втулок определяются рабочими чертежами или ГОСТ 24856-2014 для арматуры. Приёмка и методы испытаний — по ГОСТ 25086-2011.
Рекомендуемый диапазон удельных давлений — до 20 МПа при скорости скольжения до 3 м/с. При превышении этих параметров требуется принудительная смазка или переход на более твёрдые антифрикционные сплавы, например БрО10Ф1.
Замена допустима в узлах с умеренными нагрузками и температурами до +200 C. Латунь ЛЦ40Мц1.5 уступает оловянным бронзам по пределу выносливости при знакопеременных нагрузках, поэтому в тяжёлых условиях эксплуатации замена нецелесообразна.
Заготовки проходят токарную обработку с расточкой внутреннего диаметра, сверление смазочных каналов и финишное шлифование посадочных поверхностей до Ra 1,6–3,2 мкм. Термическая обработка не требуется.