


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


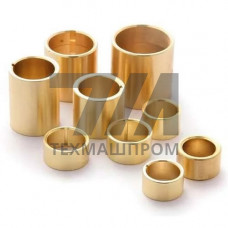
Металлические втулки ЛЦ40С — это литые изделия из латуни марки ЛЦ40С, предназначенные для работы в узлах трения скольжения. Материал относится к группе свинцовистых латуней, легированных кремнием, что обеспечивает сочетание антифрикционных характеристик и технологичности при литье. Химический состав регламентируется ГОСТ 17711–93: содержание меди — 57–61 %, свинца — 0,8–2,0 %, кремния — 0,3–0,7 %, остальное — цинк.
Структура сплава формируется за счет включений свинца, которые играют роль твердой смазки в зоне контакта. Это снижает коэффициент трения и предотвращает схватывание поверхностей при граничной смазке. Кремний повышает жидкотекучесть расплава и упрочняет твердый раствор, что важно для получения плотных отливок без усадочных раковин.
Механические свойства ЛЦ40С зависят от способа литья. Для втулок, работающих при умеренных нагрузках, характерны следующие показатели:
Рабочий диапазон температур для втулок ЛЦ40С ограничен 200 C: при нагреве выше этого порога свинцовистая фаза размягчается, и несущая способность узла падает. Материал не рекомендуется для эксплуатации в морской воде и средах с повышенным содержанием аммиака из-за склонности к коррозионному растрескиванию.
Втулки ЛЦ40С изготавливаются методом литья в кокиль или центробежным литьем. Центробежный способ предпочтителен для заготовок с отношением длины к диаметру более 1,5 — он обеспечивает направленную кристаллизацию и минимальную пористость в теле отливки. После литья изделия подвергаются механической обработке: расточке внутреннего отверстия, проточке наружной поверхности и подрезке торцов.
Типовой сортамент включает втулки с внутренним диаметром от 10 до 200 мм и наружным — от 16 до 240 мм. Длина варьируется от 20 до 300 мм. По требованию заказчика возможна поставка заготовок с припуском под последующую обработку или готовых деталей с допуском посадки H7/h8.
| Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Твердость, HB | Метод литья |
|---|---|---|---|---|
| 20 | 30 | 40 | 80 | В кокиль |
| 50 | 70 | 80 | 85 | Центробежное |
| 100 | 130 | 150 | 90 | Центробежное |
Втулки ЛЦ40С востребованы в узлах, где требуется стабильная работа при возвратно-поступательном или вращательном движении с умеренными удельными давлениями. Основные области использования:
В паре с закаленным стальным валом (твердость 45–55 HRC) втулка ЛЦ40С обеспечивает ресурс 8–12 тысяч часов при смазке пластичным материалом и окружной скорости до 2 м/с. Для повышения износостойкости внутреннюю поверхность часто подвергают дорнованию или раскатыванию, что увеличивает твердость поверхностного слоя на 15–20 %.
Ключевое преимущество втулок ЛЦ40С перед бронзовыми аналогами — более низкая стоимость при сопоставимых антифрикционных свойствах. Сплав хорошо обрабатывается резанием, что снижает затраты на финишную механическую обработку. При этом ЛЦ40С уступает оловянным бронзам по стойкости к ударным нагрузкам и работе в абразивной среде.
При проектировании узла с втулкой ЛЦ40С необходимо учитывать, что материал не предназначен для высоких контактных давлений (свыше 15 МПа) и не рекомендуется для пар трения с алюминиевыми сплавами — возможен перенос латуни на контртело. Оптимальная шероховатость вала — Ra 0,4–0,8 мкм, втулки — Ra 0,8–1,6 мкм.
ЛЦ40С содержит кремний и имеет более высокую жидкотекучесть, что упрощает получение сложных отливок. ЛС59-1 — свинцовистая латунь без кремния, она пластичнее и лучше обрабатывается давлением, но уступает ЛЦ40С по антифрикционным свойствам при граничной смазке.
После механической обработки внутренний диаметр выполняется с допуском H7–H9, наружный — h7–h9. Отклонение от соосности не превышает 0,02 мм на 100 мм длины, шероховатость рабочих поверхностей — Ra 0,8–1,6 мкм.
Кратковременно — да, за счет свинцовистых включений. Для длительной эксплуатации обязательна подача смазочного материала: при сухом трении коэффициент трения возрастает с 0,05 до 0,3, что приводит к интенсивному износу и задирам.
Для втулок с наружным диаметром свыше 80 мм рекомендуется центробежное литье. Оно обеспечивает более плотную структуру и меньшее количество газовых раковин по сравнению с литьем в кокиль, что критично для герметичных узлов гидравлики.