


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


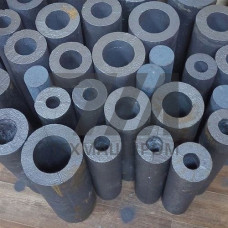
Металлические втулки ВЧ70 — это позиционируемые элементы узлов трения и сопряжения, изготовленные из высокопрочного чугуна с шаровидным графитом марки ВЧ70 (ГОСТ 7293–85). Материал относится к классу чугунов с феррито-перлитной или перлитной металлической основой, что обеспечивает сочетание повышенной прочности и удовлетворительной износостойкости при работе в условиях значительных статических и динамических нагрузок.
Ключевая особенность ВЧ70 — предел прочности при растяжении не менее 700 МПа при относительном удлинении 2–4%. В отличие от серых чугунов, шаровидная форма графита исключает эффект надреза и концентраторы напряжений, что позволяет применять втулки в гидроцилиндрах, шарнирных соединениях стрелового оборудования и опорных узлах металлургических агрегатов. Твёрдость материала после нормализации составляет 229–302 HB, что обеспечивает стабильную геометрию посадочных поверхностей под запрессовку.
Втулки ВЧ70 поставляются в двух исполнениях: с механически обработанными поверхностями (расточка, наружное шлифование) и в виде литых заготовок с припуском под финишную обработку. Допуски на посадочные диаметры назначаются по квалитетам H7–H9, шероховатость рабочих поверхностей Ra 1,6–3,2 мкм. Для повышения ресурса в узлах с абразивным изнашиванием рекомендуется закалка ТВЧ до твёрдости 45–52 HRC на глубину 1,5–2,5 мм.
При проектировании сопряжений с валом необходимо учитывать коэффициент линейного расширения чугуна ВЧ70 (11,5–12,5 10 1/C), близкий к сталям, что исключает температурные деформации в интервале –60…+350 C. Рекомендуемые натяги при запрессовке — 0,02–0,08 мм в зависимости от диаметра и толщины стенки.
| Параметр | Значение | Метод контроля | Условия испытаний | Примечание |
|---|---|---|---|---|
| Предел прочности при растяжении | 700–750 МПа | ГОСТ 1497 | Образец 15 мм | Не менее 700 МПа |
| Относительное удлинение | 2–4% | ГОСТ 1497 | Расчётная длина 5d | Пластичность ограничена |
| Твёрдость HB | 229–302 | ГОСТ 9012 | Шарик 10 мм | После нормализации |
| Предел выносливости | 280–320 МПа | ГОСТ 25.502 | Изгиб, база 10 циклов | При симметричном цикле |
Минимальная толщина стенки втулки ВЧ70 должна составлять 0,15–0,2 от диаметра отверстия, что предотвращает деформацию при запрессовке и обеспечивает жёсткость под нагрузкой. Для узлов с ударными нагрузками рекомендуется фаска 1 45 на торцах и галтели радиусом 0,5–1 мм у буртов. Смазочные канавки выполняются винтовыми или кольцевыми, глубиной 0,3–0,5 мм, без острых кромок для исключения среза масляной плёнки.
При работе в условиях повышенной запылённости (горнодобывающее оборудование, сельхозмашины) втулки ВЧ70 комплектуются уплотнительными кольцами и манжетами, защищающими зону трения от абразива. В гидравлических системах с рабочим давлением до 32 МПа материал обеспечивает герметичность сопряжения при условии точности обработки по 6–7 квалитету.
ВЧ70 имеет шаровидный графит, что даёт предел прочности 700 МПа против 200 МПа у СЧ20, а также в 2–3 раза более высокую ударную вязкость. Это позволяет применять втулки ВЧ70 в узлах с динамическими нагрузками, где серый чугун разрушается хрупко.
Для запрессовки в стальной корпус достаточно Ra 3,2 мкм, для работы в паре с закалённым валом — Ra 1,6 мкм. При гидроабразивном изнашивании рекомендуется полировка до Ra 0,8 мкм.
Да, закалка ТВЧ до 45–52 HRC эффективна для повышения износостойкости. Глубина закалённого слоя 1,5–2,5 мм, при этом сердцевина сохраняет вязкость, что предотвращает хрупкое разрушение.
Оптимальный натяг — 0,02–0,08 мм для диаметров 20–100 мм. Для тонкостенных втулок (толщина менее 0,15 диаметра) натяг снижают до 0,01–0,04 мм, чтобы исключить пластическую деформацию.