


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


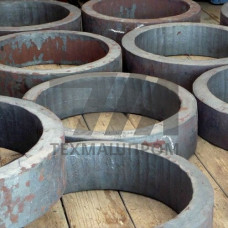
Металлические заготовки из стали 08Х18Н10Т — это полуфабрикаты, предназначенные для последующей механической обработки и изготовления деталей, работающих в агрессивных средах и при повышенных температурах. Материал относится к группе хромоникелевых сталей аустенитного класса с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии после сварки и нагрева в интервале 450–800 C.
Химический состав регламентируется ГОСТ 5632 и характеризуется содержанием хрома 17,0–19,0 %, никеля 9,0–11,0 %, титана до 0,8 % при предельном содержании углерода не более 0,08 %. Легирование титаном связывает углерод в стабильные карбиды TiC, предотвращая обеднение границ зёрен хромом. Благодаря этому заготовки 08Х18Н10Т сохраняют коррозионную стойкость в сварных конструкциях без дополнительной термической обработки.
Заготовки поставляются в широком диапазоне сечений и конфигураций, что позволяет подбирать материал под конкретный технологический процесс — от токарной обработки до горячей штамповки. Наиболее распространённые виды полуфабрикатов:
Механические свойства заготовок 08Х18Н10Т в термообработанном состоянии (аустенизация при 1020–1100 C с охлаждением в воде) соответствуют пределу текучести не менее 196 МПа, временному сопротивлению разрыву 510–608 МПа и относительному удлинению не менее 40 %. Твёрдость после нормализации составляет 170–217 HB.
Аустенитная структура стали 08Х18Н10Т обусловливает специфику механической обработки. Материал склонен к наклёпу и низкой теплопроводности, что требует применения инструмента из быстрорежущей стали или твёрдых сплавов с обильным охлаждением. Рекомендуемые режимы резания для точения — скорость 60–120 м/мин при подаче 0,1–0,3 мм/об. Сверление и фрезерование выполняются с пониженными скоростями во избежание перегрева кромки.
Свариваемость заготовок 08Х18Н10Т оценивается как хорошая без ограничений. Применяются все виды сварки: ручная дуговая электродами ЦЛ-11, аргонодуговая неплавящимся электродом, автоматическая под флюсом. Для предотвращения межкристаллитной коррозии в зоне термического влияния рекомендуется использовать присадочные материалы с пониженным содержанием углерода.
Заготовки 08Х18Н10Т востребованы в отраслях, где требуется сочетание коррозионной стойкости, жаропрочности и технологичности:
Рабочий диапазон температур эксплуатации деталей из заготовок 08Х18Н10Т составляет от –196 C до +600 C. При температурах выше 600 C наблюдается снижение прочностных характеристик, поэтому для длительной работы при 700–800 C применяются стали с дополнительным молибденовым легированием.
Качество заготовок подтверждается сертификатами качества по ГОСТ 24297. Контроль включает проверку химического состава, механических свойств, отсутствия дефектов поверхности. По требованию заказчика проводится ультразвуковой контроль сплошности, капиллярная дефектоскопия или испытания на стойкость к межкристаллитной коррозии по ГОСТ 6032 (метод АМУ).
| Параметр | Пруток 20 мм | Пруток 60 мм | Поковка 150 мм | Лист 10 мм |
|---|---|---|---|---|
| Предел текучести, МПа | 196 | 196 | 196 | 196 |
| Временное сопротивление, МПа | 510 | 510 | 510 | 510 |
| Относительное удлинение, % | 40 | 40 | 40 | 40 |
| Твёрдость, HB | 170 | 170 | 170 | 170 |
Основное отличие — содержание углерода: в 08Х18Н10Т оно ограничено 0,08 %, в 12Х18Н10Т — 0,12 %. Пониженное содержание углерода в сочетании с титановой стабилизацией обеспечивает более высокую стойкость к межкристаллитной коррозии после сварки.
Стандартная обработка — аустенизация при 1020–1100 C с охлаждением в воде. Для снятия наклёпа после холодной деформации применяется отжиг при 850–900 C. Стабилизирующий отжиг при 870–900 C используется для восстановления стойкости к межкристаллитной коррозии.
Да, аустенитная структура сохраняет пластичность до –196 C, что позволяет применять детали в криогенной технике. При этом ударная вязкость материала остаётся высокой, а склонность к хрупкому разрушению отсутствует.
Для ручной дуговой сварки применяются электроды ЦЛ-11, для аргонодуговой — проволока Св-08Х19Н10Т. При сварке в среде защитных газов допускается использование проволоки Св-04Х19Н11М3 для повышения стойкости шва к питтинговой коррозии.