


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


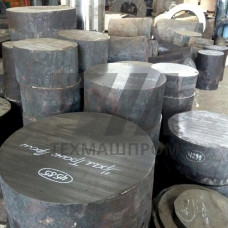
Металлические заготовки из стали 09Х16Н4Б — это полуфабрикаты, предназначенные для последующей механической обработки и изготовления деталей, работающих в условиях высоких температур и агрессивных сред. Материал относится к классу мартенситно-стареющих хромистых сталей с ниобиевым упрочнением. Основное назначение заготовок — производство элементов паровых турбин, газотурбинных установок и теплообменного оборудования, где требуется сочетание жаропрочности, окалиностойкости и технологичности при горячем деформировании.
Химический состав стали 09Х16Н4Б регламентирован и включает хром (15,0–17,0%), никель (3,5–4,5%), ниобий (0,2–0,6%) и углерод (не более 0,10%). Легирование ниобием обеспечивает образование стабильных карбидных фаз, препятствующих росту зерна при нагреве под закалку и сварке. Это позволяет получать заготовки с гарантированной структурой после термической обработки: закалка от 1000–1050 C с охлаждением на воздухе или в масле и последующий отпуск при 600–680 C. Механические свойства заготовок после полного цикла термообработки достигают предела прочности 880–1080 МПа при относительном удлинении не менее 12%.
Заготовки из стали 09Х16Н4Б поставляются в нескольких исполнениях, выбор которых определяется дальнейшим переделом и габаритами конечной детали:
Контроль качества заготовок выполняется методами ультразвуковой дефектоскопии по всей площади сечения, что гарантирует отсутствие внутренних расслоений, флокенов и усадочных раковин. Допустимые отклонения по геометрическим размерам соответствуют классу точности, согласованному при заказе, но не грубее 2-го класса по ГОСТ 7062–90 для поковок.
Работоспособность деталей из заготовок 09Х16Н4Б сохраняется при температурах до 600–650 C. При этом материал демонстрирует сопротивление окалинообразованию в среде перегретого пара и продуктов сгорания природного газа. Длительная прочность при 600 C составляет не менее 120 МПа за 100 000 часов, что позволяет применять заготовки для изготовления роторов, дисков и лопаточного крепежа паровых турбин средней и малой мощности.
Технологические особенности обработки заготовок включают:
Заготовки 09Х16Н4Б не рекомендуется применять в средах, содержащих сероводород и хлориды, из-за склонности к коррозионному растрескиванию при температурах ниже 100 C. Для крепежных элементов, работающих при температурах до 450 C, допускается использование заготовок без финишной термической обработки, если твердость не превышает 320 HB.
| Параметр | Значение после закалки и отпуска | Значение после закалки без отпуска | Метод контроля | Температура испытания |
|---|---|---|---|---|
| Предел прочности, МПа | 880–1080 | 1100–1300 | Растяжение по ГОСТ 1497 | 20 C |
| Предел текучести, МПа | 700–900 | 950–1150 | Растяжение по ГОСТ 1497 | 20 C |
| Относительное удлинение, % | 12–18 | 8–12 | Растяжение по ГОСТ 1497 | 20 C |
| Ударная вязкость KCU, Дж/см | 60–100 | 30–50 | Ударный изгиб по ГОСТ 9454 | –40 C |
| Твердость, HB | 260–320 | 340–400 | Бринелль по ГОСТ 9012 | 20 C |
Заготовки 09Х16Н4Б востребованы в энергетическом машиностроении при изготовлении оборудования, эксплуатируемого при температурах до 650 C. Основные потребители — предприятия, выпускающие паровые турбины, газоперекачивающие агрегаты и котельное вспомогательное оборудование. Из заготовок изготавливают:
При заказе заготовок указываются размеры, масса, количество, степень готовности (черновая, получистовая, чистовая) и объем контроля механических свойств. Допускается поставка заготовок с гарантией свариваемости при условии ограничения содержания серы и фосфора до 0,015% каждого. Маркировка наносится несмываемой краской на торец каждой заготовки с указанием плавки и номера сертификата качества.
Оптимальным режимом является закалка от 1000–1050 C с охлаждением на воздухе и высокий отпуск при 600–680 C. Это обеспечивает твердость 260–320 HB и обрабатываемость резанием без образования наростов.
Сварка возможна без предварительного подогрева при толщине кромки до 30 мм. После сварки обязателен отпуск при 650–680 C для снятия остаточных напряжений. Для толстостенных элементов рекомендуется подогрев до 150–200 C.
Длительная рабочая температура ограничена 600–650 C. При 600 C длительная прочность за 100 000 часов составляет не менее 120 МПа, что подтверждено испытаниями натурных образцов.
Каждая заготовка проходит ультразвуковой контроль на отсутствие внутренних дефектов. По требованию заказчика дополнительно выполняется капиллярный или магнитопорошковый контроль поверхностных слоев после механической обработки.