


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


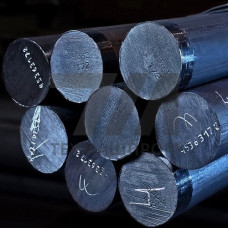
Металлические заготовки из стали 10Г2БД — это полуфабрикаты для изготовления ответственных сварных металлоконструкций, работающих при знакопеременных и динамических нагрузках. Сталь 10Г2БД относится к низколегированным конструкционным сталям с микролегированием бором и добавками ванадия, что обеспечивает повышенную прочность при сохранении высокой технологичности при сварке и механической обработке.
Химический состав стали 10Г2БД регламентируется нормативной документацией и включает углерод (около 0,10%), марганец (до 1,8%), кремний, ванадий и бор. Микролегирование бором в количестве 0,002–0,005% повышает прокаливаемость и способствует формированию мелкозернистой феррито-перлитной структуры после нормализации. Ванадий обеспечивает дисперсионное упрочнение за счет выделения карбонитридных фаз, что повышает предел текучести без снижения ударной вязкости.
Металлические заготовки 10Г2БД поставляются в нескольких типоразмерах, выбор которых определяется технологией дальнейшей переработки и требованиями к коэффициенту использования металла:
Заготовки 10Г2БД поставляются преимущественно в нормализованном состоянии. После нормализации при температуре 900–930 C с последующим охлаждением на воздухе формируется однородная феррито-перлитная структура с баллом зерна не крупнее 8–9. Механические свойства заготовок зависят от толщины сечения и контролируются на образцах, отобранных в соответствии с требованиями стандарта.
| Толщина проката, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU при –40 C, Дж/см |
|---|---|---|---|---|
| 4–10 | 355 | 490–630 | 24 | 39 |
| 11–20 | 345 | 480–620 | 22 | 34 |
| 21–40 | 335 | 470–610 | 21 | 29 |
Для заготовок, предназначенных под последующую закалку с высоким отпуском, допускается поставка в горячекатаном состоянии. После улучшения (закалка от 880–900 C, отпуск при 580–620 C) предел текучести достигает 440–480 МПа при сохранении ударной вязкости на уровне не менее 59 Дж/см при –40 C.
Сталь 10Г2БД характеризуется ограниченной свариваемостью из-за склонности к закалке в околошовной зоне при толщинах свыше 20 мм. Углеродный эквивалент Ceq составляет 0,38–0,42%, что требует соблюдения режимов предварительного подогрева при сварке толстолистовых заготовок. Рекомендуемый подогрев — 100–150 C для толщин 20–40 мм, для более массивных сечений температура подогрева повышается до 200 C.
Сварку заготовок 10Г2БД выполняют электродами типа Э50А или проволокой Св-08Г2С в среде CO. Для ответственных швов, работающих при температурах до –50 C, применяют сварочные материалы с повышенным содержанием никеля. После сварки толстостенных узлов рекомендуется проводить высокий отпуск при 600–650 C для снятия остаточных напряжений.
Металлические заготовки 10Г2БД востребованы в отраслях, где требуется сочетание высокой несущей способности и сопротивления хрупкому разрушению при отрицательных температурах:
Каждая партия металлических заготовок 10Г2БД проходит входной контроль химического состава и механических свойств. Для ответственных применений выполняется ультразвуковой контроль сплошности по классу не ниже 1 по ГОСТ 22727. При необходимости заказывается контроль ударной вязкости на образцах с V-образным надрезом при температуре –40 C и испытания на статический изгиб.
Заготовки маркируются несмываемой краской с указанием марки стали, номера плавки и клейма ОТК. На каждую партию оформляется сертификат качества с указанием фактических механических свойств и результатов контроля.
Сталь 10Г2БД дополнительно микролегирована бором и ванадием, что обеспечивает более высокий предел текучести (355 МПа против 305 МПа для 09Г2С) при аналогичной толщине проката. Это позволяет снизить массу металлоконструкции на 10–15% при сохранении несущей способности.
Для толщин до 20 мм подогрев не обязателен при температуре окружающей среды выше 5 C. При сварке заготовок толщиной более 20 мм требуется предварительный подогрев до 100–200 C в зависимости от толщины и жесткости закрепления.
Стандартная поставка — в нормализованном состоянии. По согласованию возможна поставка в горячекатаном состоянии для заготовок, проходящих последующую термическую обработку на предприятии-потребителе.
Для ручной дуговой сварки применяются электроды типа Э50А (например, УОНИ-13/55), для механизированной сварки в CO — проволока Св-08Г2С. Для конструкций, работающих при температурах ниже –40 C, используются электроды типа Э50А-А с повышенной ударной вязкостью наплавленного металла.