


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


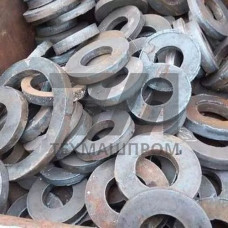
Металлические заготовки из стали 12Х18Н10Т — это полуфабрикаты, предназначенные для последующей механической обработки и изготовления деталей, работающих в агрессивных средах и при повышенных температурах. Материал относится к группе хромоникелевых сталей аустенитного класса с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии после сварки и нагрева в интервале 450–800 C.
Химический состав регламентирован ГОСТ 5632 и характеризуется содержанием хрома 17–19 %, никеля 9–11 %, титана до 0,8 %. Углерод ограничен 0,12 %, что в сочетании с титаном предотвращает выпадение карбидов по границам зёрен. Структура — метастабильный аустенит, который при пластической деформации может частично трансформироваться в мартенсит, что учитывается при выборе режимов обработки давлением.
Заготовки 12Х18Н10Т поставляются в широком диапазоне типоразмеров, что позволяет подобрать оптимальную геометрию под конкретную технологическую операцию. Наиболее востребованные форматы:
Механические свойства заготовок зависят от режима термической обработки. Материал поставляется в аустенитизированном состоянии — после закалки от 1020–1100 C в воде или на воздухе. Твёрдость в состоянии поставки обычно составляет 170–217 HB, предел текучести — не менее 196 МПа, временное сопротивление разрыву — 510–610 МПа. Относительное удлинение достигает 40 %, что обеспечивает хорошую обрабатываемость давлением в холодном состоянии.
Аустенитная структура обусловливает специфику механической обработки заготовок 12Х18Н10Т. Материал склонен к наклёпу и имеет низкую теплопроводность — примерно в 3 раза ниже, чем у углеродистых сталей. Это требует применения инструмента из твёрдых сплавов с положительными передними углами и интенсивного охлаждения. Рекомендуемые скорости резания при точении — 60–120 м/мин в зависимости от состояния поверхности и жёсткости системы СПИД.
Сварка заготовок выполняется всеми видами дуговой сварки в среде инертных газов. Благодаря стабилизации титаном, сварные соединения не склонны к межкристаллитной коррозии без дополнительной термической обработки. При многослойной сварке толстостенных элементов следует ограничивать погонную энергию для предотвращения перегрева и роста зерна в околошовной зоне.
Заготовки 12Х18Н10Т востребованы в отраслях, где требуется сочетание коррозионной стойкости, жаропрочности и технологичности. Основные направления использования:
Материал сохраняет механические свойства при криогенных температурах до –196 C, что позволяет применять его в оборудовании для сжиженных газов. При этом ударная вязкость не снижается, а предел текучести возрастает, что важно для расчёта толщин стенок при низкотемпературной эксплуатации.
Качество заготовок подтверждается сертификатами соответствия и удостоверяется лабораторными испытаниями. Химический состав контролируется спектральным методом, механические свойства — на образцах, вырезанных из тела заготовки. При необходимости проводится контроль макро- и микроструктуры, а также испытания на стойкость к межкристаллитной коррозии по ГОСТ 6032 методом АМУ.
| Параметр | Значение для поковок | Значение для листа | Значение для прутка | Метод контроля |
|---|---|---|---|---|
| Временное сопротивление, МПа | 510–610 | 530–630 | 510–610 | Растяжение по ГОСТ 1497 |
| Предел текучести, МПа | 196 | 216 | 196 | Растяжение по ГОСТ 1497 |
| Относительное удлинение, % | 40 | 38 | 40 | Растяжение по ГОСТ 1497 |
| Твёрдость, HB | 170–217 | 170–217 | 170–217 | Бринелль по ГОСТ 9012 |
При заказе заготовок 12Х18Н10Т необходимо указывать форму поставки, размеры, категорию прочности и дополнительные требования по контролю. Для ответственных изделий атомной и химической промышленности может потребоваться проведение ультразвукового контроля сплошности материала и подтверждение отсутствия дефектов металлургического происхождения.
Заготовка — это полуфабрикат с припусками на механическую обработку, который проходит дополнительные операции точения, фрезерования или сверления для получения конечной геометрии детали. В отличие от готового изделия, заготовка не имеет окончательных размеров и чистоты поверхности.
Стандартная обработка — аустенитизация (закалка) от 1020–1100 C с охлаждением в воде или на воздухе. Это обеспечивает гомогенизацию структуры, растворение карбидов и восстановление коррозионной стойкости после горячей деформации.
Не рекомендуется. Нагрев выше 1100 C вызывает интенсивный рост аустенитного зерна, что снижает ударную вязкость и пластичность. Оптимальный интервал — 1020–1080 C для толстостенных заготовок и до 1100 C для тонкостенных.
Допустимы аргонодуговая сварка неплавящимся электродом (TIG), сварка плавящимся электродом в среде аргона (MIG), а также ручная дуговая сварка покрытыми электродами с основным покрытием. Для толстостенных элементов применяется автоматическая сварка под флюсом.