


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


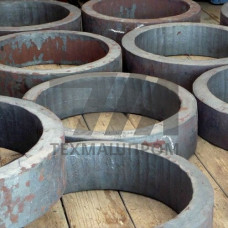
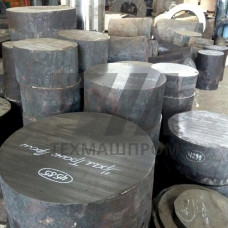
Металлические заготовки из стали 12Х1МФ — это полуфабрикаты, полученные методом непрерывной разливки, ковки или прокатки из теплоустойчивой перлитной стали, легированной хромом, молибденом и ванадием. Марка 12Х1МФ регламентирована ГОСТ 20072 и ГОСТ 5520, относится к классу теплоустойчивых сталей и предназначена для длительной эксплуатации при температурах до 570–585 C под давлением. Заготовки поставляются в виде слитков, блюмов, слябов, кованых прутков или трубной заготовки и служат исходным материалом для производства паропроводов, коллекторов, барабанов котлов и элементов теплообменного оборудования.
Сталь 12Х1МФ содержит 0,08–0,15 % углерода, 1,1–1,5 % хрома, 0,5–0,7 % молибдена и 0,15–0,3 % ванадия. Ванадий образует карбонитридные фазы, которые тормозят ползучесть при высоких температурах. Молибден повышает жаропрочность и сопротивление термической усталости. Хром обеспечивает стойкость к окислению в парогазовых средах. Структура после нормализации — феррито-перлитная или феррито-бейнитная, после термической обработки — сорбит отпуска.
Свойства заготовок из 12Х1МФ определяются режимом термической обработки и условиями охлаждения. Типичные значения для кованых и прокатанных полуфабрикатов:
Заготовки из 12Х1МФ выпускаются в нескольких формах, каждая из которых ориентирована на конкретный передел:
Температурный интервал горячей деформации заготовок 12Х1МФ — 1180–850 C. Нагрев под ковку и прокатку проводится ступенчато во избежание перегрева и образования флокенов. Сварка выполняется с предварительным подогревом до 200–300 C и последующей термообработкой при 710–750 C. Термическая обработка заготовок включает нормализацию при 960–1000 C и высокий отпуск при 720–750 C.
| Параметр | Значение | Условие | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 245 МПа | 20 C | ГОСТ 20072 | кованая заготовка |
| Предел прочности | 450–590 МПа | 20 C | ГОСТ 5520 | после отпуска |
| Длительная прочность | 78 МПа | 565 C, 10 ч | ТУ 14-3Р | паропроводы |
| Ударная вязкость | 39 Дж/см | 20 C | ГОСТ 9454 | KCU |
| Температура ковки | 1180–850 C | деформация | СТО | ступенчатый нагрев |
Заготовки из 12Х1МФ используются в производстве элементов энергетических котлов, паропроводов высокого давления, коллекторов перегретого пара, корпусов арматуры ТЭС и АЭС. Из них изготавливают гибы, тройники, переходы и фланцы для тепловых сетей с рабочим давлением до 25 МПа. В нефтехимии заготовки применяются для реакторов гидроочистки и трубчатых печей, работающих в водородсодержащих средах при 450–540 C.
Длительная эксплуатация допускается до 570 C, кратковременная — до 585 C. При превышении этих значений интенсивно развивается ползучесть и окисление.
Сталь 15Х1М1Ф содержит больше молибдена (0,9–1,1 %) и применяется при температурах до 585 C для более нагруженных деталей. 12Х1МФ используется до 570 C и имеет меньшую стоимость.
Да. Заготовки подвергаются нормализации при 960–1000 C и отпуску при 720–750 C для получения сорбитной структуры и требуемых механических свойств.
Для прокатки труб на ТПА применяется трубная заготовка диаметром 120–350 мм. Для станов поперечно-винтовой прокатки используют кованые прутки или непрерывнолитые заготовки соответствующего сечения.