


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


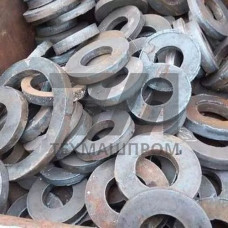
Металлические заготовки из стали марки 13ХФА — это полуфабрикаты, предназначенные для изготовления деталей, работающих в условиях знакопеременных и статических нагрузок при пониженных температурах. Сталь 13ХФА относится к группе низколегированных конструкционных хромо-ванадиевых сталей с ферритно-перлитной структурой. Химический состав регламентирован ГОСТ 19281 и характеризуется содержанием углерода около 0,13%, хрома 0,40–0,70% и ванадия 0,08–0,15%, что обеспечивает оптимальное сочетание прочности, пластичности и хладостойкости.
Ключевая особенность заготовок 13ХФА — стабильные механические свойства в интервале температур от –70 C до +350 C. После нормализации с высоким отпуском сталь демонстрирует предел текучести не менее 275 МПа и ударную вязкость KCU не ниже 59 Дж/см при –60 C. Это делает заготовки пригодными для производства элементов трубопроводной арматуры, корпусных деталей насосов, фланцев, переходников и других компонентов, эксплуатируемых в условиях Крайнего Севера и в системах с агрессивными средами.
Металлические заготовки 13ХФА поставляются в нескольких исполнениях, что позволяет подобрать оптимальный вариант под конкретную технологию механообработки:
Поковки из стали 13ХФА проходят обязательный контроль ультразвуковой дефектоскопией по классу сплошности 1–2 согласно ГОСТ 22727. Допускаемые отклонения размеров и припуски на механическую обработку назначаются по ГОСТ 7829 или ГОСТ 7062 в зависимости от габаритов и конфигурации.
Оптимальный комплекс свойств заготовок 13ХФА достигается после нормализации при температуре 880–920 C с последующим высоким отпуском при 620–660 C. Такая обработка формирует однородную ферритно-перлитную структуру с равномерным распределением карбидов ванадия, которые обеспечивают повышенную сопротивляемость хрупкому разрушению. Свариваемость стали оценивается как хорошая без ограничений по толщине, однако для толстостенных поковок рекомендуется предварительный подогрев до 150–200 C.
Обрабатываемость резанием заготовок 13ХФА в состоянии поставки (после нормализации с отпуском) характеризуется твердостью 156–207 HB, что позволяет применять стандартный режущий инструмент из быстрорежущей стали и твердых сплавов без дополнительных операций улучшения обрабатываемости.
| Параметр | Значение для поковок | Значение для прутков | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 275 | 275 | Растяжение при 20 C | ГОСТ 1497 |
| Временное сопротивление, МПа | 430–590 | 430–590 | Растяжение при 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 21 | 21 | Растяжение при 20 C | ГОСТ 1497 |
| Ударная вязкость KCU при –60 C, Дж/см | 59 | 59 | Ударный изгиб | ГОСТ 9454 |
| Твердость, HB | 156–207 | 156–207 | Бринелль | ГОСТ 9012 |
Заготовки 13ХФА востребованы в отраслях, где требуется сочетание прочности и хладостойкости при умеренных рабочих температурах. Основные направления использования:
При заказе металлических заготовок 13ХФА необходимо указывать категорию прочности, группу контроля, форму поставки и требования к ультразвуковому контролю. Для ответственных изделий, работающих при температурах ниже –40 C, рекомендуется проведение дополнительных испытаний на ударный изгиб образцов с острым надрезом (тип 11 по ГОСТ 9454) для подтверждения хладостойкости.
В отличие от 09Г2С, сталь 13ХФА легирована хромом и ванадием, что обеспечивает более высокую стабильность свойств при циклических нагрузках и улучшенную сопротивляемость хрупкому разрушению при отрицательных температурах. При этом 13ХФА имеет несколько более высокий предел текучести при сопоставимой свариваемости.
Стандартно поставляются горячекатаные и кованые прутки, поковки простой конфигурации (круглые, квадратные, прямоугольные, кольцевые) с припусками на механообработку. Заготовки с предварительной обточкой или расточкой изготавливаются по согласованному чертежу с увеличением срока поставки.
Для тонкостенных элементов (до 20 мм) после сварки достаточно высокого отпуска при 620–660 C для снятия остаточных напряжений. Для толстостенных поковок рекомендуется полный цикл нормализации с отпуском для восстановления структуры в зоне термического влияния.
Ограничения зависят от возможностей кузнечно-прессового оборудования. Серийно изготавливаются поковки массой до 3–5 тонн, однако для крупногабаритных изделий (до 10 тонн) требуется индивидуальное согласование технологии ковки и контроля.