


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


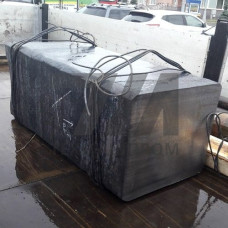
Металлические заготовки 15Х17Н14Т — полуфабрикаты из аустенитной коррозионностойкой стали, легированной титаном. Марка относится к системе хромоникелевых сталей с содержанием хрома 16–18 %, никеля 13–15 % и титана в пределах 0,4–1,0 %. Титан вводится как стабилизирующий элемент: он связывает углерод в карбиды TiC, предотвращая межкристаллитную коррозию после сварки и эксплуатации в интервале 450–600 C. По стойкости к агрессивным средам заготовки 15Х17Н14Т сопоставимы с заготовками из 12Х18Н10Т, но сохраняют пластичность и ударную вязкость при более длительном нагреве.
Заготовки поставляются в виде кованых и катаных прутков, поковок, трубных заготовок, листового проката и непрерывнолитых слябов. Структура — аустенит с возможными включениями карбидов титана и незначительным количеством -феррита. Термическая обработка включает аустенизацию при 1050–1100 C с охлаждением в воде или на воздухе; для снятия внутренних напряжений применяется отжиг при 850–900 C. Заготовки сохраняют работоспособность в диапазоне от –196 C до +600 C, что позволяет использовать их в криогенной технике и в узлах, работающих с перепадом температур.
| Вид заготовки | Типоразмер | Предел текучести, МПа | Относительное удлинение, % | Твёрдость, HB |
|---|---|---|---|---|
| Кованый пруток | 80–250 мм | 196 | 40 | 187 |
| Катаный пруток | 20–80 мм | 216 | 38 | 187 |
| Поковка | до 3000 кг | 196 | 35 | 200 |
| Трубная заготовка | 57–219 мм | 206 | 40 | 187 |
| Лист горячекатаный | 4–60 мм | 216 | 40 | 187 |
Заготовки 15Х17Н14Т обладают склонностью к наклёпу при холодной деформации, что требует промежуточных термообработок при волочении и гибке. Обрабатываемость резанием удовлетворительная: рекомендуется применение твердосплавного инструмента с износостойкими покрытиями и обильное охлаждение. Свариваемость хорошая — сварные соединения не требуют последующей термообработки для восстановления стойкости против межкристаллитной коррозии благодаря стабилизации титаном.
При горячей деформации температура начала обработки — 1150–1180 C, окончания — не ниже 900 C. Заготовки подвергаются ультразвуковому контролю, проверке макро- и микроструктуры, испытаниям на стойкость против межкристаллитной коррозии по методу АМУ или ГОСТ 6032. Для ответственных деталей проводится спектральный анализ каждой плавки.
Заготовки 15Х17Н14Т содержат больше никеля (13–15 % против 9–11 %) и стабилизированы титаном, что повышает стойкость к межкристаллитной коррозии после сварки и длительного нагрева при 450–600 C. Они также сохраняют аустенитную структуру при более низких температурах.
Поставляются кованые и катаные прутки, поковки, трубные заготовки, горячекатаные и холоднокатаные листы, а также непрерывнолитые слябы. Сортамент регламентируется ГОСТ 5949, ГОСТ 25054 и ГОСТ 7350.
Нет, стабилизация титаном предотвращает выделение карбидов хрома на границах зёрен, поэтому сварные соединения не требуют обязательной термообработки для восстановления коррозионной стойкости. При необходимости снятия напряжений применяется отжиг при 850–900 C.
Заготовки работоспособны от –196 C до +600 C. При температурах выше 600 C начинается интенсивное окисление и снижение длительной прочности.