


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


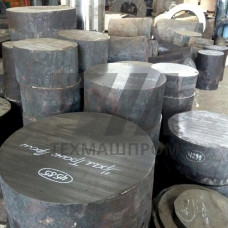
Металлические заготовки из стали 20ГФ — это полуфабрикаты, предназначенные для изготовления деталей, работающих под высокими статическими и динамическими нагрузками. Марка 20ГФ относится к группе низколегированных конструкционных сталей, легированных марганцем (Г) и ванадием (Ф). Химический состав регламентируется ГОСТ 4543, что обеспечивает стабильность механических свойств в пределах плавки и между партиями.
Ключевая особенность стали 20ГФ — наличие ванадия в количестве 0,06–0,12%. Ванадий формирует мелкодисперсные карбонитриды, которые препятствуют росту зерна аустенита при нагреве под прокатку или ковку. Это обеспечивает получение мелкозернистой феррито-перлитной структуры после нормализации, что напрямую влияет на ударную вязкость при отрицательных температурах. Содержание марганца в пределах 0,80–1,10% компенсирует снижение прочности, вызванное ферритизацией, и повышает прокаливаемость.
Заготовки из стали 20ГФ поставляются в нескольких исполнениях, выбор которых зависит от дальнейшего передела:
Поверхность заготовок должна быть без плен, трещин и закатов. Допускается удаление дефектов механическим способом с последующей зачисткой. Кривизна не должна превышать 2 мм на 1 метр длины, что критично при использовании в автоматизированных линиях с ЧПУ.
В состоянии поставки (обычно нормализация или горячекатаное состояние) сталь 20ГФ демонстрирует следующие характеристики: предел текучести — не менее 295 МПа, временное сопротивление разрыву — 440–590 МПа, относительное удлинение — не менее 22%. Ударная вязкость KCU при температуре –40 C составляет не менее 34 Дж/см, что позволяет применять заготовки в узлах, эксплуатируемых в условиях холодного климата.
Для достижения оптимального сочетания прочности и пластичности рекомендуется нормализация при температуре 880–920 C с последующим охлаждением на воздухе. При необходимости повышения твердости поверхностного слоя деталей применяется закалка с индукционного нагрева (ТВЧ) с отпуском при 180–200 C. Глубина закаленного слоя регулируется частотой тока и временем нагрева.
Заготовки 20ГФ востребованы в отраслях, где требуется сочетание прочности, вязкости и свариваемости. Основные направления использования:
Свариваемость стали 20ГФ оценивается как хорошая без ограничений. При толщине свариваемых элементов свыше 30 мм рекомендуется предварительный подогрев до 100–150 C для предотвращения образования закалочных структур в зоне термического влияния. Допускается применение всех видов сварки: ручной дуговой, автоматической под флюсом, в среде защитных газов.
Обрабатываемость резанием стали 20ГФ соответствует группе обрабатываемости с коэффициентом 0,85 относительно стали 45. Рекомендуемые режимы точения: скорость резания 120–180 м/мин при использовании твердосплавных пластин, подача 0,2–0,4 мм/об. Для сверления глубоких отверстий применяются сверла с внутренним подводом СОЖ.
| Параметр | Значение для 20ГФ | Метод контроля | Нормативный документ | Примечание |
|---|---|---|---|---|
| Предел текучести | 295 МПа | Растяжение | ГОСТ 1497 | Образцы после нормализации |
| Временное сопротивление | 440–590 МПа | Растяжение | ГОСТ 1497 | Продольные образцы |
| Ударная вязкость KCU, –40 C | 34 Дж/см | Ударный изгиб | ГОСТ 9454 | Среднее по трем образцам |
| Твердость HB | 140–190 | Бринелль | ГОСТ 9012 | После нормализации |
Каждая партия заготовок 20ГФ сопровождается сертификатом качества, содержащим данные о химическом составе, результатах механических испытаний и термообработке. Химический анализ проводится спектральным методом на образцах от каждой плавки. Контроль макроструктуры осуществляется на протравленных темплетах — допускается отсутствие усадочных раковин, пустот и флокенов.
Маркировка наносится несмываемой краской на торец каждой заготовки или на бирку, прикрепляемую к пакету. Обозначение включает марку стали, номер плавки и клеймо технического контроля. При отгрузке в районы с холодным климатом дополнительно указывается категория ударной вязкости.
Сталь 20ГФ дополнительно легирована марганцем (до 1,10%) и ванадием (до 0,12%). Это повышает предел текучести на 25–30% и обеспечивает более высокую ударную вязкость при отрицательных температурах. Сталь 20 не содержит ванадия и имеет меньшую прочность при одинаковой пластичности.
Для штамповки применяются заготовки квадратного или круглого сечения с минимальной облойной канавкой. Рекомендуемый интервал ковочных температур — 1200–800 C. После штамповки детали подвергаются нормализации для восстановления структуры и механических свойств.
Для конструкций толщиной до 30 мм термообработка не обязательна. При больших толщинах или при сварке узлов, работающих под давлением, рекомендуется высокий отпуск при 600–650 C для снятия остаточных напряжений. Решение принимается проектировщиком с учетом условий эксплуатации.
Контроль проводится визуально и методом цветной дефектоскопии на выборочных заготовках. Глубина зачистки дефектов не должна выводить размер заготовки за пределы минусовых допусков. Недопустимы плены, рванины и волосовины глубиной более 0,2 мм.