


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


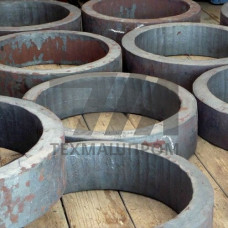
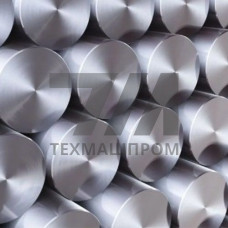
Металлические заготовки из стали 20Х13 представляют собой промежуточный продукт металлургического передела — мерные отрезки круглого, квадратного или шестигранного сечения, предназначенные для последующей механической обработки, ковки или штамповки. Материал относится к группе хромистых коррозионно-стойких сталей мартенситного класса с содержанием хрома 12,0–14,0 % и углерода 0,16–0,25 %. Заготовки 20Х13 поставляются в горячекатаном или кованом состоянии, преимущественно в термически обработанном виде — с отпуском для снижения твёрдости и улучшения обрабатываемости резанием.
Ключевая особенность заготовок из 20Х13 — способность к упрочнению термической обработкой. После закалки от 980–1050 C и отпуска материал приобретает высокий предел прочности при сохранении достаточной пластичности. В отожжённом состоянии твёрдость не превышает 187–207 HB, что позволяет выполнять черновое и чистовое точение, фрезерование и сверление без применения специального инструмента. Поставляемые заготовки контролируются на отсутствие усадочных раковин, флокенов и волосовин в соответствии с требованиями к качеству поверхности групп 2–4 по ГОСТ 14955.
Химический состав стали 20Х13 регламентируется ГОСТ 5632 и включает легирующие элементы, обеспечивающие баланс прочности и коррозионной стойкости. Содержание серы и фосфора ограничено 0,025 % каждого, что гарантирует стабильность свойств при последующей термообработке и сварке. Механические характеристики заготовок зависят от режима термической обработки и сечения проката.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел текучести | 539 МПа | После закалки и отпуска | Растяжение | ГОСТ 1497 |
| Временное сопротивление | 686 МПа | После закалки и отпуска | Растяжение | ГОСТ 1497 |
| Относительное удлинение | 16 % | Продольный образец | Растяжение | ГОСТ 1497 |
| Твёрдость в отожжённом состоянии | 187 HB | Для обрабатываемости | Бринелль | ГОСТ 9012 |
Заготовки 20Х13 демонстрируют удовлетворительную обрабатываемость резанием в отожжённом состоянии — коэффициент обрабатываемости составляет 0,55–0,65 относительно стали 45. При точении рекомендуется применять твёрдосплавные пластины марок Т15К6 или МС2210 при скоростях резания 120–180 м/мин. Материал склонен к налипанию стружки на заднюю поверхность инструмента, поэтому требуется применение СОЖ с высокими смазывающими свойствами.
Сварка заготовок 20Х13 выполняется с предварительным подогревом до 200–300 C и последующим высоким отпуском при 700–750 C для снятия напряжений. Ограниченная свариваемость обусловлена склонностью к образованию закалочных структур в зоне термического влияния. Для ответственных сварных конструкций рекомендуется применять электроды типа Э12Х13 по ГОСТ 9466.
Металлические заготовки 20Х13 востребованы в производстве деталей, работающих в условиях умеренных агрессивных сред и повышенных температур. Основные направления использования:
Заготовки круглого сечения диаметром 40–200 мм применяются для изготовления валов центробежных насосов и запорной арматуры. Квадратные заготовки 40 40 – 150 150 мм используются под последующую ковку или штамповку фасонных поковок. Шестигранный прокат 24–55 мм востребован для производства крепежа методом холодной высадки с последующей термообработкой.
При выборе металлических заготовок 20Х13 следует учитывать назначение детали и требуемый уровень механических свойств. Для деталей, работающих при температурах до 450 C без значительных ударных нагрузок, достаточно поставки в отожжённом состоянии. Для ответственных узлов, воспринимающих циклические нагрузки, заготовки должны поставляться с гарантированными механическими свойствами после закалки и высокого отпуска.
Контроль качества заготовок включает проверку химического состава спектральным методом, ультразвуковую дефектоскопию на наличие внутренних дефектов и измерение твёрдости по сечению. Допуски на размеры и отклонения формы регламентируются ГОСТ 2590 для круглого и ГОСТ 2591 для квадратного проката. Кривизна заготовок не должна превышать 0,5 % от длины, овальность — суммы допусков на диаметр.
Основное отличие — повышенное содержание углерода (0,16–0,25 % против 0,09–0,15 %), что обеспечивает более высокую прочность после закалки — предел текучести не менее 539 МПа против 412 МПа у 12Х13. При этом коррозионная стойкость и свариваемость несколько ниже.
Стандартная поставка — горячекатаные или кованые заготовки в отожжённом состоянии с твёрдостью до 187 HB. По согласованию возможна поставка в нормализованном или закалённом и отпущенном состоянии с гарантированными механическими свойствами.
Недопустимы усадочные раковины, флокены, расслоения, волосовины глубиной более 0,2 мм, закаты и плены. Контроль осуществляется визуальным осмотром и ультразвуковой дефектоскопией по ГОСТ 22727 для ответственных применений.
Для достижения оптимального сочетания прочности и вязкости применяется закалка от 980–1050 C в масле с последующим высоким отпуском при 600–750 C. Для деталей, работающих на износ, отпуск выполняется при 200–300 C для сохранения высокой твёрдости.