


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


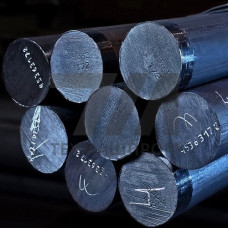
Металлические заготовки из стали 30Х3МФ — это полуфабрикаты, предназначенные для изготовления высоконагруженных деталей машин и механизмов, работающих в условиях значительных статических и динамических нагрузок. Материал относится к группе конструкционных легированных сталей с комплексным легированием хромом, молибденом и ванадием, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостному разрушению.
Химический состав стали 30Х3МФ регламентируется нормативной документацией и характеризуется содержанием углерода в пределах 0,27–0,34%, хрома — 2,8–3,3%, молибдена — 0,4–0,6% и ванадия — 0,15–0,25%. Такое легирование формирует структуру сорбита или троостита после закалки и высокого отпуска, обеспечивая предел текучести на уровне 700–850 МПа и ударную вязкость не менее 59 Дж/см. Прокаливаемость стали позволяет получать однородные механические свойства в сечениях до 100 мм, что важно для крупногабаритных поковок и прутков.
Заготовки из стали 30Х3МФ поставляются в виде горячекатаного или кованого проката круглого, квадратного и шестигранного сечения, а также в виде поковок различной конфигурации. Диаметр круглого проката варьируется от 20 до 250 мм, квадратного — от 20 20 до 200 200 мм. Длина заготовок составляет 2–6 м, возможна поставка мерной длины с припуском на механическую обработку.
Механические свойства заготовок определяются после термической обработки — закалки от 860–880 C с охлаждением в масле и высокого отпуска при 560–620 C. Твёрдость в состоянии поставки может составлять 241–285 HB, после улучшения — 269–302 HB. Предел прочности достигает 900–1050 МПа, относительное удлинение — не менее 12%, относительное сужение — не менее 45%.
| Параметр | Значение для прутка 50 мм | Значение для поковки 150 150 мм | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 780 | 720 | Испытание на растяжение | ГОСТ 1497 |
| Предел прочности, МПа | 980 | 920 | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 68 | 59 | Испытание на ударный изгиб | ГОСТ 9454 |
| Твёрдость, HB | 285 | 269 | Измерение твёрдости | ГОСТ 9012 |
Заготовки из стали 30Х3МФ востребованы в тяжёлом машиностроении, станкостроении и нефтегазовом оборудовании. Из них изготавливают ответственные детали, работающие при знакопеременных нагрузках и повышенных температурах до 400–450 C:
Сталь 30Х3МФ применяется для изготовления деталей бурового оборудования, эксплуатируемого при низких температурах до –60 C, что обеспечивается достаточным запасом вязкости после термической обработки. Материал пригоден для поверхностной закалки ТВЧ, что позволяет повысить износостойкость рабочих поверхностей при сохранении вязкой сердцевины.
Заготовки из стали 30Х3МФ хорошо поддаются механической обработке резанием в состоянии после отжига или высокого отпуска. Обрабатываемость оценивается как удовлетворительная, рекомендуется применение твёрдосплавного инструмента с износостойкими покрытиями. Сварка стали ограничена из-за склонности к закалке в зоне термического влияния; при необходимости сварных соединений применяют предварительный подогрев до 250–300 C и последующую термообработку.
Ковка заготовок выполняется при нагреве до 1150–1180 C с окончанием деформации при температуре не ниже 850 C. После ковки требуется замедленное охлаждение для предотвращения образования флокенов и трещин. Для снятия внутренних напряжений перед механической обработкой рекомендуется проводить отжиг при 650–680 C.
Стандартная схема — закалка от 860–880 C в масле с последующим высоким отпуском при 560–620 C. Такой режим обеспечивает получение сорбитной структуры с оптимальным сочетанием прочности и вязкости.
Да, после улучшения сталь сохраняет ударную вязкость не менее 59 Дж/см при температурах до –60 C, что позволяет применять её в арктическом исполнении оборудования.
Основные риски — образование флокенов и закалочных трещин при ускоренном охлаждении. Для их предотвращения требуется замедленное охлаждение после ковки и контроль температурного режима деформации.
Рекомендуются твёрдосплавные пластины марок МС2210 или аналогичных, работающие на скоростях резания 120–180 м/мин при точении. Для фрезерования применяются пластины с покрытием TiAlN.