


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


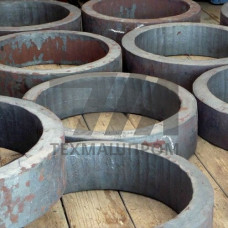
Металлические заготовки 34ХН1М — это полуфабрикаты из конструкционной легированной стали марки 34ХН1М, предназначенные для последующей механической обработки и изготовления высоконагруженных деталей энергетического и тяжелого машиностроения. Сталь 34ХН1М относится к хромоникельмолибденовой группе с улучшаемой прокаливаемостью и относится к категории высокопрочных материалов, работающих при статических и динамических нагрузках.
Химический состав стали 34ХН1М регламентирован ГОСТ 4543 и включает углерод (0,30–0,38%), хром (1,20–1,60%), никель (1,20–1,60%) и молибден (0,20–0,30%). Легирование никелем обеспечивает повышенную вязкость и хладостойкость, хром повышает прокаливаемость и прочность, молибден устраняет отпускную хрупкость и увеличивает сопротивление ползучести при повышенных температурах. Заготовки поставляются в виде поковок, прутков и кованых плит после нормализации с высоким отпуском либо после улучшения (закалка + высокий отпуск).
Механические характеристики заготовок 34ХН1М зависят от сечения и режима термической обработки. После улучшения сталь демонстрирует предел текучести не менее 590 МПа, временное сопротивление — 780–980 МПа, относительное удлинение — от 12%, ударную вязкость KCU — не менее 59 Дж/см. Твердость после нормализации с отпуском обычно составляет 217–269 HB, после улучшения — 241–285 HB.
Оптимальная прокаливаемость достигается при закалке в масле с нагревом до 840–860 C с последующим высоким отпуском при 560–620 C. Для крупных поковок применяется изотермическая выдержка при закалке для снижения внутренних напряжений. Рабочий диапазон температур эксплуатации — от –60 до +450 C, что позволяет использовать заготовки в условиях холодного климата и умеренного нагрева.
| Параметр | Поковка, нормализация + отпуск | Поковка, улучшение | Пруток катаный | Метод контроля |
|---|---|---|---|---|
| Предел текучести, МПа | 440–540 | 590–690 | 590–640 | Растяжение по ГОСТ 1497 |
| Временное сопротивление, МПа | 640–780 | 780–980 | 780–880 | Растяжение по ГОСТ 1497 |
| Относительное удлинение, % | 16–18 | 12–14 | 13–15 | Растяжение по ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 69–88 | 59–78 | 59–69 | Ударный изгиб по ГОСТ 9454 |
Заготовки 34ХН1М востребованы при производстве деталей, работающих под высокими статическими и циклическими нагрузками, в том числе при пониженных температурах. Основные области применения:
Для заготовок ответственного назначения проводится ультразвуковой контроль сплошности по ГОСТ 24507, контроль макро- и микроструктуры, а также определение механических свойств на образцах, вырезанных из тела поковки. Поковки из стали 34ХН1М поставляются с гарантированными механическими свойствами в состоянии поставки, что исключает необходимость дополнительной термообработки на предприятии-потребителе.
Обрабатываемость резанием заготовок 34ХН1М в состоянии поставки (после нормализации с отпуском) оценивается как удовлетворительная: твердость 217–269 HB позволяет применять стандартный твердосплавный инструмент. После улучшения до твердости 241–285 HB обрабатываемость несколько снижается, что требует корректировки режимов резания — снижения скорости на 10–15% и увеличения подачи для предотвращения наклепа.
Свариваемость стали 34ХН1М ограниченная: для получения качественных сварных соединений требуется предварительный подогрев до 250–350 C и последующая термообработка — высокий отпуск при 580–620 C. Наиболее технологичным способом соединения является автоматическая сварка под флюсом или аргонодуговая сварка с применением аустенитных присадочных материалов. При проектировании сварных узлов следует учитывать склонность стали к образованию холодных трещин в зоне термического влияния.
Заготовки поставляются после нормализации с высоким отпуском либо после улучшения (закалка в масле + высокий отпуск). Для поковок крупных сечений допускается поставка без термообработки с последующей нормализацией на предприятии-изготовителе деталей.
Сталь 34ХН1М обеспечивает сквозную прокаливаемость в сечениях до 100–120 мм при закалке в масле. Для поковок большего сечения применяется двойная нормализация с отпуском для достижения однородной структуры по всему объему.
Сталь сохраняет ударную вязкость не ниже 30 Дж/см при температуре –60 C, что позволяет применять ее для оборудования, эксплуатируемого в условиях холодного климата. Для температур ниже –70 C рекомендуется использовать стали с более высоким содержанием никеля.
Поковки ответственного назначения проходят ультразвуковой контроль на выявление внутренних дефектов — флокенов, трещин, усадочной рыхлости, неметаллических включений. Дополнительно контролируется отсутствие поверхностных дефектов после механической обработки и макроструктура на темплетах.