


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


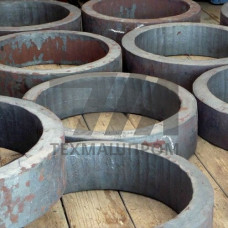
Металлические заготовки 34ХН1МА — это полуфабрикаты из конструкционной легированной стали марки 34ХН1МА, предназначенные для последующей механической обработки и изготовления высоконагруженных деталей энергетического, нефтегазового и тяжелого машиностроения. Сталь 34ХН1МА относится к группе хромоникельмолибденовых улучшаемых сталей и поставляется в виде поковок, кованых прутков, плит и круглого проката различного сечения.
Химический состав марки 34ХН1МА регламентирован ГОСТ 4543 и включает углерод (0,30–0,38%), хром (0,80–1,10%), никель (1,30–1,70%), молибден (0,15–0,25%), а также ограниченное содержание серы и фосфора. Легирование никелем и хромом обеспечивает высокую прокаливаемость, что позволяет получать однородные механические свойства в сечениях до 250 мм после закалки и высокого отпуска. Молибден повышает сопротивление отпускной хрупкости и увеличивает прочность при повышенных температурах.
Заготовки 34ХН1МА поставляются в термически обработанном состоянии — после закалки и высокого отпуска (улучшения). Стандартный режим включает закалку от 850 C в масле и отпуск при 560–620 C. В результате достигается предел текучести не менее 590 МПа, временное сопротивление разрыву 780–980 МПа, относительное удлинение не менее 12% и ударная вязкость KCU не менее 59 Дж/см. Твердость после улучшения составляет 235–277 HB.
Для деталей, работающих при пониженных температурах, применяется дополнительная нормализация с отпуском, что обеспечивает стабильность свойств при –70 C. Сталь 34ХН1МА склонна к обезуглероживанию при нагреве, поэтому механическая обработка должна учитывать необходимость удаления поверхностного слоя.
Заготовки 34ХН1МА используются для производства деталей, испытывающих значительные статические и динамические нагрузки:
Благодаря сочетанию высокой прочности, вязкости и сопротивления усталости, заготовки 34ХН1МА применяются в узлах, работающих при температурах до 450 C, включая паровые турбины и насосное оборудование нефтеперерабатывающих производств.
Металлические заготовки 34ХН1МА изготавливаются методом горячей ковки или прокатки. Возможные виды поставки:
Каждая партия заготовок сопровождается сертификатом качества с указанием химического состава, результатов механических испытаний и данных ультразвукового контроля. Для ответственных применений возможен контроль макроструктуры и отсутствия внутренних дефектов по классу 1–2 ГОСТ 8536.
| Параметр | Значение для поковок | Значение для прутков | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести, МПа | 590–690 | 590–690 | Растяжение | ГОСТ 1497 |
| Временное сопротивление, МПа | 780–980 | 780–980 | Растяжение | ГОСТ 1497 |
| Относительное удлинение, % | 12 | 12 | Растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | 59 | 59 | Ударный изгиб | ГОСТ 9454 |
| Твердость, HB | 235–277 | 235–277 | Бринелль | ГОСТ 9012 |
Механическая обработка заготовок 34ХН1МА выполняется на токарных, расточных и фрезерных станках с применением твердосплавного инструмента. Сталь в улучшенном состоянии имеет твердость до 277 HB, что требует использования пластин из твердых сплавов групп P10–P30 при точении и торцевых фрез с мелкозернистой структурой. Рекомендуемые режимы резания: скорость 80–140 м/мин при черновой обработке и 140–200 м/мин при чистовой, подача 0,2–0,4 мм/об.
При изготовлении деталей с высокой точностью необходимо учитывать остаточные напряжения после термической обработки. Для ответственных валов и роторов рекомендуется проводить предварительную механическую обработку с последующим стабилизирующим отпуском при 560–580 C для снятия напряжений перед финишными операциями.
Заготовки 34ХН1МА поставляются в улучшенном состоянии (закалка + высокий отпуск), реже — в нормализованном или без термической обработки по согласованию с заказчиком. Для деталей, работающих при низких температурах, применяется режим с дополнительным отпуском.
Сталь 34ХН1МА обеспечивает сквозную прокаливаемость в сечениях до 250 мм. Для заготовок большего диаметра механические свойства могут снижаться в центральной зоне, что требует согласования требований с изготовителем.
Сталь 34ХН1МА относится к ограниченно свариваемым материалам. Сварка возможна с предварительным подогревом до 250–300 C и последующей термической обработкой. Для ответственных конструкций рекомендуется применять механические соединения или использовать сталь без сварных швов.
Для заготовок 34ХН1МА ответственного назначения выполняется ультразвуковой контроль на отсутствие внутренних дефектов, контроль макроструктуры, определение механических свойств на образцах из тела поковки, а также проверка химического состава каждой плавки.