


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


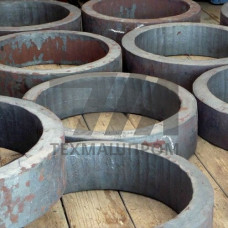
Металлические заготовки 34ХН3МА — это промежуточная продукция металлургического передела из конструкционной легированной стали перлитного класса, поставляемая в виде кованых слитков, обжатых блюмов, сортового проката и штампованных поковок. Марка 34ХН3МА согласно ГОСТ 4543 содержит 0,31–0,39 % углерода, 0,17–0,37 % кремния, 0,25–0,50 % марганца, 0,60–0,90 % хрома, 2,75–3,25 % никеля и 0,20–0,30 % молибдена; буква «А» обозначает ограничение серы и фосфора до 0,025 % каждого. Такое сочетание обеспечивает сквозную прокаливаемость в сечениях до 150–200 мм и высокий комплекс механических свойств после улучшения.
Заготовки 34ХН3МА производят методами ковки, радиально-обжимного обжатия и горячей прокатки. Для ответственных деталей применяют электрошлаковый и вакуумно-дуговой переплав, снижающий содержание водорода и неметаллических включений. Типовые позиции сортамента:
Термическое состояние при поставке — горячекатаное, кованое или термически обработанное (улучшение, нормализация с высоким отпуском). Твёрдость после улучшения составляет 241–285 HB, что обеспечивает обрабатываемость резанием и стабильность размеров при последующей механической обработке.
Улучшение заготовок 34ХН3МА выполняют по схеме: закалка 850–870 C в масле, высокий отпуск 580–620 C с охлаждением в воде или на воздухе. После такой обработки достигается сочетание прочности и ударной вязкости, необходимое для валов, роторов и крепёжных элементов, работающих при знакопеременных нагрузках.
| Сечение заготовки, мм | в, МПа | 0,2, МПа | 5, % | KCU, Дж/см |
|---|---|---|---|---|
| до 60 | 980 | 835 | 12 | 59 |
| 60–100 | 930 | 785 | 11 | 49 |
| 100–150 | 880 | 735 | 10 | 39 |
| 150–200 | 830 | 685 | 9 | 34 |
Критическая температура хрупкости после улучшения не превышает –40 C, что допускает эксплуатацию деталей в климатических зонах с отрицательными температурами. Сквозная прокаливаемость подтверждается торцевой закалкой: твёрдость 45–50 HRC сохраняется на глубине до 60–80 мм от торца.
Заготовки 34ХН3МА обладают повышенной склонностью к флокенообразованию, поэтому после ковки обязательна замедленная контролируемая выдержка либо изотермический отжиг при 640–680 C. Перед механической обработкой проводят ультразвуковой контроль по ГОСТ 24507 и проверку макроструктуры на травленых темплетах. Свариваемость ограниченная: детали соединяют сваркой только после подогрева до 200–250 C с последующей термообработкой шва.
Обрабатываемость резанием в улучшенном состоянии удовлетворительная; для чистовых операций применяют твердосплавный инструмент с износостойкими покрытиями. При цементации и азотировании поверхностный слой дополнительно упрочняется, что используют для шлицевых соединений и посадочных шеек.
Заготовки поставляют с сертификатом качества, включающим химический анализ, результаты механических испытаний и данные неразрушающего контроля. Для партий с электрошлаковым переплавом дополнительно нормируется содержание водорода — не более 2 ppm.
Повышенное содержание никеля (2,75–3,25 % против 1,25–1,65 %) увеличивает прокаливаемость и ударную вязкость в крупных сечениях, что критично для валов и роторов диаметром свыше 100 мм.
Закалка от 850–870 C в масле с высоким отпуском 580–620 C даёт предел прочности 980–1080 МПа при сохранении KCU не ниже 59 Дж/см в сечениях до 60 мм.
Сталь склонна к флокенообразованию из-за водорода; изотермический отжиг при 640–680 C или замедленное охлаждение предотвращают появление внутренних трещин.
Свариваемость ограниченная: необходим подогрев до 200–250 C, применение аустенитных электродов и последующая термообработка сварного соединения.