


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


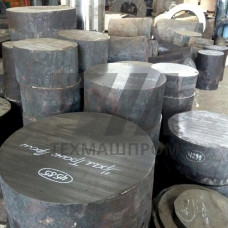
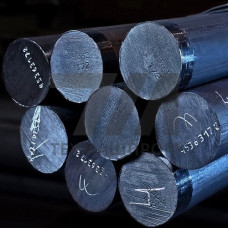
Металлические заготовки 35Г — полуфабрикаты из конструкционной низколегированной стали марки 35Г, легированной марганцем в диапазоне 0,70–1,00%. Материал относится к группе улучшаемых сталей, предназначенных для изготовления деталей, работающих при значительных статических и динамических нагрузках. Заготовки поставляются в виде круга горячекатаного, поковок, полосы и квадрата, что позволяет подбирать оптимальный формат под конкретный технологический передел.
Химический состав стали 35Г регламентирован ГОСТ 4543 и включает углерод 0,30–0,40%, кремний 0,17–0,37%, марганец 0,70–1,00%, при ограничении содержания серы и фосфора до 0,035% каждого. Марганцевое легирование обеспечивает повышенную прокаливаемость по сравнению с углеродистыми сталями типа 35, что критично для деталей сечением свыше 30 мм. После закалки и высокого отпуска заготовки 35Г приобретают сорбитную структуру с пределом текучести не менее 320 МПа и ударной вязкостью KCU не ниже 59 Дж/см.
Заготовки 35Г демонстрируют устойчивый комплекс механических свойств в термоулучшенном состоянии. Твердость после нормализации составляет 187–229 HB, после закалки с отпуском — 229–269 HB в зависимости от сечения. Материал склонен к отпускной хрупкости второго рода, поэтому при термической обработке требуется ускоренное охлаждение после высокого отпуска. Обрабатываемость резанием оценивается как удовлетворительная: для чернового точения рекомендуется твердосплавный инструмент марки Т5К10, для чистового — Т15К6.
Свариваемость стали 35Г ограниченная. При выполнении сварных соединений необходим предварительный подогрев до 200–300 C и последующая термообработка для снятия внутренних напряжений. Для ответственных сварных конструкций материал применяют редко, отдавая предпочтение механическим соединениям или использованию заготовок без сварки.
Из заготовок 35Г изготавливают детали, требующие сочетания прочности и вязкости: валы редукторов, оси, шатуны, рычаги, зубчатые колеса, шпиндели металлорежущих станков, крепежные детали повышенной прочности. В автомобилестроении материал применяется для полуосей грузовых автомобилей и деталей ходовой части. В нефтегазовом машиностроении из стали 35Г производят переводники, муфты и элементы бурового инструмента, работающие при знакопеременных нагрузках.
Заготовки 35Г используются в узлах трения после поверхностной закалки ТВЧ: марганцевое легирование повышает прокаливаемость поверхностного слоя, обеспечивая твердость 52–58 HRC при глубине упрочнения 2–4 мм. Такой подход применяется для шестерен и валов, работающих в условиях интенсивного износа.
| Параметр | Состояние поставки | Значение | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел текучести | Закалка + отпуск | 320 МПа | Испытание на растяжение | ГОСТ 1497 |
| Временное сопротивление | Закалка + отпуск | 540–640 МПа | Испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение | Закалка + отпуск | 18% | Испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость KCU | Закалка + отпуск | 59 Дж/см | Испытание на ударный изгиб | ГОСТ 9454 |
| Твердость | Нормализация | 187–229 HB | Измерение твердости | ГОСТ 9012 |
При заказе металлических заготовок 35Г необходимо указывать категорию прочности, группу контроля качества и объем испытаний. Для поковок ответственного назначения требуется ультразвуковой контроль сплошности по ГОСТ 24507 с допустимым уровнем дефектности не выше 2 класса. Химический состав каждой плавки подтверждается сертификатом качества с указанием фактического содержания легирующих элементов.
Заготовки 35Г поставляются в термически обработанном состоянии — нормализованными или термоулучшенными. Допускается поставка без термообработки для заготовок, проходящих полный цикл термической обработки на предприятии-потребителе. Поверхность заготовок не должна содержать трещин, плен, закатов и других дефектов, выводящих размеры за пределы допусков. Удаление поверхностных дефектов производится зачисткой с обеспечением плавных переходов.
Сталь 35Г дополнительно легирована марганцем в количестве 0,70–1,00%, что повышает прокаливаемость и прочностные характеристики. Предел текучести стали 35Г после термоулучшения составляет не менее 320 МПа против 280 МПа у стали 35, что позволяет применять заготовки 35Г для деталей большего сечения.
Для валов редукторов применяют круглые заготовки 35Г диаметром до 200 мм в термоулучшенном состоянии. После механической обработки валы подвергают поверхностной закалке ТВЧ на посадочные шейки с последующим низким отпуском для достижения твердости 52–58 HRC.
Для улучшения обрабатываемости резанием рекомендуется нормализация при 850–870 C с охлаждением на воздухе. Это обеспечивает твердость 187–229 HB и однородную феррито-перлитную структуру, снижающую износ режущего инструмента при точении и фрезеровании.
Недопустимы трещины, волосовины, плены, закаты, расслоения и флокены. Для поковок ответственного назначения проводится ультразвуковой контроль сплошности, а поверхностные дефекты удаляются механической зачисткой с обеспечением плавных контуров без острых кромок.