


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


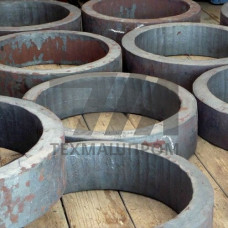
Металлические заготовки из стали 36Х2Н2МФА — это полуфабрикаты для изготовления высоконагруженных деталей машиностроения, работающих в условиях значительных статических и динамических нагрузок. Материал относится к группе конструкционных легированных сталей с комплексным легированием хромом, никелем, молибденом и ванадием, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостному разрушению после термической обработки.
Химический состав стали 36Х2Н2МФА регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,33–0,40%, хрома 1,30–1,70%, никеля 1,30–1,70%, молибдена 0,20–0,30% и ванадия 0,10–0,18%. Легирующая система подобрана для обеспечения прокаливаемости в сечениях до 100 мм и получения однородной структуры сорбита закалки после закалки и высокого отпуска. Ванадий формирует мелкозернистую структуру, молибден повышает устойчивость аустенита при охлаждении, никель обеспечивает вязкость и снижает порог хладноломкости.
Заготовки 36Х2Н2МФА поставляются в термически обработанном состоянии — обычно после отжига или высокого отпуска с твердостью не более 241 HB. Окончательные механические характеристики формируются на этапе изготовления детали: закалка от 850–870 C в масле и последующий отпуск при 560–620 C позволяют достичь предела прочности 980–1180 МПа при пределе текучести не менее 835 МПа. Относительное удлинение составляет не менее 12%, ударная вязкость KCU — не менее 59 Дж/см.
Для особо ответственных деталей применяется изотермическая закалка или закалка с последующим низким отпуском, что повышает предел прочности до 1370 МПа. Технологические возможности термообработки ограничены склонностью стали к обратимой отпускной хрупкости второго рода, поэтому после высокого отпуска требуется ускоренное охлаждение в масле или воде.
Сталь 36Х2Н2МФА ориентирована на производство деталей, испытывающих сложные нагрузки — кручение, изгиб, знакопеременные напряжения. Основные области применения включают:
Металлические заготовки 36Х2Н2МФА поставляются в виде кованых или катаных прутков круглого сечения диаметром от 20 до 250 мм, а также в виде поковок и кованых плит по индивидуальным чертежам. Материал хорошо обрабатывается резанием в состоянии поставки с твердостью до 241 HB. При необходимости заготовки могут быть подвергнуты предварительной механической обработке — обточке, сверлению, фрезерованию — перед окончательной термической обработкой.
Свариваемость стали ограничена: сварка возможна с предварительным подогревом до 250–300 C и последующим высоким отпуском, однако для ответственных деталей рекомендуется применять безсварные конструкции или резьбовые соединения. Допустимые дефекты поверхности и требования к макроструктуре регламентируются ГОСТ 4543 и техническими условиями на конкретную продукцию.
| Параметр | Значение после закалки и высокого отпуска | Значение после закалки и низкого отпуска | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Предел прочности, МПа | 980–1180 | не менее 1370 | испытание на растяжение | ГОСТ 1497 |
| Предел текучести, МПа | не менее 835 | не менее 1180 | испытание на растяжение | ГОСТ 1497 |
| Относительное удлинение, % | не менее 12 | не менее 8 | испытание на растяжение | ГОСТ 1497 |
| Ударная вязкость KCU, Дж/см | не менее 59 | не менее 39 | испытание на ударный изгиб | ГОСТ 9454 |
| Твердость в состоянии поставки, HB | не более 241 | не более 241 | измерение твердости | ГОСТ 9012 |
Заготовки 36Х2Н2МФА для ответственного применения подвергаются ультразвуковому контролю сплошности на наличие внутренних дефектов — флокенов, расслоений, усадочной рыхлости. Допустимые нормы браковочных дефектов устанавливаются по классам сплошности согласно ГОСТ 22727 или отраслевым стандартам. Для поковок, предназначенных под изготовление валов турбомашин, дополнительно контролируется макроструктура на протравленных темплетах — отсутствие шлаковых включений, пузырей и трещин.
При заказе заготовок 36Х2Н2МФА необходимо указывать категорию прочности, группу контроля качества, способ выплавки (открытая выплавка, вакуумная дегазация, электрошлаковый переплав) и объем неразрушающего контроля. Для деталей, работающих при температурах ниже –40 C, рекомендуется поставка стали с вакуумной дегазацией для снижения содержания газов и повышения хладостойкости.
Стандартное состояние поставки — отожженное или после высокого отпуска с твердостью не более 241 HB. По согласованию возможна поставка в нормализованном состоянии или с предварительной механической обработкой.
Благодаря комплексному легированию хромом, никелем и молибденом сталь прокаливается насквозь в сечениях до 100 мм при закалке в масле. Для сечений более 100 мм рекомендуется применять закалку в воде или использовать сталь с повышенным содержанием легирующих элементов.
Сварка возможна только с предварительным подогревом до 250–300 C, применением аустенитных или низководородных электродов и последующим высоким отпуском. Для ответственных деталей, работающих при циклических нагрузках, сварные соединения не рекомендуются.
Основной метод — ультразвуковая дефектоскопия по ГОСТ 22727 для выявления внутренних дефектов. Дополнительно применяются капиллярный или магнитопорошковый контроль поверхности, а для поковок — контроль макроструктуры на темплетах.