


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


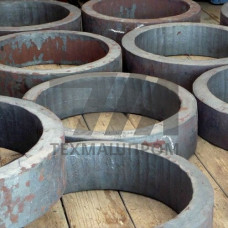
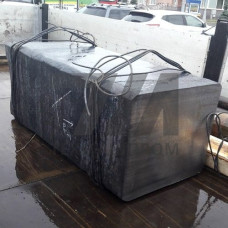
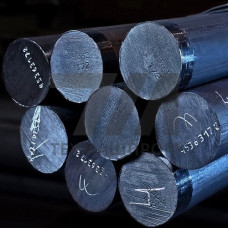
Металлические заготовки из стали 38Х2МЮА — это полуфабрикаты для изготовления деталей, работающих в условиях интенсивного изнашивания и высоких удельных нагрузок. Материал относится к группе азотируемых конструкционных сталей с алюминием, что обеспечивает после химико-термической обработки поверхностную твёрдость до 1100–1200 HV. Заготовки поставляются в виде горячекатаного или кованого проката круглого и квадратного сечения, а также в виде поковок различной конфигурации.
Химический состав стали 38Х2МЮА регламентирован ГОСТ 4543 и включает хром (1,35–1,65 %), молибден (0,15–0,25 %) и алюминий (0,70–1,10 %). Именно сочетание алюминия с молибденом формирует при азотировании плотный слой нитридов, обеспечивающий высокую твёрдость и износостойкость без последующей закалки. Углерод в пределах 0,35–0,42 % гарантирует достаточную прочность сердцевины после улучшения.
Заготовки из 38Х2МЮА требуют строгого соблюдения термических режимов. Перед азотированием детали подвергаются улучшению: закалке от 930–950 C в масле и высокому отпуску при 600–650 C. Это обеспечивает предел текучести на уровне 750–850 МПа при относительном удлинении не менее 12 %. После механической обработки проводится стабилизирующий отпуск для снятия внутренних напряжений, исключающий деформацию при последующем азотировании.
Азотирование выполняется при 500–540 C в среде диссоциированного аммиака. Глубина диффузионного слоя составляет 0,3–0,6 мм в зависимости от длительности процесса. Твёрдость поверхности после азотирования не снижается при нагреве до 500 C, что позволяет применять детали в узлах трения с повышенным тепловыделением.
Заготовки используются в машиностроении для производства ответственных деталей, где сочетание вязкой сердцевины и сверхтвёрдой поверхности критично для ресурса узла. Основные области применения:
| Параметр | Значение | Метод контроля | Условия испытания | Норматив |
|---|---|---|---|---|
| Предел текучести, МПа | 750–850 | Растяжение | 20 C | ГОСТ 1497 |
| Временное сопротивление, МПа | 950–1050 | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение, % | 12–15 | Растяжение | 5-кратный образец | ГОСТ 1497 |
| Ударная вязкость, Дж/см | 60 | Ударный изгиб | KCU, 20 C | ГОСТ 9454 |
| Твёрдость поверхности после азотирования, HV | 1000–1200 | Виккерс | нагрузка 10 кгс | ГОСТ 2999 |
Заготовки 38Х2МЮА поставляются в термически обработанном или нормализованном состоянии по согласованию с заказчиком. Контроль качества включает проверку химического состава спектральным методом, макро- и микроструктуры, а также механических свойств на образцах, вырезанных из тела заготовки. Допуски на размеры и кривизну соответствуют ГОСТ 2590 для горячекатаного проката и ГОСТ 8479 для поковок.
При заказе необходимо указывать группу контроля, сечение заготовки и требования к ультразвуковому контролю сплошности для ответственных деталей. Для поковок ответственного назначения предусмотрена поштучная маркировка и сертификация с указанием плавки и результатов испытаний.
Поверхностная твёрдость после азотирования составляет 1000–1200 HV, что соответствует 68–72 HRC. Слой сохраняет твёрдость при нагреве до 500 C.
Стандартно заготовки поставляются в нормализованном состоянии. По требованию заказчика возможна поставка в улучшенном состоянии (закалка + высокий отпуск) или с предварительной механической обработкой.
Глубина диффузионного слоя составляет 0,3–0,6 мм. Точное значение зависит от температуры и длительности процесса азотирования и указывается в технических требованиях на деталь.
Сталь относится к ограниченно свариваемым материалам. Сварка возможна с предварительным подогревом до 250–300 C и последующим высоким отпуском. Для ответственных узлов рекомендуется применять резьбовые или прессовые соединения.