


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


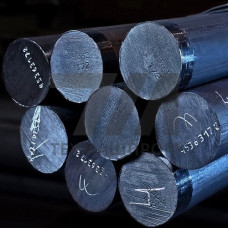
Металлические заготовки из стали 70Г — это полуфабрикаты, изготовленные из рессорно-пружинной легированной стали с содержанием марганца около 1,0%. Материал относится к группе высокоуглеродистых сталей (содержание углерода 0,62–0,70%), что определяет его повышенную прочность и износостойкость после термической обработки. Заготовки поставляются в виде круга, квадрата, полосы или поковок, прошедших горячую деформацию и последующую нормализацию или отжиг для улучшения обрабатываемости резанием.
Химический состав стали 70Г регламентируется ГОСТ 14959 и включает хром до 0,25%, никель до 0,25%, серу и фосфор не более 0,025% каждого. Марганцовистая составляющая обеспечивает повышенную прокаливаемость по сравнению с углеродистой сталью 70, что позволяет получать однородные механические свойства в сечениях до 60–80 мм. Твердость заготовок в состоянии поставки — не более 255 HB, что обеспечивает удовлетворительную обрабатываемость на металлорежущих станках.
Ключевая особенность заготовок из стали 70Г — способность достигать высоких прочностных показателей после закалки и среднего отпуска. Оптимальный режим упрочнения: нагрев до 820–840 C, закалка в масле, отпуск при 400–480 C. После такой обработки предел прочности достигает 1300–1600 МПа, предел текучести — 1100–1400 МПа, относительное сужение — не менее 20%. Твердость после закалки и отпуска составляет 38–45 HRC.
Для деталей, работающих на износ без значительных ударных нагрузок, применяют закалку с низким отпуском при 200–250 C. В этом случае твердость повышается до 50–58 HRC, однако пластичность снижается. Промежуточные режимы позволяют подбирать сочетание прочности и вязкости под конкретные условия эксплуатации.
| Параметр | Состояние поставки | После закалки и среднего отпуска | После закалки и низкого отпуска | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 750–900 | 1300–1600 | 1600–1900 | Испытание на растяжение |
| Предел текучести, МПа | 450–550 | 1100–1400 | 1400–1650 | Испытание на растяжение |
| Относительное удлинение, % | 12–16 | 8–12 | 5–8 | Испытание на растяжение |
| Твердость | 255 HB | 38–45 HRC | 50–58 HRC | Твердомер |
Металлические заготовки из стали 70Г выпускаются в широком диапазоне сечений, что позволяет подбирать материал под конкретную деталь с минимальным припуском на механическую обработку. Наиболее распространенные форматы:
Заготовки круглого и квадратного сечения поставляются мерной или кратной длины, а также в бунтах для диаметров до 25 мм. Поверхность должна быть без раскатанных пузырей, трещин и плен — дефекты удаляются зачисткой или обточкой. Допуски на размеры соответствуют классу точности Б или В по действующим стандартам.
Основное назначение заготовок — изготовление деталей, работающих в условиях высоких статических и циклических нагрузок, а также интенсивного абразивного износа. Материал востребован в производствах, где требуется сочетание прочности, упругости и износостойкости при умеренной стоимости легирования.
Для деталей, работающих при температурах ниже –40 C или испытывающих значительные ударные нагрузки, применение стали 70Г ограничено из-за склонности к хладноломкости. В таких условиях предпочтительны стали с никелевым легированием. Также не рекомендуется использовать заготовки 70Г в сварных конструкциях — сварные соединения требуют подогрева и последующей термообработки, что усложняет технологический процесс.
В состоянии поставки сталь 70Г имеет феррито-перлитную структуру с пластинчатым перлитом, что обеспечивает удовлетворительную обрабатываемость резанием. Рекомендуемые режимы точения: скорость 40–60 м/мин при использовании твердосплавных пластин, подача 0,2–0,4 мм/об. Для повышения обрабатываемости и снижения риска образования трещин при последующей закалке применяют изотермический отжиг на зернистый перлит.
При проектировании деталей из заготовок 70Г необходимо учитывать чувствительность материала к концентраторам напряжений. Резкие переходы сечений, острые кромки и глубокие риски от механической обработки могут стать очагами зарождения трещин при циклическом нагружении. Рекомендуется предусматривать галтели радиусом не менее 2–3 мм и финишную обработку поверхности с шероховатостью Ra 1,6 мкм для ответственных деталей.
Сталь 70Г дополнительно легирована марганцем (0,9–1,2%), что повышает прокаливаемость на 30–50% и позволяет получать однородные механические свойства в сечениях большего диаметра. При одинаковом содержании углерода сталь 70Г после термообработки демонстрирует более высокие значения предела текучести и ударной вязкости.
Для улучшения обрабатываемости резанием применяют отжиг или нормализацию с высоким отпуском. Оптимальный режим — нагрев до 780–800 C, выдержка, медленное охлаждение до 600 C со скоростью не более 30 C/ч, далее на воздухе. Твердость после такой обработки — 180–220 HB.
Сварка стали 70Г возможна только с предварительным подогревом до 250–350 C и последующим немедленным отпуском. Высокое содержание углерода провоцирует образование закалочных структур в зоне термического влияния и холодных трещин. Для нагруженных сварных конструкций рекомендуется применять низкоуглеродистые стали.
Недопустимы раскатанные пузыри, трещины, плены, закаты и волосовины глубиной более половины допуска на размер. Допускаются отдельные мелкие дефекты, удаляемые вырубкой или зачисткой, при условии, что глубина зачистки не выводит размер за пределы минусового допуска.