


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


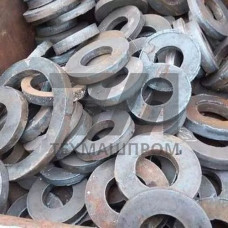
ГОСТ 28759.2-90 распространяется на металлические заготовки фланцев арматуры, соединительных частей и трубопроводов — поковки, штамповки и заготовки, получаемые резкой сортового проката. Стандарт нормирует размеры, предельные отклонения, припуски под механическую обработку и твёрдость исходного металла. Заготовки предназначены для последующего изготовления фланцев по ГОСТ 12815–12821, ГОСТ 33259 и присоединительных размеров арматуры по ГОСТ 33259. Ключевая особенность — заготовка поставляется с припуском, обеспечивающим выход готового фланца в поле допуска после токарной и фрезерной обработки.
Стандарт охватывает заготовки фланцев условным проходом DN 15–600 и номинальным давлением PN 0,6–20,0 МПа. Исполнения различаются способом формообразования и конфигурацией под уплотнительную поверхность:
Припуск на механическую обработку назначается по таблицам стандарта в зависимости от габарита и способа получения заготовки. Для поковок припуск на диаметр составляет 4–12 мм на сторону, для штамповок — 2–6 мм. Допуск на диаметр заготовки — по h14–h16, что гарантирует базирование при первом установе.
Заготовки изготовляют из конструкционных и теплоустойчивых сталей. Выбор марки определяется рабочей средой, температурой и давлением в трубопроводной системе. Для общепромышленных линий применяют стали 20, 25, 09Г2С; для теплоустойчивых участков — 12Х1МФ, 15Х1М1Ф; для коррозионно-стойких — 12Х18Н10Т, 08Х18Н10Т.
| Марка стали | Способ получения | Предел текучести, МПа | Твёрдость HB | Рабочая температура, C |
|---|---|---|---|---|
| 20 | ковка | 245 | 156–197 | –40…+425 |
| 09Г2С | штамповка | 345 | 170–210 | –60…+450 |
| 12Х1МФ | ковка | 280 | 160–200 | до +570 |
| 15Х1М1Ф | ковка | 320 | 170–210 | до +585 |
| 12Х18Н10Т | прокат | 196 | 200 | –196…+600 |
Заготовки подвергают ультразвуковому контролю сплошности металла по ГОСТ 24507. Недопустимы расслоения, закаты, трещины и шлаковые включения, выходящие на поверхность после механической обработки. Химический состав подтверждают ковшовой пробой, механические свойства — испытанием на растяжение при +20 C. Для теплоустойчивых марок проводят испытания на длительную прочность при рабочей температуре.
Твёрдость заготовок ограничивают для обеспечения обрабатываемости резанием: превышение верхнего предела приводит к ускоренному износу твердосплавного инструмента на токарных и фрезерных операциях. Термообработку — нормализацию или улучшение — выполняют до достижения однородной структуры по всему сечению.
Заготовки поставляют партиями с сертификатом качества, включающим номер плавки, результаты химического анализа и механических испытаний. Маркировка наносится на торец или боковую поверхность ударным или электрографическим способом.
Используют стали 20, 25, 09Г2С, 12Х1МФ, 15Х1М1Ф, 12Х18Н10Т. Марку выбирают по рабочей температуре, давлению и агрессивности среды трубопроводной системы.
Для поковок припуск на диаметр — 4–12 мм на сторону, для штамповок — 2–6 мм. Точные значения устанавливаются таблицами стандарта по габариту заготовки.
Да, сплошность металла контролируют по ГОСТ 24507. Недопустимы трещины, расслоения, закаты и шлаковые включения, выявляемые после механической обработки.
Стандарт охватывает заготовки фланцев DN 15–600 при номинальном давлении PN 0,6–20,0 МПа, включая исполнения под фланцы арматуры высокого давления.