


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


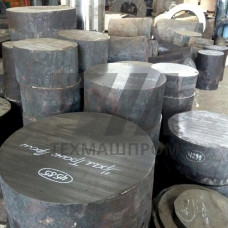
Металлические заготовки из стали ХВГ — это полуфабрикаты для изготовления инструмента и деталей машин, работающих в условиях повышенного износа. Материал относится к группе легированных инструментальных сталей повышенной прокаливаемости. Буквенный индекс расшифровывается по основным легирующим элементам: Х — хром, В — вольфрам, Г — марганец. Такое сочетание обеспечивает высокую устойчивость к деформациям при термической обработке и стабильные механические характеристики в объёме сечения.
Заготовки ХВГ поставляются в виде круга, квадрата, полосы и поковок. Химический состав регламентируется ГОСТ 5950-2000. Содержание углерода находится в пределах 0,90–1,05 %, хрома — 0,90–1,20 %, вольфрама — 1,20–1,60 %, марганца — 0,80–1,10 %. После закалки и низкого отпуска твёрдость достигает 62–64 HRC. Отличительная особенность — минимальное изменение геометрии при закалке в масле и на воздухе, что позволяет изготавливать длинномерный инструмент с точными размерами без последующего шлифования.
Сталь ХВГ относится к заэвтектоидному классу. В структуре после отжига присутствуют пластинчатый перлит и карбиды. Благодаря вольфраму карбидная фаза сохраняет стабильность при нагреве под закалку, что предотвращает перегрев и рост зерна. Марганец повышает прокаливаемость, поэтому заготовки диаметром до 60–80 мм прокаливаются насквозь при охлаждении в масле. Это важно для производства плашек, метчиков, развёрток и других инструментов, где требуется равномерная твёрдость по всему сечению.
Обрабатываемость резанием в отожжённом состоянии — удовлетворительная, твёрдость не превышает 241 HB. Шлифуемость после закалки — хорошая, однако при использовании абразивных кругов на органической связке возможно образование прижогов из-за низкой теплопроводности материала. Рекомендуется применять круги на керамической связке с обильным охлаждением.
Основная область использования — производство режущего и измерительного инструмента. Из заготовок ХВГ изготавливают плашки круглые и квадратные, метчики машинные и ручные, развёртки, протяжки, фрезы, гребёнки для нарезания резьбы. Материал также применяется для холодновысадочного инструмента, пуансонов и матриц небольших размеров, работающих при умеренных нагрузках.
В машиностроении из стали ХВГ производят калиброванные ролики, втулки, направляющие планки, детали штампов для холодной листовой штамповки. Благодаря низкой деформации при закалке материал востребован для изготовления длинномерных ножей гильотинных ножниц и деталей, требующих сохранения точных размеров после термообработки.
Отжиг проводится при температуре 770–800 C с медленным охлаждением до 600 C со скоростью не более 20 C/ч. Закалка выполняется с нагревом до 830–860 C, выдержка — 15–20 минут на каждые 25 мм сечения. Охлаждающая среда — масло или расплав солей при 150–200 C для ступенчатой закалки. Отпуск — низкий, при 150–180 C, в течение 1–2 часов. Для снятия внутренних напряжений после механической обработки применяется высокий отпуск при 650–680 C.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость после закалки | 62–64 | HRC | ГОСТ 9013 | Низкий отпуск 150–180 C |
| Твёрдость в отожжённом состоянии | 241 | HB | ГОСТ 9012 | Для обрабатываемости резанием |
| Температура закалки | 830–860 | C | Пирометр | Масло или соляная ванна |
| Предел прочности при растяжении | 980–1180 | МПа | ГОСТ 1497 | После улучшения |
| Ударная вязкость KCU | 29 | Дж/см | ГОСТ 9454 | После закалки и отпуска |
При закупке заготовок ХВГ следует проверять отсутствие карбидной ликвации и трещин. Для инструмента, работающего на ударные нагрузки, рекомендуется дополнительный ультразвуковой контроль. Заготовки диаметром более 100 мм требуют проверки на прокаливаемость по сечению, так как при больших сечениях возможно снижение твёрдости в центральной зоне. Поставка осуществляется с документом о качестве, содержащим данные химического состава и результаты механических испытаний.
В отличие от 9ХС, сталь ХВГ содержит вольфрам и марганец вместо кремния. Это обеспечивает меньшую чувствительность к перегреву при закалке и минимальную деформацию. ХВГ предпочтительна для длинномерного инструмента, 9ХС — для инструмента, работающего с ударными нагрузками.
Для плашек применяются калиброванные круги и квадраты с гарантированной прокаливаемостью. Оптимальный диаметр — до 60 мм, при котором обеспечивается сквозная прокаливаемость в масле. Требуется контроль карбидной сетки по ГОСТ 5950.
Закалка в воде не рекомендуется из-за высокого риска трещинообразования и значительных деформаций. Материал разработан для охлаждения в масле или расплаве солей. Вода применяется только для простых деталей с минимальными требованиями к точности.
Для режущего инструмента — низкий отпуск при 150–180 C, сохраняющий твёрдость 62–64 HRC. Для деталей, работающих на износ при умеренных нагрузках, допускается отпуск при 200–250 C с незначительным снижением твёрдости до 58–60 HRC.