


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


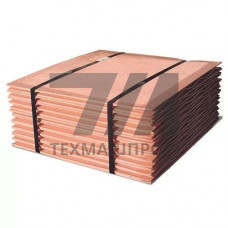
Металлические заготовки М1к — это слитки и прокат из катодной меди марки М1к по ГОСТ 859-2014, полученные методом непрерывного литья или горячей прокатки. Марка М1к относится к технической меди с массовой долей Cu + Ag не менее 99,90 % и регламентированным содержанием примесей: кислород — не более 0,05 %, сера — не более 0,004 %, фосфор — не более 0,002 %. Индекс «к» указывает на катодное происхождение шихты, что обеспечивает стабильный химический состав и низкое газосодержание в готовой заготовке.
Заготовки М1к выпускаются в виде слитков прямоугольного и круглого сечения, а также в форме непрерывнолитой проволочной катанки диаметром 8–12 мм. Электропроводность металла в отожжённом состоянии — 57–58 МСм/м, что соответствует 100–101 % IACS. Плотность — 8,94 г/см, температура плавления — 1083 C. Такие параметры критичны для токопроводящих элементов, где потери на нагрев должны быть минимизированы.
| Параметр | Значение | Метод контроля | Влияние на обработку | Применение |
|---|---|---|---|---|
| Массовая доля Cu + Ag | 99,90 % | ГОСТ 13938.1 | Стабильность электропроводности | Кабельная продукция |
| Кислород | 0,05 % | Металлография | Склонность к водородной хрупкости | Волочение проволоки |
| Удельное сопротивление | 0,01724 Оммм/м | ГОСТ 7229 | Расчёт токовых потерь | Шины РУ |
| Предел прочности | 200–240 МПа | ГОСТ 1497 | Усилие при волочении | Контакты, шины |
| Относительное удлинение | 35–45 % | ГОСТ 1497 | Пластичность при гибке | Гибкие токопроводы |
Заготовки М1к с содержанием кислорода до 0,05 % склонны к образованию водородной болезни при отжиге в восстановительной атмосфере выше 400 C. Для снятия наклёпа рекомендуется вакуумный или азотный отжиг при 450–600 C. При волочении применяют смазки на основе синтетических эфиров, обеспечивающие чистоту поверхности без остаточных углеродных отложений. Сварка заготовок выполняется аргонодуговым методом с присадочной проволокой М1к, что сохраняет однородность состава в зоне шва.
Перед прокаткой слитки М1к нагревают до 850–900 C в методических печах с защитной атмосферой. Горячая деформация сопровождается интенсивным окалинообразованием, поэтому применяют гидросбив и последующее травление в серной кислоте. Холодная прокатка ведётся с обжатием 15–25 % за проход и промежуточными отжигами.
М1к выплавляется из катодной шихты с ограничением по сере и фосфору, что снижает склонность к горячеломкости при сварке и прокатке. Электропроводность М1к стабильнее в партиях.
Да, аргонодуговая сварка выполняется без подогрева при толщине до 10 мм. Для больших сечений применяют подогрев до 200–300 C для снижения остаточных напряжений.
Непрерывнолитая катанка выпускается диаметром 8–12 мм. Для волочения тонкой проволоки применяют передел на станах грубого волочения до 3–4 мм.
В сухих отапливаемых складах при влажности до 60 %. Поверхность защищают консервационной смазкой или плёнкой для предотвращения образования оксидной пленки и зелени.