


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


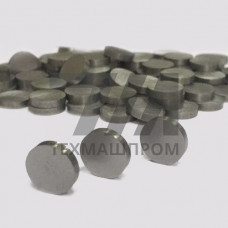
Металлические заготовки МР-47 представляют собой специализированную позицию сортамента, ориентированную на выпуск деталей с повышенными требованиями к геометрической стабильности и механической обработке. Обозначение МР-47 в технической документации идентифицирует конкретную рецептуру материала и технологический маршрут получения заготовки, что обеспечивает воспроизводимость свойств от партии к партии. В отличие от универсального проката, заготовки данной маркировки проходят дополнительный контроль макро- и микроструктуры, что критично при изготовлении высоконагруженных элементов гидравлических систем и узлов трения.
Основное назначение заготовок МР-47 — последующая механическая обработка на токарных, фрезерных и шлифовальных станках с ЧПУ. Материал поставляется с гарантированным припуском под финишную обработку, что исключает необходимость предварительного чернового съема и снижает расход режущего инструмента. Заготовки данной категории востребованы в производстве плунжерных пар, распределительных валов, осей и втулок, работающих в условиях знакопеременных нагрузок и ограниченной смазки.
Химический состав заготовок МР-47 сбалансирован для достижения оптимального сочетания прокаливаемости и обрабатываемости резанием. Легирующие элементы распределены равномерно по сечению, что подтверждается спектральным анализом на каждой партии. Твердость заготовок в состоянии поставки нормируется и контролируется на торцевой поверхности, при этом разброс значений по сечению не превышает допустимых пределов, установленных техническими условиями.
Микроструктура материала после нормализации или улучшения характеризуется отсутствием крупноигольчатого феррита и цементитной сетки по границам зерен. Это обеспечивает стабильные показатели ударной вязкости при пониженных температурах и исключает риск хрупкого разрушения в процессе эксплуатации. Для заготовок, предназначенных под последующую цементацию или азотирование, предусмотрен отдельный контроль обезуглероженного слоя.
| Параметр | Значение для МР-47 | Метод контроля | Единица измерения | Примечание |
|---|---|---|---|---|
| Твердость HB | 179–217 | ГОСТ 9012 | — | после нормализации |
| Предел текучести | не менее 315 | ГОСТ 1497 | МПа | продольный образец |
| Относительное удлинение | не менее 22 | ГОСТ 1497 | % | расчетная длина 5d |
| Ударная вязкость KCU | не менее 49 | ГОСТ 9454 | Дж/см | при +20 C |
| Кривизна | не более 1,5 | поверочная линейка | мм/м | на длину 1000 мм |
Заготовки МР-47 демонстрируют стабильную обрабатываемость при использовании твердосплавных пластин с покрытием TiN или TiAlN. Рекомендуемые режимы резания: скорость — 120–180 м/мин для черновой обработки и 180–250 м/мин для чистовой, подача — 0,15–0,35 мм/об. Применение СОЖ на водной основе обязательно для отвода тепла из зоны резания и предотвращения наростообразования на кромке инструмента.
Для достижения требуемой шероховатости поверхности Ra 0,8–1,6 мкм финишные операции выполняются с глубиной резания не более 0,5 мм. При шлифовании заготовок МР-47 рекомендуется использовать круги на керамической связке зернистостью 25–40, что обеспечивает отсутствие прижогов и микротрещин в поверхностном слое. После механической обработки детали из заготовок МР-47 могут подвергаться закалке с низким отпуском для повышения поверхностной твердости до 50–55 HRC.
Заготовки МР-47 ориентированы на серийное и мелкосерийное производство деталей, где требуется сочетание прочностных характеристик и технологичности. Основные потребители — предприятия машиностроительного комплекса, выпускающие насосное оборудование, редукторную технику и узлы промышленной автоматизации.
Заготовки МР-47 поставляются в виде мерных отрезков или штучных изделий с предварительно обработанными торцами. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний. При входном контроле рекомендуется проверять геометрические размеры, твердость и отсутствие поверхностных дефектов — волосовин, закатов и трещин.
Хранение заготовок МР-47 должно исключать контакт с агрессивными средами и длительное воздействие атмосферной влаги. Для предотвращения коррозии в межоперационный период применяются ингибированные составы или консервационная смазка. Транспортировка осуществляется в таре, исключающей механические повреждения и остаточную деформацию заготовок.
Заготовки МР-47 проходят дополнительный контроль структуры и твердости по всему объему, имеют нормированную кривизну и гарантированный припуск под механическую обработку. Стандартный прокат не обеспечивает такой стабильности свойств при изготовлении ответственных деталей.
Да, заготовки МР-47 допускают нормализацию, улучшение и отжиг для снижения твердости перед обработкой резанием. Режимы термической обработки подбираются в зависимости от требуемых механических свойств конечной детали.
При чистовом точении с оптимальными режимами резания и применением СОЖ достигается шероховатость Ra 1,6–3,2 мкм. Для получения Ra 0,8 мкм и ниже требуется финишное шлифование.
Материал заготовок МР-47 не предназначен для эксплуатации в агрессивных средах без защитных покрытий. При работе в условиях повышенной влажности или контакте с химически активными веществами требуется нанесение гальванических или лакокрасочных покрытий.