


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


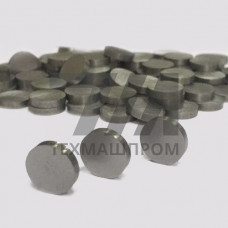
Металлические заготовки МТС-9 — это специализированный полуфабрикат, используемый в узлах трения и уплотнительных системах промышленного оборудования. Материал МТС-9 относится к группе антифрикционных самосмазывающихся композиций на металлической основе, которые применяются там, где традиционные подшипниковые стали или бронзы не обеспечивают требуемый ресурс работы в условиях ограниченной смазки или полного её отсутствия.
Заготовки МТС-9 изготавливаются методом порошковой металлургии с последующей пропиткой твёрдым смазочным составом. В отличие от литых или деформируемых металлических заготовок, структура МТС-9 характеризуется равномерным распределением смазочной фазы по объёму материала, что обеспечивает стабильный коэффициент трения на протяжении всего срока службы детали.
Основу заготовок МТС-9 составляет пористый металлический каркас, объём пор которого заполнен дисульфидом молибдена или иным твёрдым смазочным компонентом. Такая структура позволяет эксплуатировать детали из МТС-9 в диапазоне температур от –60 до +280 C без потери антифрикционных свойств. Механическая обработка заготовок МТС-9 возможна методами точения, фрезерования и шлифования с применением стандартного режущего инструмента.
Ключевые эксплуатационные параметры заготовок МТС-9:
Металлические заготовки МТС-9 поставляются в виде втулок, цилиндрических стержней и пластин прямоугольного сечения. Типовой сортамент включает заготовки с наружным диаметром от 10 до 120 мм и длиной до 300 мм. Для крупногабаритных узлов возможна поставка заготовок с наружным диаметром до 200 мм по индивидуальному заказу.
| Форма заготовки | Наружный диаметр, мм | Внутренний диаметр, мм | Длина, мм | Типовое применение |
|---|---|---|---|---|
| Втулка цилиндрическая | 20 | 10 | 50 | Шарниры рычажных механизмов |
| Втулка фланцевая | 40 | 25 | 60 | Опоры скольжения конвейеров |
| Стержень | 60 | — | 150 | Направляющие плунжерных пар |
| Пластина | — | — | 100 100 | Упорные поверхности пресс-форм |
Заготовки МТС-9 востребованы при производстве узлов трения для оборудования, работающего в условиях затруднённого доступа для обслуживания. Из материала МТС-9 изготавливаются втулки шарниров подвески карьерных самосвалов, опоры скольжения ленточных конвейеров, направляющие втулки гидроцилиндров и элементы демпфирующих устройств вибрационного оборудования.
В пищевой промышленности заготовки МТС-9 применяются для изготовления втулок в дозирующих устройствах и фасовочных автоматах, где использование жидких смазок недопустимо из-за риска загрязнения продукции. В металлургическом производстве из МТС-9 изготавливают втулки роликов рольгангов и направляющие планки машин непрерывного литья заготовок, работающие при повышенных температурах.
Для агрегатов химического машиностроения заготовки МТС-9 используются в запорной арматуре и насосном оборудовании, где требуется работа пары трения без внешней смазки в средах с ограниченной химической агрессивностью. Детали из МТС-9 не требуют дополнительной механической обработки посадочных поверхностей при монтаже в корпусные детали из стали или чугуна.
Применение заготовок МТС-9 позволяет исключить системы принудительной смазки в малонагруженных узлах, что снижает металлоёмкость конструкции и затраты на эксплуатацию. Ресурс работы втулок из МТС-9 в условиях сухого трения составляет от 3000 до 10000 часов в зависимости от удельной нагрузки и скорости скольжения. При граничной смазке ресурс увеличивается в 2–3 раза.
Механическая обработка заготовок МТС-9 не требует специального инструмента — применяются стандартные резцы из твёрдых сплавов марок ВК8 или Т15К6. Допуски на обработку соответствуют квалитетам IT7–IT9, шероховатость обработанной поверхности достигает Ra 0,8–1,6 мкм. При конструировании узлов с деталями из МТС-9 рекомендуется назначать посадки с зазором H7/f7 или H8/e8.
МТС-9 содержит твёрдый смазочный компонент в объёме материала, поэтому работает без внешней смазки. Бронзовые втулки требуют регулярной подачи масла или консистентной смазки, что ограничивает их применение в труднодоступных узлах.
Заготовки МТС-9 обрабатываются точением, фрезерованием и шлифованием. Рекомендуется применение режущего инструмента с геометрией для цветных металлов и охлаждением сжатым воздухом для предотвращения вымывания смазочной фазы.
При сухом трении допустимая удельная нагрузка составляет до 15 МПа, при граничной смазке — до 25 МПа. Скорость скольжения не должна превышать 1,5 м/с для предотвращения перегрева контактной зоны.
Стандартная поставка — заготовки с припуском под механическую обработку. Изготовление готовых втулок с финишными размерами возможно по чертежам заказчика при серийном заказе от 100 штук.