


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


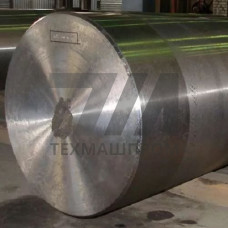
Металлические заготовки по ОСТ 1 90006-86 — это позиции межотраслевого сортамента, регламентированные для предприятий авиационной промышленности и смежных отраслей машиностроения. Отраслевой стандарт устанавливает требования к горячекатаным, кованым и калиброванным заготовкам из конструкционных и легированных сталей, а также жаропрочных сплавов, предназначенных для последующей механической обработки и изготовления деталей планера, двигательных установок и шасси.
Номенклатура по ОСТ 1 90006-86 охватывает круглые, квадратные, шестигранные и прямоугольные сечения. В отличие от общемашиностроительных ГОСТов, отраслевой стандарт ужесточает допуски на геометрические параметры, ограничивает глубину обезуглероженного слоя и регламентирует макроструктуру по специальным шкалам. Это делает заготовки пригодными для высоконагруженных узлов, работающих в условиях знакопеременных нагрузок и повышенных температур.
Стандарт распространяется на заготовки диаметром (стороной квадрата) от 5 до 200 мм. Для шестигранного профиля нормируется размер под ключ. Предельные отклонения по диаметру и стороне квадрата устанавливаются в зависимости от класса точности — повышенного или нормального. Кривизна стержневой заготовки на 1 м длины не должна превышать 2 мм для калиброванного материала и 4 мм для горячекатаного.
Овальность круглых заготовок ограничивается половиной поля допуска на диаметр. Для шестигранного проката контролируется разность размеров между противоположными гранями. Серповидность полосовых заготовок нормируется на каждый метр длины. Торцы заготовок обрезаются под прямым углом, величина скоса не должна выводить размер за пределы поля допуска.
Приемка заготовок по ОСТ 1 90006-86 предусматривает входной контроль химического состава, проверку твердости и механических свойств на образцах, отобранных от партии. Для ответственных деталей дополнительно выполняется ультразвуковой контроль сплошности. Макроструктура проверяется на протравленных темплетах — не допускаются усадочные раковины, рыхлость, флокены и расслоения.
Поверхность заготовок не должна содержать плен, закатов, трещин и волосовин. Допускается зачистка дефектов пологой вырубкой или абразивной зачисткой при условии, что глубина зачистки не выводит размер за пределы минусового допуска. Для калиброванных заготовок дополнительно нормируется шероховатость поверхности Ra не более 3,2 мкм.
Заготовки по ОСТ 1 90006-86 используются при изготовлении:
Технологический маршрут обработки заготовок включает токарные, фрезерные и шлифовальные операции. Для легированных марок стали перед механической обработкой может назначаться нормализация или улучшение для приведения структуры к требуемому состоянию. Припуски на обработку назначаются с учетом кривизны и допусков на размеры заготовки.
| Марка стали | Сечение, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 30ХГСА | 20–60 | 835 | 980 | 10 |
| 12Х18Н10Т | 10–80 | 196 | 510 | 40 |
| ВТ3-1 | 15–100 | 835 | 930 | 10 |
Механические свойства определяются на продольных образцах после термической обработки, регламентированной стандартом на конкретную марку материала. Для жаропрочных сплавов на никелевой основе дополнительно контролируется длительная прочность при рабочих температурах. Ударная вязкость проверяется на образцах с концентратором вида U или V в зависимости от требований конструкторской документации.
Каждая партия заготовок сопровождается сертификатом с указанием номера плавки, результатов химического анализа и механических испытаний. Маркировка наносится несмываемой краской на торцы пучков или бирки, прикрепляемые к связкам. При хранении заготовки из коррозионно-стойких сталей не требуют дополнительной защиты, для конструкционных сталей применяется консервационная смазка при длительном складировании.
Заготовки поставляются в термически обработанном состоянии — нормализованном, отпущенном или отожженном. Состояние поставки фиксируется в заказе и удостоверяется в документе о качестве. Для заготовок, предназначенных под последующую цементацию или азотирование, оговаривается структура сердцевины и отсутствие обезуглероженного слоя на обрабатываемых поверхностях.
Стандарт распространяется на заготовки из конструкционных углеродистых, легированных, коррозионно-стойких сталей и жаропрочных сплавов, применяемых в авиастроении. Конкретный перечень марок устанавливается в зависимости от назначения детали и условий ее эксплуатации.
Отраслевой стандарт предъявляет более жесткие требования к геометрической точности, качеству поверхности и макроструктуре. Дополнительно регламентируется глубина обезуглероженного слоя и методика ультразвукового контроля сплошности.
Заготовки поставляются в термически обработанном состоянии — нормализованном, улучшенном или отожженном. Конкретный вид термической обработки зависит от марки материала и требований к механическим свойствам готовой детали.
Предельные отклонения на диаметр устанавливаются по классам точности. Для калиброванных заготовок допуски соответствуют полям h9–h11, для горячекатаных — более широкие поля с учетом последующей механической обработки.