


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


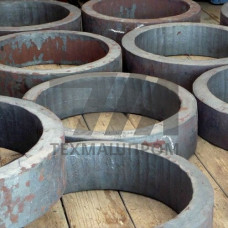
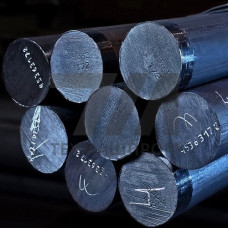
Сталь 55 — углеродистая качественная конструкционная сталь по ГОСТ 1050, содержащая 0,52–0,58 % углерода. Металлические заготовки из неё поставляются в виде горячекатаного сортового проката, кованых и штампованных полуфабрикатов, предназначенных для последующей механической обработки и термического упрочнения. Среднеуглеродистый состав обеспечивает сочетание высокой прочности после закалки и достаточной технологичности при обработке резанием в нормализованном состоянии.
Регламентируемые элементы: углерод 0,52–0,58 %, кремний 0,17–0,37 %, марганец 0,50–0,80 %, фосфор не более 0,030 %, сера не более 0,035 %, хром не более 0,25 %, никель не более 0,30 %. В нормализованном состоянии предел прочности составляет 640–700 МПа, предел текучести — не менее 355 МПа, относительное удлинение — 13–16 %, твёрдость — 187–229 HB. После закалки с 830–860 C в воде или масле и отпуска при 400–600 C достигается твёрдость 35–45 HRC при сохранении ударной вязкости.
| Параметр | Нормализация | Закалка + отпуск 400 C | Закалка + отпуск 550 C | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 640–700 | 1100–1250 | 900–1000 | ГОСТ 1497 |
| Предел текучести, МПа | 355 | 900 | 700 | ГОСТ 1497 |
| Относительное удлинение, % | 14 | 8 | 12 | ГОСТ 1497 |
| Твёрдость | 187–229 HB | 40–45 HRC | 30–35 HRC | ГОСТ 9013 |
| Ударная вязкость, Дж/см | 50 | 25 | 45 | ГОСТ 9454 |
Заготовки из стали 55 удовлетворительно обрабатываются резанием в отожжённом или нормализованном состоянии; после улучшения обрабатываемость снижается, что требует применения твердосплавного инструмента. Свариваемость ограниченная — требуется предварительный и сопутствующий подогрев до 200–250 C с последующей термообработкой для снятия напряжений. Прокаливаемость невысокая: критический диаметр при закалке в воде составляет 15–25 мм, что ограничивает применение массивных сечений без поверхностной закалки ТВЧ.
Заготовки принимаются партиями с сертификатом качества, включающим результаты химического анализа, испытаний на растяжение и контроля макроструктуры. Проводятся испытания на осадку, замер твёрдости по Бринеллю и ультразвуковая дефектоскопия кованых полуфабрикатов. Маркировка наносится ударным или электрографическим способом с указанием номера плавки, партии и клейма ОТК.
После закалки с 830–860 C в воде и отпуска при 400 C твёрдость составляет 40–45 HRC; при отпуске 550 C — 30–35 HRC.
Для валов, осей, зубчатых колёс, шпинделей, крепёжных изделий повышенной прочности, пружин и штампов холодной деформации.
Критический диаметр при закалке в воде — 15–25 мм; для массивных сечений применяют поверхностную закалку ТВЧ или выбирают легированные аналоги.
Свариваемость ограниченная: необходим подогрев 200–250 C, последующая термообработка для снятия напряжений и применение низководородистых электродов.