


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


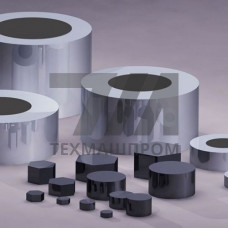
Металлические заготовки СУО.021.054 представляют собой специализированные изделия, применяемые в качестве составных элементов узлов и механизмов, работающих в условиях повышенных механических нагрузок. Обозначение СУО.021.054 соответствует конструкторской документации, регламентирующей геометрические параметры, допуски и требования к качеству поверхности заготовок, предназначенных для последующей механообработки.
Данные заготовки изготавливаются из конструкционных сталей, обеспечивающих сочетание прочностных характеристик и обрабатываемости резанием. В зависимости от требований чертежа, материал может подвергаться нормализации или улучшению для достижения заданного уровня твёрдости и предела текучести. Основное назначение — получение деталей типа валов, втулок, фланцев и корпусных элементов после токарной, фрезерной или шлифовальной обработки.
Геометрическая точность заготовок СУО.021.054 контролируется по классам точности, установленным для поковок и штамповок. Припуски на механическую обработку назначаются с учётом последующего технологического передела и шероховатости поверхности готовой детали. Для заготовок, поступающих в серийное производство, характерны следующие показатели:
Контроль качества заготовок включает проверку химического состава, отсутствия внутренних дефектов методами ультразвуковой дефектоскопии и визуальный осмотр на предмет трещин, зажимов и плен. Для ответственных деталей, работающих при знакопеременных нагрузках, дополнительно проводится контроль макроструктуры и отсутствия флокенов.
Для изготовления заготовок СУО.021.054 применяются углеродистые и легированные стали, выбор которых определяется условиями эксплуатации конечного изделия. Наиболее распространённые марки — сталь 45, 40Х, 30ХГСА, а также конструкционные стали с гарантированными механическими свойствами после термической обработки.
| Марка стали | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Твёрдость после нормализации, HB |
|---|---|---|---|---|
| 45 | 355 | 600 | 16 | 170–217 |
| 40Х | 785 | 980 | 10 | 197–235 |
| 30ХГСА | 835 | 1080 | 12 | 217–255 |
Для деталей, подвергаемых поверхностному упрочнению — цементации или нитроцементации — применяются стали 20Х, 18ХГТ, обеспечивающие после химико-термической обработки твёрдость поверхности 58–62 HRC при сохранении вязкой сердцевины.
Заготовки данного типоразмера востребованы в производствах, где требуется изготовление деталей с высокой точностью сопрягаемых поверхностей. Основные направления использования:
При выборе заготовок СУО.021.054 для конкретного производственного задания необходимо учитывать коэффициент использования металла, который для поковок средней сложности составляет 0,6–0,75. Оптимизация раскроя и назначение минимально достаточных припусков позволяют снизить трудоёмкость механообработки и сократить расход режущего инструмента.
При поставке заготовок СУО.021.054 партиями для серийного производства рекомендуется проводить входной контроль с проверкой соответствия геометрических размеров чертежу, твёрдости и отсутствия поверхностных дефектов. Для заготовок, предназначенных под последующую термическую обработку, необходимо контролировать однородность структуры по сечению, что влияет на стабильность свойств после закалки и отпуска.
Хранение заготовок на складе должно исключать коррозионное поражение поверхностей — применяется консервационная смазка или временная антикоррозионная защита при длительном хранении. Перед запуском в обработку заготовки проходят очистку от окалины и консервационных составов, при необходимости — правку для устранения остаточных деформаций.
Допуски устанавливаются по ГОСТ 7505 для штампованных поковок и зависят от массы заготовки и группы точности. Для типовых размеров отклонения составляют 0,8–1,5 мм на линейные размеры и 0,5–1,0 мм на диаметральные.
Да, по согласованию с заказчиком заготовки могут изготавливаться из сталей 40Х, 30ХГСА, 20Х и других марок с корректировкой режимов термической обработки и контролем механических свойств.
В зависимости от серийности применяется горячая объёмная штамповка на КГШП или ГКМ, а для единичного производства — свободная ковка на молотах или прессах с последующей механической обработкой.
Для улучшения обрабатываемости резанием заготовки из углеродистых и легированных сталей подвергаются нормализации или высокому отпуску. Это обеспечивает стабильную твёрдость и снижает вероятность наклёпа при точении.