


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


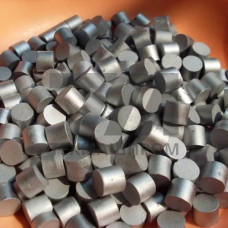
ТУ 48-19-250-77 распространяются на металлические заготовки из никеля марки НПА1 и НПА2, выпускаемые в виде анодных пластин, полос и профильных заготовок для электролитического нанесения покрытий. Документ регламентирует химический состав, геометрические параметры и состояние поверхности изделий, предназначенных для загрузки в гальванические ванны и установки в анодные корзины. Заготовки поставляются в горячекатаном или литом состоянии без дополнительной механической обработки кромок, если иное не оговорено в заказе.
Анодные заготовки выпускаются в виде пластин толщиной 6–12 мм, шириной 100–300 мм и длиной до 1000 мм. Предельные отклонения по толщине не превышают 0,5 мм для горячекатаных позиций и 1,0 мм для литых. Кривизна листа на 1 м длины — не более 15 мм. Кромки пластин допускают наличие заусенцев высотой до 2 мм, если заготовка предназначена для последующей резки на месте эксплуатации.
Для анодных корзин применяются заготовки в виде полос шириной 50–150 мм с перфорацией или без неё. Масса одной пластины обычно составляет от 3 до 25 кг, что упрощает загрузку в титановые корзины и обеспечивает равномерное растворение никеля в электролите.
Согласно ТУ 48-19-250-77, заготовки изготавливаются из никеля марок НПА1 и НПА2 с ограничением примесей, влияющих на плотность тока и качество осадка. Содержание никеля — не менее 99,5 %. Кремний, сера, углерод и железо нормируются отдельно, поскольку их накопление в электролите приводит к питтингообразованию и хрупкости покрытия.
| Параметр | НПА1 | НПА2 | Метод контроля | Примечание |
|---|---|---|---|---|
| Никель, % | 99,7 | 99,5 | ГОСТ 13047.1 | остаток — примеси |
| Сера, % | 0,003 | 0,005 | ГОСТ 13047.7 | влияет на питтинг |
| Углерод, % | 0,01 | 0,02 | ГОСТ 13047.4 | контроль осадка |
| Толщина, мм | 6–12 | 6–12 | ГОСТ 26877 | 0,5 мм |
| Плотность тока, А/дм | 2–8 | 2–6 | технологический регламент | зависит от электролита |
Заготовки по ТУ 48-19-250-77 используются в гальванических цехах машиностроительных, приборостроительных и металлургических предприятий. Основные технологические системы:
Анодные заготовки загружаются в титановые корзины с чехлами из полипропиленовой ткани, что снижает вынос шлама в объём электролита. Рабочая температура ванны — 50–60 C, плотность тока корректируется в зависимости от марки никеля и состава электролита.
Перед загрузкой в ванну поверхность заготовок обезжиривают и активируют в 10–15 % растворе соляной кислоты. Наличие окалины или оксидных плёнок не допускается, так как это приводит к пассивации анода и росту напряжения на клеммах выпрямителя. Расход анодов составляет 0,1–0,15 кг на 1 м покрытия при толщине осадка 10 мкм.
НПА1 содержит не более 0,5 % примесей и применяется для ответственных покрытий, НПА2 допускает повышенное содержание кобальта и меди и используется в ваннах с хлоридными электролитами.
ТУ 48-19-250-77 устанавливают толщину 6–12 мм с предельными отклонениями 0,5 мм для горячекатаных заготовок и 1,0 мм для литых.
Нет. Оксидные и жировые плёнки вызывают пассивацию анода, рост напряжения и неравномерное растворение никеля в электролите.
Сера и углерод. Их накопление в электролите приводит к питтингообразованию и хрупкости никелевого осадка.