


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


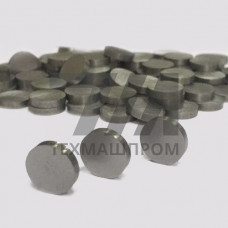
Металлические заготовки ВМ-1-МП представляют собой полуфабрикаты из жаропрочного никелевого сплава ВМ-1, полученные методом металлургического передела с последующей пластической деформацией. Индекс «МП» в обозначении указывает на способ производства — механически обработанные поковки или прутки, прошедшие этап удаления поверхностного дефектного слоя. Материал относится к группе дисперсионно-твердеющих сплавов на никель-хромовой основе, легированных молибденом, алюминием и титаном.
Заготовки ВМ-1-МП поставляются в виде круглых прутков диаметром 10–120 мм, поковок и штамповок с припуском под механическую обработку. Химический состав регламентируется техническими условиями и включает никелевую основу (не менее 55%), хром в диапазоне 18–22%, молибден 3,5–5,0%, алюминий 0,5–1,0% и титан 2,0–2,6%. Контроль содержания вредных примесей — серы, фосфора, свинца и висмута — осуществляется на каждой плавке для обеспечения стабильности служебных свойств.
После стандартной термической обработки — закалки с температуры 1080–1120 C с охлаждением на воздухе и двухступенчатого старения при 700–750 C — заготовки ВМ-1-МП демонстрируют высокий комплекс прочностных характеристик. Предел прочности при комнатной температуре достигает 950–1150 МПа, предел текучести — 650–800 МПа, относительное удлинение составляет не менее 12%. Материал сохраняет работоспособность при температурах до 800–850 C, что обеспечивается упрочняющей -фазой на основе интерметаллида Ni(Al,Ti).
Микроструктура заготовок после полного цикла термообработки — однородное твердое зерно размером 4–6 баллов по ГОСТ 5639, без крупных карбидных выделений по границам зерен. Отсутствие -фазы и избыточных карбидов гарантирует стабильность механических свойств при длительной эксплуатации в интервале рабочих температур.
| Параметр | Значение при 20 C | Значение при 650 C | Значение при 800 C | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 950–1150 | 750–850 | 500–600 | ГОСТ 1497 |
| Предел текучести, МПа | 650–800 | 550–650 | 350–420 | ГОСТ 1497 |
| Относительное удлинение, % | 12–18 | 10–15 | 15–20 | ГОСТ 1497 |
| Длительная прочность, МПа | — | 450 (100 ч) | 180 (100 ч) | ГОСТ 10145 |
Заготовки ВМ-1-МП характеризуются низкой теплопроводностью и склонностью к наклепу, что требует корректировки режимов резания. Рекомендуемая скорость точения твердосплавным инструментом с покрытием — 20–40 м/мин при подаче 0,1–0,3 мм/об. Для фрезерования применяются концевая фреза из быстрорежущей стали Р6М5К5 или твердого сплава ВК8 с охлаждением эмульсией. Шлифование выполняется кругами на керамической связке с обильным поливом для предотвращения прижогов.
Сварка заготовок ВМ-1-МП ограничена: соединения выполняются аргонодуговой сваркой неплавящимся электродом с присадочной проволокой того же состава. После сварки обязателен полный цикл термической обработки для восстановления свойств в зоне термического влияния. Механическая обработка давлением — ковка и штамповка — проводится при температурах 950–1150 C с последующим медленным охлаждением.
Заготовки ВМ-1-МП востребованы в отраслях, где требуется сочетание жаропрочности, окалиностойкости и стабильности размеров при высоких температурах:
Каждая партия заготовок ВМ-1-МП проходит входной контроль химического состава спектральным методом, ультразвуковой контроль сплошности на отсутствие расслоений и трещин, а также проверку геометрических размеров. По требованию заказчика выполняются испытания на длительную прочность при рабочих температурах, контроль макро- и микроструктуры, определение ударной вязкости при –60 C. На поверхность заготовок наносится маркировка с указанием плавки, номера партии и клейма ОТК.
Индекс «МП» означает, что заготовки прошли механическую обработку поверхности — удален дефектный слой, обеспечена точность размеров и чистота поверхности. Это исключает необходимость предварительной обдирки при изготовлении деталей и снижает расход дорогостоящего материала.
Для прутков диаметром 10–50 мм допуск составляет h11–h12, для диаметров 50–120 мм — h12–h13. Отклонение от круглости не превышает половины допуска на диаметр. Кривизна прутков — не более 1 мм на 1 метр длины.
Да, заготовки могут поставляться с расширенным объемом испытаний: контролем длительной прочности на базе 100 и 500 часов, определенем малоцикловой усталости и проверкой структуры на соответствие отраслевым нормам авиационной отрасли.
Максимальный диаметр поковок составляет 400 мм, масса — до 500 кг. Для крупногабаритных поковок применяется индивидуальная схема деформации с контролем температуры на каждом переходе.