


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


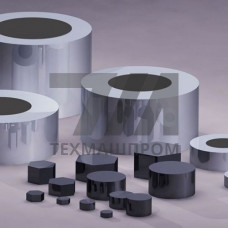
Металлические заготовки ВНД-МП представляют собой специализированную позицию сортамента, предназначенную для изготовления деталей методом механической обработки с последующей термофиксацией геометрии. Обозначение ВНД-МП указывает на высокую степень dimensionalной стабильности материала при нагреве — параметр, критичный для узлов, работающих в условиях циклических термических нагрузок.
Заготовки данной категории поставляются в состоянии, обеспечивающем минимальные внутренние напряжения после снятия припуска. Это достигается применением управляемого режима деформационного старения или низкотемпературного отпуска на финишных переделах металлургического цикла. В результате заготовка сохраняет исходную геометрию при удалении до 60–70 % массы в процессе фрезерования или точения, что исключает коробление тонкостенных элементов.
Основное отличие заготовок ВНД-МП от стандартного проката — регламентированный уровень остаточных напряжений первого рода. Контроль выполняется методом сверления отверстий по ГОСТ 22705 или рентгеновским методом на образцах-свидетелях. Нормируемое значение не превышает 80 МПа в поверхностном слое глубиной до 3 мм, что подтверждается сертификатом качества каждой партии.
Микроструктура материала после полного цикла подготовки — феррито-перлитная или сорбитная с баллом зерна не крупнее 7 по ГОСТ 5639. Такая структура обеспечивает стабильную обрабатываемость резанием: стойкость твердосплавных пластин повышается на 25–35 % по сравнению с горячекатаным аналогом при идентичных режимах.
| Параметр | Значение для ВНД-МП | Метод контроля | Единица измерения | Примечание |
|---|---|---|---|---|
| Предел текучести | 355–420 | Растяжение по ГОСТ 1497 | МПа | После термофиксации |
| Относительное удлинение | 22–28 | Растяжение по ГОСТ 1497 | % | На пятикратном образце |
| Ударная вязкость KCU | 59 | Ударный изгиб по ГОСТ 9454 | Дж/см | При –40 C |
| Твердость | 140–180 | Бринелль по ГОСТ 9012 | HB | В состоянии поставки |
| Остаточные напряжения | 80 | Сверление отверстий | МПа | Поверхностный слой |
Заготовки ВНД-МП демонстрируют предсказуемое поведение при высокоскоростном фрезеровании: коэффициент усадки стружки стабилен в диапазоне 1,8–2,2, что позволяет точно рассчитывать усилия резания и деформации инструмента. Отсутствие ликвационной неоднородности по сечению гарантирует равномерную твердость в пределах 10 HB, исключая локальный износ режущей кромки.
Для операций шлифования характерно отсутствие прижогов при съеме до 0,3 мм за проход — следствие контролируемого уровня внутренних напряжений. Это особенно важно при финишной обработке плоскостей разъема корпусных деталей, где недопустимо местное структурное разупрочнение.
Заготовки ВНД-МП востребованы в производствах, где требуется гарантированная стабильность размеров после снятия значительных припусков:
Заготовки ВНД-МП отгружаются с документом о качестве, содержащим результаты контроля остаточных напряжений и данные спектрального анализа. Рекомендуется проводить входной ультразвуковой контроль на наличие внутренних расслоений при толщине сечения свыше 80 мм. Допуск на диаметр или сторону квадрата — h12, на длину — 2 мм, если иное не оговорено в заказе.
Хранение заготовок должно исключать длительное воздействие вибрации и перепадов температуры более 15 C в час, поскольку это может инициировать релаксационные процессы и изменить исходный уровень напряжений.
Главное отличие — нормируемый уровень остаточных напряжений не более 80 МПа в поверхностном слое. Обычный горячекатаный прокат может иметь напряжения до 250–300 МПа, что вызывает деформацию детали после снятия припуска.
Используется метод сверления отверстий по ГОСТ 22705 для измерения остаточных напряжений, растяжение по ГОСТ 1497 для механических характеристик и металлографический анализ балла зерна по ГОСТ 5639.
Технология ВНД-МП не предназначена для деталей, подвергаемых сварке. Сварочный нагрев локально снимает стабилизированные напряжения и нарушает геометрическую стабильность. Для сварных конструкций следует применять стандартный прокат.
Стандартный диапазон — от 20 20 мм до 250 250 мм для квадратного сечения и диаметры от 20 до 300 мм для круглого. Более крупные сечения требуют индивидуального согласования технологии термофиксации.