


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


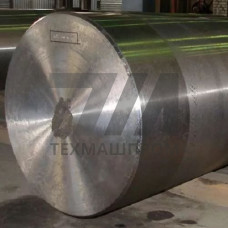
Металлические заготовки ВТ8 — это полуфабрикаты из двухфазного титанового сплава мартенситного класса, легированного алюминием и молибденом. Материал относится к системе Ti–Al–Mo и предназначен для изготовления деталей, работающих при температурах до 450–500 C. В отличие от более распространённого ВТ6, сплав ВТ8 имеет повышенную жаропрочность и сопротивление ползучести, что определяет его применение в узлах, испытывающих длительные статические и циклические нагрузки при нагреве.
Заготовки поставляются в виде поковок, штамповок, прутков и плит. Структура материала после деформации и термической обработки — двухфазная (+) с равноосной или бимодальной морфологией. Механические свойства зависят от режима старения: для получения максимальной прочности применяют закалку с 870–920 C и старение при 550–650 C. Предел прочности заготовок ВТ8 составляет 950–1150 МПа, предел текучести — 850–1050 МПа, относительное удлинение — 8–12%.
Заготовки ВТ8 характеризуются умеренной обрабатываемостью резанием — материал склонен к наклёпу и адгезии к инструменту, поэтому требуется применение твёрдосплавных пластин с износостойкими покрытиями и обильное охлаждение. Сварка сплава ограничена: соединения выполняются в среде аргона с последующим отжигом для снятия остаточных напряжений. Ковка и штамповка проводятся в интервале 950–1150 C с контролем степени деформации для исключения перегрева и образования грубой -превращённой структуры.
Для заготовок, работающих при повышенных температурах, обязателен контроль жаропрочности: длительная прочность при 450 C и напряжении 350–400 МПа должна сохраняться не менее 100 часов. Дополнительно оценивается термическая стабильность — отсутствие охрупчивания после выдержки при рабочих температурах.
Основной потребитель заготовок ВТ8 — авиадвигателестроение и газотурбинные установки. Из материала изготавливают:
В энергетическом машиностроении заготовки ВТ8 применяются для деталей паровых и газовых турбин, работающих в интервале 350–500 C. В химической промышленности сплав используется ограниченно — при необходимости сочетания жаропрочности и коррозионной стойкости в средах с умеренной агрессивностью.
Поковки и штамповки ВТ8 поставляются после полного цикла термической обработки. Контроль включает проверку химического состава, механических свойств при комнатной и повышенной температуре, ультразвуковой контроль сплошности. Допустимые отклонения размеров регламентируются нормативной документацией на конкретный вид полуфабриката.
| Вид заготовки | Сечение, мм | Предел прочности, МПа | Относительное удлинение, % | Термообработка |
|---|---|---|---|---|
| Поковка | 100–400 | 1000–1100 | 9–11 | Закалка + старение |
| Штамповка | 50–250 | 950–1080 | 8–12 | Двойной отжиг |
| Пруток | 20–120 | 980–1150 | 8–10 | Закалка + старение |
При выборе заготовок ВТ8 необходимо учитывать анизотропию свойств: в продольном направлении прочностные характеристики на 5–8% выше, чем в поперечном. Для деталей, работающих на изгиб или кручение, рекомендуется назначать схему раскроя с учётом направления волокна. Допустимая рабочая температура ограничена 500 C — при превышении начинается интенсивное окисление и падение длительной прочности.
ВТ8 легирован молибденом вместо ванадия, что обеспечивает более высокую жаропрочность и сопротивление ползучести при 400–500 C. ВТ6 предпочтителен для криогенных температур и при необходимости повышенной пластичности.
Стандартная схема — закалка с 870–920 C и старение при 550–650 C. Для штамповок сложной формы применяют двойной отжиг для снятия напряжений и стабилизации структуры.
Сварка возможна в среде аргона с применением присадочной проволоки того же состава. После сварки обязателен отжиг при 700–750 C для восстановления пластичности.
Основные методы — ультразвуковой контроль сплошности, проверка механических свойств на образцах, металлографический анализ структуры и контроль химического состава.