


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


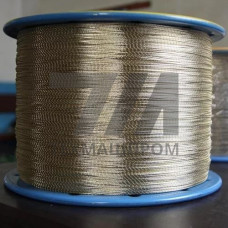
Металлокорд латунный 28Л18 — высокопрочный армирующий материал, предназначенный для усиления резиновых изделий в шинной промышленности. Конструкция 28Л18 относится к семейству кордов с высокой линейной плотностью и повышенной жесткостью, что обеспечивает стабильность геометрии каркаса и брекера при циклических нагрузках. Латунное покрытие с содержанием меди 63–65% обеспечивает надежную адгезию к резиновым смесям на основе натурального и синтетического каучука.
Металлокорд 28Л18 производится из высокоуглеродистой латунированной проволоки с пределом прочности при растяжении 2450–2750 МПа. Конструкция включает 28 элементарных нитей диаметром 0,18 мм, свитых в два повива. Направление свивки и шаг подобраны таким образом, чтобы минимизировать остаточные напряжения и обеспечить равномерное распределение нагрузки по сечению корда.
Ключевые параметры металлокорда 28Л18 регламентируются ТУ 14-4-1574 и международными стандартами ASTM D 2969. Разрывная нагрузка для данной конструкции составляет не менее 980 Н, что достигается за счет оптимизированной свивки и контроля качества исходной проволоки. Линейная плотность корда — 2,10 г/м, что определяет его применение в тяжелых грузовых шинах.
| Параметр | Значение | Метод контроля | Единица измерения | Допуск |
|---|---|---|---|---|
| Диаметр корда | 1,18 | Микрометр | мм | 0,03 |
| Разрывная нагрузка | 980 | Разрывная машина | Н | мин. |
| Удлинение при разрыве | 2,5 | Тензометр | % | 0,5 |
| Масса латунного покрытия | 4,2 | Весовой метод | г/кг | 0,4 |
Металлокорд 28Л18 используется при изготовлении брекерного пояса радиальных шин для грузового транспорта, автобусов и сельскохозяйственной техники. Конструкция обеспечивает:
В процессе производства металлокорд 28Л18 проходит контроль натяжения нитей, проверку геометрических параметров и испытания на адгезию к резине методом H-теста. Показатель адгезионной прочности для данной конструкции составляет не менее 120 Н/50 мм, что соответствует требованиям ведущих производителей шин.
Металлокорд 28Л18 поставляется на катушках с внутренним диаметром 400 мм и наружным 800 мм. Намотка выполняется с постоянным шагом, что исключает перехлесты и деформацию нитей при размотке. Для резки корда применяются абразивные круги или гидроабразивная резка, обеспечивающие чистый срез без заусенцев.
При использовании в резиносмесительном производстве металлокорд 28Л18 не требует предварительной обработки, однако рекомендуется выдержка в течение 24 часов при температуре 20–25 C для стабилизации влажности. Оптимальная температура вулканизации — 145–155 C, время выдержки — 20–40 минут в зависимости от толщины резинового слоя.
Основное отличие — диаметр элементарных нитей: 0,18 мм против 0,15 мм. Это увеличивает разрывную нагрузку с 780 до 980 Н и повышает жесткость корда, что целесообразно для шин с повышенной грузоподъемностью.
Маркировка наносится на катушку и содержит обозначение конструкции, номер партии, дату производства и массу нетто. Дополнительно указывается завод-изготовитель и номер ТУ.
Конструкция 28Л18 избыточно жесткая для легковых шин. Для данного класса применяются корды с меньшим диаметром нитей, например 4Л27 или 2Л30, обеспечивающие необходимую гибкость каркаса.
Масса покрытия определяется весовым методом после растворения латуни в специальном растворе. Дополнительно проводится визуальный контроль равномерности покрытия и испытания на адгезию к резине.