


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


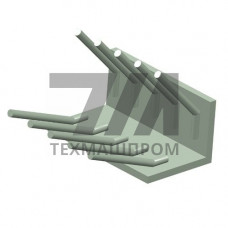
Изделие МН 505 — позиция в отраслевой нормали МН 501-522, регламентирующей номенклатуру крепежных элементов и установочных деталей для машиностроительных сборочных единиц. В отличие от стандартного крепежа по ГОСТ, нормаль МН 501-522 задает специализированные исполнения, ориентированные на конкретные условия монтажа и эксплуатации в узлах с ограниченным доступом к зоне фиксации.
Конструктивное исполнение МН 505 предполагает повышенные требования к точности посадочных поверхностей и стабильности геометрии под циклическими нагрузками. Деталь применяется в сборочных операциях, где стандартный инструмент не обеспечивает требуемого момента затяжки или где необходимо исключить самопроизвольное ослабление соединения под воздействием вибрации.
Нормаль МН 501-522 устанавливает размерные ряды и поля допусков, обеспечивающие взаимозаменяемость деталей МН 505 при серийном производстве и ремонтных работах. Материал изготовления подбирается исходя из условий нагружения: для статических соединений применяются углеродистые стали с термообработкой до твердости 32–38 HRC, для динамически нагруженных узлов — легированные стали с пределом прочности не менее 800 МПа.
Поверхность деталей МН 505 может подвергаться различным видам защитной обработки в зависимости от среды эксплуатации:
Детали по нормали МН 501-522 востребованы в отраслях, где требуется высокая культура производства и контролируемый момент затяжки. Основные направления использования МН 505:
Приемка изделий МН 505 осуществляется по параметрам, установленным нормалью МН 501-522. Контролю подлежат размеры посадочных поверхностей, качество резьбы, твердость материала и состояние защитного покрытия. Для ответственных соединений предусмотрен выборочный контроль момента затяжки на калиброванных образцах.
| Параметр | Исполнение 1 | Исполнение 2 | Исполнение 3 | Метод контроля |
|---|---|---|---|---|
| Диаметр посадочной поверхности, мм | 6 | 10 | 16 | Скоба рычажная |
| Шаг резьбы, мм | 1,0 | 1,5 | 2,0 | Резьбовой калибр |
| Твердость, HRC | 32–36 | 34–38 | 34–38 | Твердомер ТК |
| Предел прочности, МПа | 650 | 800 | 800 | Разрывная машина |
Установка изделия МН 505 выполняется с применением динамометрического инструмента, обеспечивающего контроль крутящего момента. Для соединений, работающих при знакопеременных нагрузках, рекомендуется дополнительная фиксация анаэробным герметиком или контровочной проволокой. Демонтаж деталей, прошедших длительную эксплуатацию при повышенных температурах, требует предварительного нанесения проникающей смазки на резьбовую зону.
При проектировании сборочных узлов с использованием МН 505 необходимо учитывать требования нормали МН 501-522 к размерам монтажных отверстий и глубине завинчивания. Отступление от рекомендованных параметров приводит к снижению несущей способности соединения и преждевременному износу резьбовой пары.
Нормаль МН 501-522 задает более жесткие допуски на геометрические параметры и регламентирует специализированные исполнения под конкретные сборочные узлы, тогда как ГОСТ предусматривает универсальные ряды размеров и классов точности.
Используются углеродистые качественные стали типа 35, 45 с закалкой до 32–38 HRC либо легированные стали 40Х, 30ХГСА для узлов с повышенными требованиями к прочности при динамическом нагружении.
Рекомендуется применение динамометрических ключей с регулировкой крутящего момента, поскольку нормаль МН 501-522 устанавливает контроль момента затяжки для обеспечения расчетной несущей способности соединения.
Допускается оксидирование, цинкование с хроматированием, кадмирование и фосфатирование. Выбор покрытия определяется условиями эксплуатации и требованиями к электрохимической совместимости с материалами сопрягаемых деталей.