


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


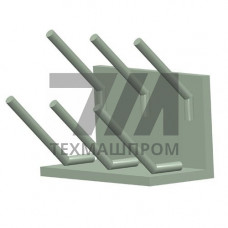
Изделие МН 528 — позиция в составе нормали МН 523-538, регламентирующей номенклатуру крепежных элементов и установочных деталей для машиностроительных узлов. Данная позиция представляет собой конкретный типоразмер в линейке унифицированных изделий, применяемых при сборке станочных приспособлений, прессового оборудования и контрольных приспособлений. Конструктивное исполнение МН 528 ориентировано на обеспечение точной фиксации и базирования сменных элементов оснастки в условиях циклических нагрузок.
Нормаль МН 523-538 объединяет группу деталей, выполненных из конструкционных сталей с последующей термообработкой до твердости 35–40 HRC. Изделие МН 528 в этом ряду выделяется геометрией посадочной части, рассчитанной на монтаж в корпусные детали с гарантированным натягом или по переходной посадке. Рабочие поверхности проходят шлифование, что обеспечивает шероховатость Ra 0,8–1,6 мкм и стабильность базирования при многократных переустановках.
Изделие МН 528 выпускается в нескольких исполнениях, различающихся длиной рабочей части и формой хвостовика. Базовые размеры регламентированы нормалью и контролируются при входном приемочном контроле. Для повышения износостойкости в условиях интенсивной эксплуатации допускается цианирование или закалка ТВЧ рабочих поверхностей.
Изделие МН 528 используется в качестве установочного элемента в конструкциях станочных приспособлений для фрезерных и сверлильных станков, а также в сборочных кондукторах. Типовые сферы применения включают фиксацию призматических заготовок, базирование корпусных деталей при механической обработке и позиционирование сменных наладок на столе координатно-расточного станка.
В прессовом оборудовании МН 528 применяется для крепления штамповых плит и направляющих колонок, где требуется высокая повторяемость позиционирования при каждом рабочем цикле. В автоматизированных линиях деталь используется в узлах быстрой переналадки, обеспечивая сокращение времени замены оснастки без потери точности установки.
Изделие МН 528 взаимозаменяемо с аналогичными позициями в пределах группы МН 523-538 при соблюдении посадочных размеров. При проектировании оснастки следует учитывать, что монтаж выполняется с применением слесарного инструмента, а демонтаж — через резьбовое отверстие в торце. Для ответственных узлов рекомендуется проводить селективную подборку по фактическим размерам сопрягаемых деталей.
| Параметр | Исполнение 1 | Исполнение 2 | Исполнение 3 | Исполнение 4 |
|---|---|---|---|---|
| Диаметр посадочной части, мм | 6 | 8 | 10 | 12 |
| Длина рабочей части, мм | 20 | 25 | 32 | 40 |
| Допуск на диаметр | h7 | h7 | g6 | g6 |
| Резьба хвостовика | M4 | M5 | M6 | M8 |
Изделие МН 528 рассчитано на работу в условиях умеренного климата без агрессивных сред. При эксплуатации в цехах с повышенной влажностью или наличием СОЖ рекомендуется применять исполнение с кадмиевым покрытием. Периодический контроль износа рабочих поверхностей выполняется калиброванными скобами или индикаторным инструментом; предельный износ не должен превышать 0,02 мм на сторону.
Приемочный контроль включает проверку твердости, шероховатости и геометрических параметров. Каждая партия сопровождается сертификатом соответствия с указанием фактических результатов измерений. Для серийного производства допускается выборочный контроль по плану одноступенчатого приемочного контроля.
По нормали МН 523-538 применяется сталь 45 или 40Х. Для условий повышенного износа допускается замена на легированную сталь 20Х с последующей цементацией.
Твердость рабочих поверхностей составляет 35–40 HRC. При необходимости повышения износостойкости назначается закалка ТВЧ до 48–52 HRC на глубину 1–2 мм.
Да, при условии применения стальной втулки или запрессовки с натягом. Непосредственный монтаж в алюминиевый сплав не рекомендуется из-за низкой несущей способности материала.
Демонтаж производится через резьбовое отверстие в торце хвостовика с помощью съемника или болта соответствующего диаметра. Запрещается выбивание детали ударным инструментом.