


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


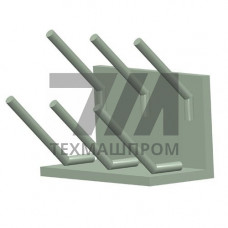
Изделие МН 530 — позиция в составе нормали МН 523-538, регламентирующей группу крепежных элементов и установочных деталей для машиностроительных узлов. В отличие от универсальных крепежных позиций, МН 530 проектируется под конкретные сборочные схемы, где требуется фиксация с нормированным усилием прижатия и ограниченными габаритами посадочного места.
Конструктивное исполнение МН 530 ориентировано на работу в условиях вибрационных нагрузок и знакопеременных усилий. Геометрия изделия обеспечивает распределение напряжений по посадочной поверхности, что исключает локальные пластические деформации в зоне контакта с базовой деталью. Материал изготовления подбирается по условиям эксплуатации: для стандартных узлов применяются конструкционные стали с последующей термообработкой до твердости 30–35 HRC, для агрессивных сред — коррозионностойкие стали аустенитного класса.
Нормаль МН 523-538 устанавливает несколько исполнений МН 530, различающихся присоединительными размерами и формой рабочей части. Основные контролируемые параметры — диаметр посадочного участка, длина, класс точности резьбы и шероховатость опорных поверхностей. Допуски на линейные размеры соответствуют квалитетам h12–h14, что обеспечивает взаимозаменяемость при серийной сборке без дополнительной подгонки.
Покрытия наносятся гальваническим или термодиффузионным методом. Выбор типа покрытия определяется условиями эксплуатации узла: цинковое с хроматированием — для умеренного климата, кадмиевое — для морской атмосферы, оксидирование — для узлов трения с ограниченной смазкой.
| Исполнение | Диаметр, мм | Длина, мм | Резьба | Покрытие |
|---|---|---|---|---|
| МН 530-01 | 8 | 20 | М81,25 | Цинк. хроматир. |
| МН 530-02 | 12 | 30 | М121,75 | Цинк. хроматир. |
| МН 530-03 | 16 | 40 | М162,0 | Кадмиевое |
| МН 530-04 | 20 | 50 | М202,5 | Оксидирование |
Изделие МН 530 востребовано в сборочных единицах, где штатный крепеж по ГОСТ не обеспечивает требуемой точности фиксации или габаритных ограничений. Характерные зоны установки:
Применение МН 530 в узлах с циклическими нагрузками требует контроля момента затяжки. Рекомендуемые значения крутящего момента для резьбовых исполнений нормируются в пределах 15–120 Нм в зависимости от диаметра и класса прочности материала. Для ответственных соединений предусмотрен стопорный элемент, исключающий самоотвинчивание при вибрации.
Приемочный контроль МН 530 выполняется по параметрам, установленным нормалью МН 523-538. Проверке подлежат: точность геометрических форм, отклонения от соосности, качество резьбовой поверхности, твердость и толщина покрытия. Выборочный контроль партии проводится методами неразрушающего контроля — магнитопорошковой дефектоскопией для ферромагнитных материалов и капиллярным методом для коррозионностойких сталей.
Маркировка наносится на торец или боковую поверхность в зависимости от исполнения. Для изделий малых диаметров допускается маркировка на упаковке с указанием номера нормали, исполнения и товарного знака изготовителя.
МН 530 имеет специализированную геометрию рабочей части, ориентированную на фиксацию с нормированным усилием в ограниченном посадочном пространстве. Стандартный крепеж по ГОСТ не всегда обеспечивает требуемую точность позиционирования в станочных приспособлениях и гидроаппаратуре.
Для стандартных условий — конструкционные стали 35, 40Х с закалкой до 30–35 HRC. Для коррозионных сред — стали 12Х18Н10Т и аналогичные аустенитные марки. Возможно исполнение из латуни для узлов с немагнитными требованиями.
Цинковое с хроматированием для умеренного климата, кадмиевое для морской атмосферы, оксидирование для узлов трения. Толщина покрытия — 6–15 мкм в зависимости от условий эксплуатации.
Момент затяжки нормируется в пределах 15–120 Нм в зависимости от диаметра резьбы и класса прочности. Контроль выполняется динамометрическим ключом с погрешностью не более 5%.