


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


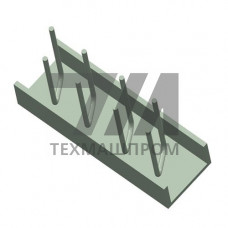
Изделие МН 566 — позиция в группе нормалей машиностроения МН 566-571, регламентирующих исполнение установочных и крепежных деталей для узлов с повышенными требованиями к фиксации. В отличие от смежных позиций ряда, МН 566 определяет геометрию и предельные отклонения для деталей, работающих в условиях знакопеременных нагрузок и вибрации, что критично при сборке рамных конструкций, кронштейнов и опорных элементов технологического оборудования.
Нормаль МН 566-571 устанавливает единый конструктивный ряд, в котором изделие МН 566 выделяется исполнением присоединительной части под конкретный тип инструмента или способа монтажа. Материал — конструкционные стали марок 20, 35, 45 по ГОСТ 1050, а также легированные стали 40Х, 30ХГСА для деталей, эксплуатируемых при повышенных контактных напряжениях. Термообработка — объемная закалка с отпуском до твердости 28–36 HRC для нагруженных исполнений либо нормализация для деталей общего применения.
Изделие МН 566 относится к категории деталей с резьбовой частью метрического профиля по ГОСТ 24705, шаг резьбы — от 1,0 до 2,5 мм в зависимости от типоразмера. Поле допуска резьбы — 6g для наружной и 6H для внутренней, что обеспечивает взаимозаменяемость при серийной сборке. Отличительная черта позиции МН 566 — наличие лысок или шестигранной головки под ключ, нормированных по размеру «под ключ» с допуском h12.
Покрытия, предусмотренные нормалью:
Класс точности изготовления — повышенный (А), что нормирует радиальное биение опорного торца относительно оси резьбовой части в пределах 0,05–0,1 мм. Это обеспечивает равномерное распределение контактных напряжений в стыке и исключает самоотвинчивание при динамическом нагружении.
Изделие МН 566 применяется при сборке металлорежущих станков, прессового оборудования, редукторных узлов и насосных агрегатов. Характерные зоны установки — фланцевые соединения корпусных деталей, крепление крышек подшипниковых узлов, фиксация направляющих планок и упоров. В гидравлических системах детали МН 566 используются для монтажа распределительной арматуры на плитах управления, где важна герметичность стыка и стабильность усилия затяжки.
В сборочных единицах конвейерного транспорта и подъемно-транспортного оборудования изделие МН 566 фиксирует роликоопоры и натяжные устройства. Для вибронагруженных узлов — грохотов, вибропитателей, дробилок — рекомендуется установка на анаэробный фиксатор резьбы с последующей контролируемой затяжкой динамометрическим ключом.
| Типоразмер | Резьба | Длина, мм | Размер под ключ, мм | Материал |
|---|---|---|---|---|
| МН 566-01 | М8 | 20–40 | 13 | сталь 35 |
| МН 566-03 | М12 | 30–60 | 18 | сталь 40Х |
| МН 566-05 | М16 | 40–80 | 24 | сталь 45 |
| МН 566-07 | М20 | 50–100 | 30 | сталь 40Х |
Механические свойства изделий МН 566 из стали 40Х после закалки и отпуска: временное сопротивление — 780–980 МПа, предел текучести — не менее 640 МПа, относительное удлинение — 10–12%. Для деталей из стали 35 в нормализованном состоянии временное сопротивление составляет 520–620 МПа, что достаточно для узлов с умеренными нагрузками.
Приемочный контроль изделий МН 566 выполняется по параметрам: точность резьбы — резьбовыми калибрами 6g/6H; твердость — по методу Роквелла на торцевой поверхности; шероховатость опорного торца — Ra 2,5–5,0 мкм. Выборочный контроль на отсутствие закалочных трещин проводится методом магнитопорошковой дефектоскопии для партий, предназначенных к работе при циклических нагрузках.
Маркировка наносится на торец головки: товарный знак предприятия, типоразмер и условное обозначение покрытия. Допускается отсутствие маркировки на деталях малых типоразмеров (до М8) при условии упаковки с этикеткой, содержащей полную идентификацию.
МН 566 нормирует исполнение с шестигранной головкой или лысками под ключ, тогда как другие позиции ряда регламентируют детали с иной формой присоединительной части — цилиндрической, конической или с внутренним шестигранником.
Для морской атмосферы и сред с хлоридами применяется кадмирование толщиной 9–15 мкм. Для химически активных сред — цинковое покрытие с последующей пассивацией в хроматном растворе.
Для резьбы М12 — 60–80 Нм, для М16 — 140–180 Нм, для М20 — 250–320 Нм. Точные значения зависят от коэффициента трения в резьбе и под головкой, который определяется типом покрытия.
Допускается при отсутствии пластических деформаций резьбы, коррозионных повреждений и при сохранении твердости в пределах нормы. Перед повторной установкой обязателен контроль резьбы калибрами.