


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


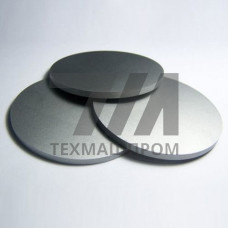
Молибденовые мишени для напыления М-МП — это дисковые, трубчатые или прямоугольные изделия, изготовленные из молибдена высокой чистоты методом порошковой металлургии с последующей термомеханической обработкой. Маркировка М-МП указывает на молибден марки М, полученный методом прессования и спекания, что обеспечивает мелкозернистую структуру и равномерное распределение плотности по объему мишени. Материал соответствует требованиям ТУ 48-19-316-90 и предназначен для физического осаждения из паровой фазы (PVD-процессы) в вакуумных установках магнетронного и электронно-лучевого напыления.
Молибден М-МП характеризуется плотностью не менее 10,1 г/см, что составляет около 98–99 % от теоретической плотности чистого молибдена (10,22 г/см). Мелкозернистая структура с размером зерна 10–30 мкм достигается за счет оптимизации режимов спекания и последующей деформационной обработки. Содержание основного металла — не менее 99,96 %, суммарное содержание примесей не превышает 0,04 %, включая железо, никель, кремний и углерод.
Ключевые физико-механические параметры молибденовых мишеней М-МП:
Производственный цикл мишеней М-МП включает прессование заготовок из молибденового порошка, спекание в среде водорода при температуре 1800–2000 C, последующую горячую прокатку или ковку для достижения требуемой плотности и текстуры. Финальная механическая обработка обеспечивает шероховатость рабочей поверхности Ra не более 1,6 мкм и допуск плоскостности в пределах 0,1 мм на 100 мм длины.
Стандартный сортамент мишеней М-МП включает диски диаметром от 50 до 300 мм с толщиной 3–12 мм, а также прямоугольные пластины длиной до 600 мм. Для мощных магнетронных систем применяются трубчатые мишени с наружным диаметром 100–150 мм и длиной до 3000 мм. По согласованию с заказчиком возможна поставка мишеней с профилированной рабочей поверхностью и фасками для снижения краевых эффектов при распылении.
Молибденовые мишени М-МП используются в качестве источника материала при ионно-плазменном распылении для формирования функциональных покрытий в следующих отраслях:
Молибденовые слои, осаждаемые из мишеней М-МП, обладают низким удельным сопротивлением (5–8 10 Омсм), высокой адгезией к кремниевым и стеклянным подложкам, а также устойчивостью к диффузии меди и алюминия при температурах до 500 C. Это делает их предпочтительным материалом для барьерных слоев в металлизации полупроводниковых приборов.
Мишени М-МП демонстрируют стабильную скорость распыления в диапазоне мощностей 5–15 Вт/см при магнетронном напылении в атмосфере аргона с рабочим давлением 0,1–1,0 Па. Оптимальная плотность тока на мишени составляет 10–50 мА/см. Благодаря высокой теплопроводности (138 Вт/(мК)) материал эффективно отводит тепло из зоны распыления, что минимизирует риск растрескивания при длительных технологических циклах.
Скорость эрозии молибденовой мишени М-МП при типовых режимах составляет 0,5–2,0 мкм/час, что обеспечивает ресурс работы до 500–1000 часов в зависимости от конфигурации магнетронной системы. Для увеличения коэффициента использования материала (до 70–80 %) рекомендуется применение магнитных систем с замкнутым электронным дрейфом и оптимизированной топологией магнитного поля.
| Параметр | Дисковая мишень | Прямоугольная мишень | Трубчатая мишень | Метод контроля |
|---|---|---|---|---|
| Диаметр/ширина, мм | 50–300 | 100–200 | 100–150 | Штангенциркуль |
| Толщина, мм | 3–12 | 4–10 | 6–10 | Микрометр |
| Плотность, г/см | 10,1 | 10,1 | 10,0 | Гидростатическое взвешивание |
| Шероховатость Ra, мкм | 1,6 | 1,6 | 3,2 | Профилометр |
Каждая партия мишеней М-МП проходит входной контроль химического состава методом атомно-эмиссионного спектрального анализа, ультразвуковую дефектоскопию на отсутствие внутренних расслоений и пор, а также проверку геометрических размеров. На рабочую поверхность наносится защитное полимерное покрытие, предотвращающее окисление и загрязнение при транспортировке и хранении. Упаковка осуществляется в вакуумную пленку с влагопоглотителем, что исключает образование оксидной пленки на поверхности молибдена.
Мишень М-МП изготавливается методом порошковой металлургии, что обеспечивает более мелкозернистую структуру и меньшее содержание газовых примесей по сравнению с литым молибденом. Это снижает вероятность дугообразования при распылении и повышает однородность осаждаемой пленки.
Для дисковых мишеней М-МП с толщиной 6 мм и более допустимая плотность мощности составляет до 20 Вт/см при условии эффективного водяного охлаждения тыльной стороны. При превышении этого значения возможен перегрев и термическое растрескивание материала.
Перед первым использованием рекомендуется провести предварительное распыление мишени в течение 10–15 минут при пониженной мощности (30–50 % от рабочей) для удаления поверхностного оксидного слоя и адсорбированных загрязнений.
Ресурс работы зависит от толщины мишени и плотности мощности распыления. При толщине 6 мм и мощности 10 Вт/см ресурс составляет 400–600 часов до достижения предельной глубины эрозии 50–60 % от исходной толщины.