


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


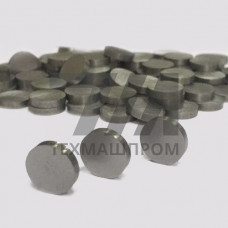
Молибденовые заготовки МРН представляют собой полуфабрикаты из молибдена марки МРН (молибден рафинированный низколегированный), получаемые методом порошковой металлургии с последующей механической обработкой. Материал характеризуется высокой температурой плавления (2623 C), низким коэффициентом термического расширения и стабильными механическими свойствами при нагреве до 1800 C в вакууме или инертной среде. Заготовки МРН поставляются в виде прутков, плит, дисков и колец с гарантированным химическим составом согласно ТУ 48-19-1-91.
Отличительная особенность заготовок МРН — содержание основного металла не менее 99,96% при контролируемой доле легирующих добавок (кремний, алюминий, железо). Такая чистота обеспечивает стабильность электросопротивления и предсказуемое поведение материала в условиях циклических теплосмен. В отличие от молибдена марки МЧ, заготовки МРН проходят дополнительный рафинирующий переплав, что снижает содержание газовых примесей до уровня 0,001–0,003% и повышает пластичность при комнатной температуре.
Номенклатура молибденовых заготовок МРН охватывает широкий диапазон типоразмеров, что позволяет подбирать полуфабрикат под конкретную операцию механической обработки без избыточного припуска. Прутки поставляются в горячекованном или горячепрессованном состоянии с последующей правкой и обточкой; плиты и диски — с фрезерованными поверхностями и допуском плоскостности не более 0,5 мм на 100 мм длины.
Механические характеристики заготовок МРН определяются степенью деформации при ковке и температурой заключительного отжига. В состоянии поставки предел прочности при растяжении составляет 600–800 МПа, предел текучести — 450–600 МПа, относительное удлинение — 10–20%. Твёрдость по Бринеллю находится в диапазоне 180–220 HB. При нагреве до 1000 C прочность снижается до 200–300 МПа, однако материал сохраняет несущую способность вплоть до 1600 C, что недостижимо для тугоплавких сталей и никелевых сплавов.
| Параметр | Пруток 20 мм | Плита 10 мм | Диск 200 мм | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 720 | 680 | 650 | ГОСТ 1497 |
| Относительное удлинение, % | 15 | 12 | 10 | ГОСТ 1497 |
| Твёрдость HB | 200 | 190 | 185 | ГОСТ 9012 |
| Плотность, г/см | 10,2 | 10,2 | 10,2 | гидростатический |
Молибденовые заготовки МРН склонны к хрупкому разрушению при температурах ниже –10 C, что требует учёта при транспортировке и хранении в зимний период. Механическая обработка выполняется на станках с жёсткой станиной с применением твердосплавного инструмента марки ВК8 или ВК10. Рекомендуемые режимы точения: скорость резания 40–60 м/мин, подача 0,1–0,2 мм/об, глубина резания 1–3 мм. Для сверления отверстий диаметром менее 5 мм необходимо использовать сверла из быстрорежущей стали с обязательным охлаждением эмульсией.
Сварка заготовок МРН выполняется только в среде аргона высокой чистоты или в вакууме электронным лучом. Дуговая сварка неплавящимся электродом допустима при толщине кромок до 4 мм с предварительным подогревом до 150–200 C. Горячая деформация (ковка, штамповка) проводится в интервале 1100–1400 C; нагрев заготовок выше 1500 C не рекомендуется из-за интенсивного роста зерна и охрупчивания.
Заготовки МРН востребованы в производствах, где требуется сочетание жаропрочности, электропроводности и стойкости к агрессивным средам. Основные потребители — предприятия электронной, авиакосмической и химической промышленности, а также производители вакуумного оборудования.
Каждая партия молибденовых заготовок МРН сопровождается сертификатом с указанием химического состава, результатов механических испытаний и данных ультразвукового контроля на отсутствие внутренних расслоений. Допустимые отклонения по диаметру прутков — 1,5%, по толщине плит — 0,5 мм. Поверхность заготовок не должна иметь трещин, закатов и следов перегрева; допускаются незначительные зачистные следы глубиной до 0,3 мм.
Упаковка заготовок МРН производится в деревянные ящики с прокладкой из гофрокартона; прутки диаметром до 30 мм связываются в пучки массой не более 80 кг. Хранение осуществляется в закрытых складских помещениях с относительной влажностью не более 60% при температуре от +5 до +35 C. Срок хранения без изменения свойств не ограничен при соблюдении условий транспортировки, исключающих ударные нагрузки и контакт с влагой.
Заготовки МРН проходят дополнительный рафинирующий переплав, что снижает содержание газовых примесей до 0,001–0,003% и повышает пластичность. Марка МЧ не гарантирует такой чистоты по кислороду и азоту, что критично для вакуумных применений.
В вакууме или инертной среде заготовки МРН сохраняют работоспособность до 1800 C. На воздухе допустим нагрев до 400–500 C из-за интенсивного окисления с образованием летучего триоксида молибдена.
Допустима сварка электронным лучом с вольфрамом и танталом при условии подбора режимов, исключающих образование хрупких интерметаллидных фаз. Соединения со сталью выполняются через переходные втулки из никеля или меди.
Оптимальны твердосплавные пластины марки ВК8 с положительным передним углом. Стойкость инструмента составляет 30–60 минут при скорости резания 40–60 м/мин и подаче 0,1–0,2 мм/об.