


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)

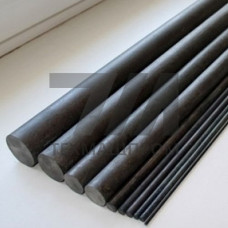
Молибденовый пруток по ТУ 48-19-247-87 — это полуфабрикат из металлического молибдена технической чистоты, изготовленный методами порошковой металлургии с последующей обработкой давлением. Стандарт регламентирует сортамент, химический состав и механические свойства прутков, предназначенных для работы в условиях высоких температур и агрессивных сред. Материал сохраняет прочность при нагреве до 1200 C в вакууме и инертных средах, что определяет его применение в электронной, стекловаренной и металлургической промышленности.
Прутки выпускают диаметром от 3 до 60 мм. Длина изделий — от 200 до 1500 мм в зависимости от способа изготовления. По ТУ 48-19-247-87 предусмотрены горячекатаные, кованые и тянутые прутки. Предельные отклонения по диаметру для тянутых прутков составляют 0,1 мм, для кованых — 1,0 мм. Кривизна прутка не превышает 0,5 % длины для тянутых и 2 % для кованых.
| Диаметр, мм | Способ изготовления | Предел прочности, МПа | Относительное удлинение, % | Плотность, г/см |
|---|---|---|---|---|
| 3–10 | Тянутый | 700–850 | 8–15 | 10,2 |
| 10–25 | Кованый | 600–750 | 5–12 | 10,2 |
| 25–60 | Горячекатаный | 550–700 | 4–10 | 10,2 |
Массовая доля молибдена — не менее 99,9 %. Основные примеси, регламентируемые ТУ 48-19-247-87:
Структура прутков — мелкозернистая, с размером зерна 15–40 мкм для тянутых изделий и 40–100 мкм для кованых. Плотность материала составляет 10,2 г/см. Температура начала рекристаллизации — 1100–1200 C. Прутки не имеют внутренних дефектов: расслоений, трещин и раковин, что подтверждается ультразвуковым контролем.
Молибденовый пруток ТУ 48-19-247-87 востребован в следующих отраслях:
Прутки подвергаются механической обработке: точению, фрезерованию, шлифованию. При обработке резанием рекомендуется применять твердосплавный инструмент с износостойким покрытием. Сварка молибдена требует защиты инертным газом или вакуума во избежание окисления.
Молибденовый пруток сохраняет работоспособность в вакууме и инертных средах при температурах до 1800 C. В окислительной среде предельная температура эксплуатации — 600 C, выше которой начинается интенсивное образование летучего триоксида молибдена. Материал устойчив к воздействию расплавов стекла, щелочей и ряда кислот. Теплопроводность при 20 C — 138 Вт/(мК), коэффициент линейного расширения — 4,9 10 К.
Стандарт ограничивает содержание железа (не более 0,010 %), никеля (не более 0,005 %), кремния (не более 0,010 %), кислорода (не более 0,005 %), углерода (не более 0,008 %) и азота (не более 0,003 %). Суммарная доля примесей не превышает 0,1 %.
В окислительной среде эксплуатация ограничена температурой 600 C. Выше этого порога начинается активное окисление с образованием летучего MoO, что приводит к быстрой потере массы и разрушению изделия.
Тянутые прутки имеют кривизну не более 0,5 % длины, кованые — до 2 %. Для прецизионных деталей электровакуумных приборов применяют тянутые прутки с последующей правкой и шлифованием.
Сварка выполняется в среде инертных газов или в вакууме. Используют дуговую сварку вольфрамовым электродом или электронно-лучевую сварку. Контакт с кислородом при нагреве выше 400 C недопустим из-за охрупчивания шва.