


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


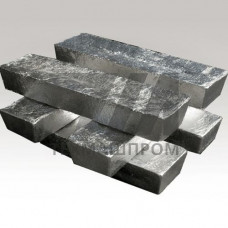
Молибденовый штабик, выпускаемый по ТУ 48-19-69-80, представляет собой полуфабрикат квадратного или прямоугольного сечения, получаемый методом порошковой металлургии с последующей механической обработкой и ковкой. Продукция данного технического условия относится к категории заготовок для дальнейшего передела в проволоку, прутки, ленту и лист, а также используется как готовый компонент в вакуумной и высокотемпературной технике.
Исходным сырьём служит молибденовый порошок чистотой не менее 99,98 % по основному металлу. После прессования и спекания заготовки подвергаются горячей деформации, что обеспечивает формирование волокнистой структуры с ориентацией кристаллитов вдоль оси деформации. Такая структура определяет повышенные значения прочности при растяжении в продольном направлении и характеризует анизотропию механических свойств, что необходимо учитывать при проектировании деталей, работающих под нагрузкой.
Номенклатура штабиков по ТУ 48-19-69-80 охватывает широкий диапазон сечений — от 8 8 мм до 40 40 мм. Длина поставляемых заготовок составляет от 300 до 1500 мм. Предельные отклонения по ширине и толщине нормируются в пределах 0,5 мм для сечений до 20 мм и 1,0 мм для более крупных профилей. Скручивание вокруг продольной оси не должно превышать 3 на метр длины, а кривизна — 5 мм на метр.
Качество поверхности регламентируется отсутствием расслоений, трещин, плен и инородных включений. Допускаются незначительные следы правки и зачистки, не выводящие размеры за предельные отклонения. Контроль геометрии выполняется универсальными средствами измерения, а при необходимости — ультразвуковой дефектоскопией для выявления внутренних несплошностей.
Молибденовый штабик ТУ 48-19-69-80 характеризуется высокой температурой плавления — 2623 C, что определяет его применение в узлах, работающих при температурах до 1800–2000 C в вакууме или инертной среде. Плотность материала после полной деформационной проработки достигает 10,1–10,2 г/см, что соответствует 98–99 % от теоретической плотности монокристаллического молибдена.
Механические характеристики зависят от степени деформации и режимов термообработки. В состоянии поставки (нагартованном) предел прочности при растяжении составляет 700–900 МПа, относительное удлинение — 5–10 %. После рекристаллизационного отжига при 1100–1200 C прочность снижается до 450–550 МПа, а пластичность возрастает до 20–30 %, что необходимо учитывать при выборе режима последующей обработки.
| Сечение, мм | Плотность, г/см | Предел прочности, МПа | Относительное удлинение, % | Твердость HB |
|---|---|---|---|---|
| 8 8 | 10,1–10,2 | 750–900 | 5–8 | 200–230 |
| 12 12 | 10,1–10,2 | 720–850 | 6–10 | 190–220 |
| 20 20 | 10,0–10,2 | 700–820 | 7–10 | 180–210 |
Содержание легирующих добавок в штабиках по ТУ 48-19-69-80 не предусмотрено — продукция поставляется из нелегированного молибдена. Нормируется предельное содержание примесей, влияющих на эксплуатационные характеристики:
Контроль химического состава выполняется атомно-эмиссионным спектральным методом и анализом на газоанализаторах для определения содержания кислорода и азота. Повышенное содержание кислорода недопустимо, поскольку оксидные включения охрупчивают границы зёрен и снижают ресурс изделий при циклических теплосменах.
Молибденовый штабик ТУ 48-19-69-80 обладает ограниченной деформируемостью при комнатной температуре из-за перехода из пластичного в хрупкое состояние в интервале 100–300 C. Холодная обработка давлением возможна только при малых степенях деформации за проход с промежуточными отжигами. Рекомендуемая температура предварительного подогрева перед горячей ковкой или прокаткой составляет 800–1200 C.
Механическая обработка резанием затруднена вследствие высокой вязкости материала и склонности к налипанию на режущий инструмент. Применяются твердосплавные пластины с положительными передними углами, обильное охлаждение и пониженные скорости резания. Шлифование выполняется кругами на керамической связке с применением СОЖ для предотвращения прижогов.
Штабики данного технического условия востребованы в производствах, где требуется сочетание жаропрочности, электропроводности и стойкости к агрессивным средам:
Штабики укладываются в деревянные ящики или обрешётку с прокладкой из мягкого материала для исключения механических повреждений при транспортировании. Допускается групповая упаковка в металлические контейнеры с антикоррозионной бумагой. Хранение должно осуществляться в закрытых складских помещениях при относительной влажности не более 60 % и отсутствии паров кислот и щелочей в атмосфере.
В вакууме или инертной атмосфере изделия из данного штабика сохраняют работоспособность до 1800–2000 C. На воздухе молибден начинает интенсивно окисляться уже при 400–500 C, поэтому эксплуатация в окислительной среде без защитных покрытий не допускается.
Штабик является промежуточным продуктом порошковой металлургии с квадратным сечением и специфической волокнистой структурой. Пруток по ГОСТ 18905-73 получают дополнительной деформацией штабика и он имеет более высокую плотность и стабильность механических свойств по сечению.
Сварка молибдена выполняется электронно-лучевым или аргонодуговым методом в среде особо чистого аргона. Соединение характеризуется склонностью к росту зерна в зоне термического влияния, что снижает пластичность шва. Для ответственных конструкций рекомендуется последующая термообработка.
Проверяются геометрические размеры, состояние поверхности, плотность методом гидростатического взвешивания и твёрдость. При необходимости выполняется спектральный анализ химического состава и ультразвуковой контроль на наличие внутренних дефектов.